

 中文简体
Un rotomolder din Shandong alimentează în fiecare dimineață deșeurile de peliculă PE și piesele refuzate într-o moară de tăiere. În câteva minute, mașina reduce materialul pentru a curăța așchii, iar operatorul presupune că problema reducerii dimensiunii este rezolvată. Apoi așchiile ajung la pulverizator și apare adevăratul blocaj: debitul scade, distribuția pulberii este neuniformă, iar producția morii de tăiere este pur și simplu specificația de intrare greșită pentru următoarea etapă a procesului.
Această secvență se repetă în sute de fabrici de plastic, pentru că de obicei se așteaptă ca o moară de tăiere să facă mai mult decât poate. Așa că formulăm concluzia din față: o moară de tăiere este unealta corectă pentru reducerea grosieră și medie, producând așchii și granule din resturi de plastic voluminoase. Nu este conceput pentru a produce pulberile fine, cu distribuție îngustă, pe care le necesită rotomulding, producția de masterbatch, amestecarea uscată a PVC-ului și amestecarea polimerilor. Pentru acele locuri de muncă, aveți nevoie de un pulverizator, fie alimentat de o moară de tăiere, fie integrat cu acesta într-o singură linie de producție.
Ce este o moară de tăiere și cum funcționează?
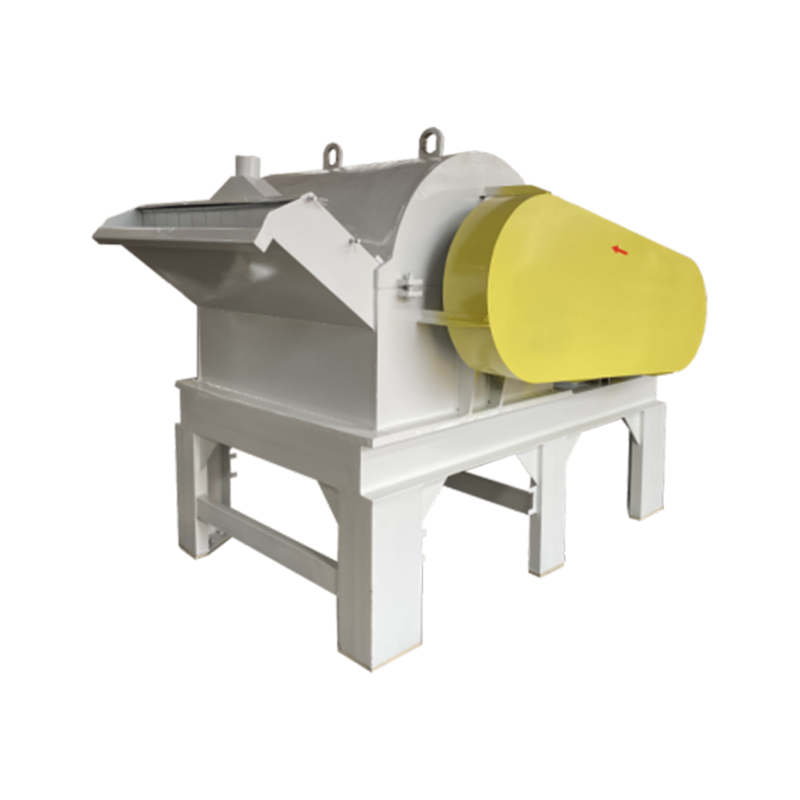
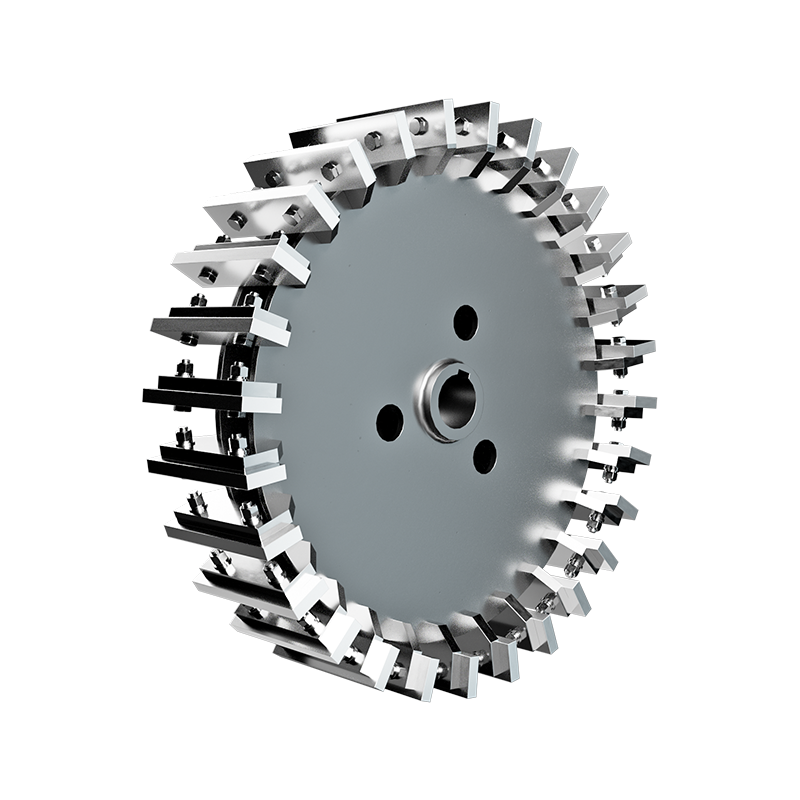
O moară de tăiere, numită și moara cu cuțit sau granulator, reduce materialul prin forfecare mecanică, mai degrabă decât prin impact sau frecare. Un rotor echipat cu lame de cuțit se rotește rapid în interiorul unei camere staționare. Contracuțitele montate pe carcasă lucrează împotriva palelor rotorului ca o pereche de foarfece, tăind materialul de alimentare în mod repetat până când fragmentele sunt suficient de mici pentru a trece printr-o sită din partea inferioară.
Trei variabile controlează producția unei mori de tăiere: dimensiunea găurii de sită, spațiul dintre cuțitele rotorului și contracuțite și starea muchiilor cuțitului. Cu lame ascuțite, un spațiu corect și un ecran de 6 mm, majoritatea materialelor termoplastice lasă mașina ca așchii curate, destul de uniforme. Pe măsură ce cuțitele se șterg, acțiunea de tăiere se schimbă într-o acțiune de rupere, marginile particulelor devin zdrențuite, finele cresc și debitul scade.
O moară de tăiere este robustă, dar trebuie alimentată în interiorul său proiectat. Supraalimentarea încetinește rotorul, crește temperatura în camera de tăiere și înfundă sita. O bună practică este menținerea fluxului de alimentare la o rată constantă, dimensionată astfel încât viteza rotorului să rămână stabilă.
Cum se compară o moară de tăiere cu alte mașini de reducere a dimensiunilor
Morile de tăiere sunt adesea confundate cu morile cu ciocane și pulverizatoarele cu discuri, deoarece toate trei sunt numite în mod liber mașini de măcinat. Ele funcționează pe principii diferite și produc distribuții de particule foarte diferite.
| Tip mașină | Principiul de funcționare | Dimensiunea tipică de ieșire | Cel mai potrivit pentru |
|---|---|---|---|
| Moara de tăiere | Forfecare între cuțitele rotorului și contracuțitele fixe | așchii și granule de 1–10 mm | Reducerea deșeurilor, peliculă, purjări, piese nerespectate |
| Moara cu ciocane | Impact prin balansarea ciocanelor împotriva unei plăci de rupere | 100 µm–3 mm, în funcție de ecran | Materiale fragile sau fibroase, pulberi uscate |
| Pulverizator cu discuri | Frecare și forfecare între discurile de șlefuit rotative și staționare | 20–600 µm pulbere | Pulbere fină de plastic pentru rotoformare, masterbatch, amestecare PVC |
Citiți cu atenție coloana din dreapta. Dacă procesul dumneavoastră necesită pulbere în intervalul 20–600 µm, o moară de tăiere nu este mașina care o va livra. Aparține în amonte, pregătind materialul pentru etapa care o face.
Unde se potrivesc morile de tăiere într-o linie de prelucrare a materialelor plastice
Deoarece producția sa este în intervalul 1-10 mm, o moară de tăiere este cel mai bine înțeleasă ca o primă etapă de reducere a dimensiunii. În practică este folosit pentru:
- Reducerea purjărilor, a pieselor respinse și a tăierii marginilor în așchii care pot fi transportate cu aer sau alimentare cu șurub
- Role de film pre-zdrobire și resturi voluminoase înainte de spălare, densificare sau recuperarea balotului
- Condiționarea materialului înainte de măcinarea fină într-un pulverizator
- Pregătirea unor loturi mici pentru teste combinate sau teste de laborator
Firul comun este reducerea volumului și îmbunătățirea manevrării, nu finețea finală. După o moară de tăiere, așchiile trebuie să fie potrivite pentru următoarea operațiune a unității: un extruder, un blender, o spălătorie sau un pulverizator. Familia mai largă a mașini de frezat plastic are reguli diferite pentru fiecare etapă, iar terminologia contează atunci când începi să compari citatele.
Ce să verificați înainte de a cumpăra o moară de tăiere
Echipele de achiziții se concentrează de obicei pe puterea motorului și prețul de achiziție. După ce am lucrat cu sute de fabrici de plastic, am pus alte patru puncte mai sus pe lista de verificare.
- Materialul lamei și costul de înlocuire. Oțelul aliat este minim pentru tăierea curată; compușii umpluți și abrazivi vor scurta durata de viață a lamei. Schimbarea lamelor reprezintă cea mai mare cheltuială de întreținere de rutină pe durata de viață a mașinii.
- Design și potrivire ecran. Un cadru de ecran cu eliberare rapidă, geometria corectă a perforației și o potrivire strânsă între ecran și carcasă împiedică alunecarea așchiilor supradimensionate.
- Acces pentru curatenie. Mașinile care prelucrează PVC sau elastomeri termoplastici au nevoie de curățare frecventă. Timpul necesar pentru deschiderea camerei, îndepărtarea ecranului și eliminarea reziduurilor este adesea diferența de cost ascunsă între mașini similare.
- Siguranță și zgomot. Dispozitivele de blocare a ușilor, o blocare a rotorului și o incintă sonoră ar trebui să fie standard. Nivelurile de zgomot de peste 90 dBA sunt frecvente fără izolare și vor afecta mediul de lucru.
Starea lamei merită o atenție specială. Polipropilena și compușii umpluți nu vor tăia curat cu cuțitele uzate; operatorii compensează prin încetinirea alimentării, care la rândul său generează mai multă căldură și mai multe fine. Multe mori de așchiere își pierd 20 până la 30% din capacitatea lor nominală prin uzura cuțitului înainte de a se observa chiar declinul. Includeți un program de ascuțire și înlocuire a cuțitelor în planul dvs. de operare din prima zi.
Energia pe tonă merită, de asemenea, o linie. Supraspecificarea motorului nu îmbunătățește tăierea; crește doar consumul de energie și costul pe tonă. Potriviți puterea instalată cu materialul și debitul pe care îl executați efectiv.
Când o moară de tăiere singură nu este suficientă
Morile de tăiere nu mai sunt utile odată ce ținta procesului se mișcă sub aproximativ un milimetru. Pentru multe aplicații din materiale plastice, ținta este mult sub aceasta.
Rotomolding, Masterbatch și pulbere PE
Pulberea de rotomolding trebuie de obicei să fie în intervalul 200–500 µm, sau aproximativ 35–80 mesh, cu o distribuție îngustă a dimensiunii particulelor și un flux bun. O moară de tăiere nu poate produce acea pulbere. Configurația standard este o moară de tăiere pentru etapa grosieră urmată de un pulverizator cu discuri pentru măcinare fină. Dacă moara de tăiere scoate așchii de dimensiuni inconsistente, pulverizatorul va vedea fluctuații de temperatură, uzură neuniformă a discului și calitate variabilă a pulberii. Montarea morii de tăiere cu o sită de 6–10 mm este o modalitate simplă de a stabiliza avansul.
PE este sensibil la căldură, astfel încât pulverizatorul trebuie să controleze temperatura menținând în același timp un spațiu de măcinare stabil. Această combinație este cea care separă o pulbere care curge constant în matriță de una care provoacă variații ale grosimii peretelui.
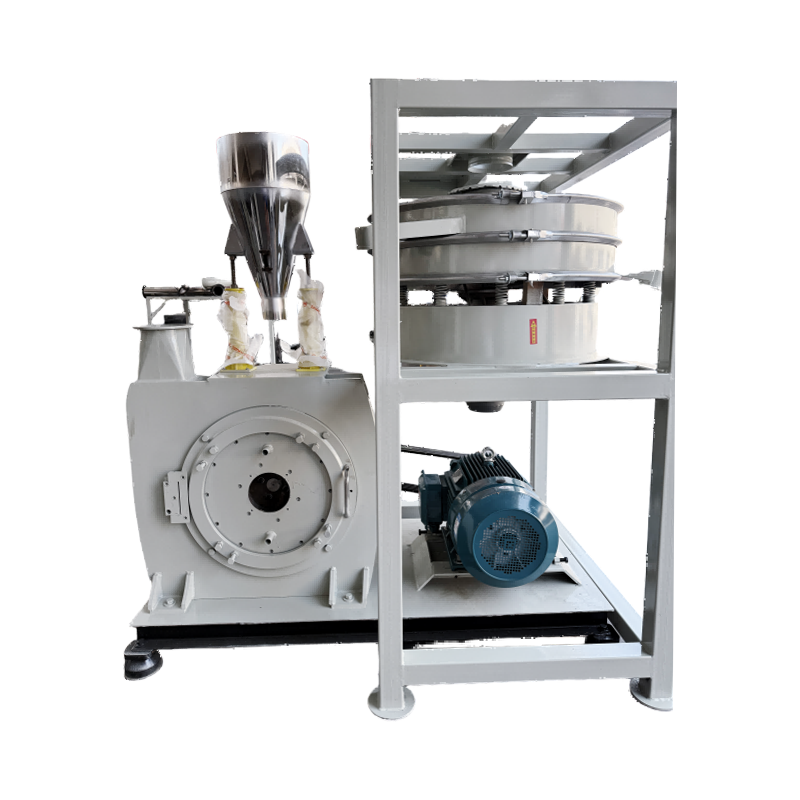
 Pulverizator stabil cu putere mare cu pulbere rotomolding model 500 PE Acest pulverizator compact se potrivește liniilor de rotoformare mici până la mijlocii, furnizând 150-450 kg/h cu o finețe reglabilă de 20-100 ochiuri. Discurile sale de oțel DC53 și șlefuirea precisă a lamei asigură un flux uniform de pulbere, abordând controlul căldurii și stabilitatea golului pentru piesele rotoformate de calitate. Vizualizare produs →
Măcinare fină PVC
PVC-ul aduce două provocări: se degradează atunci când este supraîncălzit, iar pigmenții și materialele de umplutură din el sunt abrazive. Temperatura de măcinare trebuie să rămână scăzută, în timp ce discurile, lamele și rotoarele trebuie să reziste la uzură. O moară de tăiere de uz general nu va menține toleranțe în condițiile unei sarcini susținute din PVC, iar piesele sale de uzură nu vor dura. Modelele de pulverizatoare specifice PVC abordează ambele probleme legate de discurile întărite, rotoarele rezistente la uzură și căile de răcire dedicate.
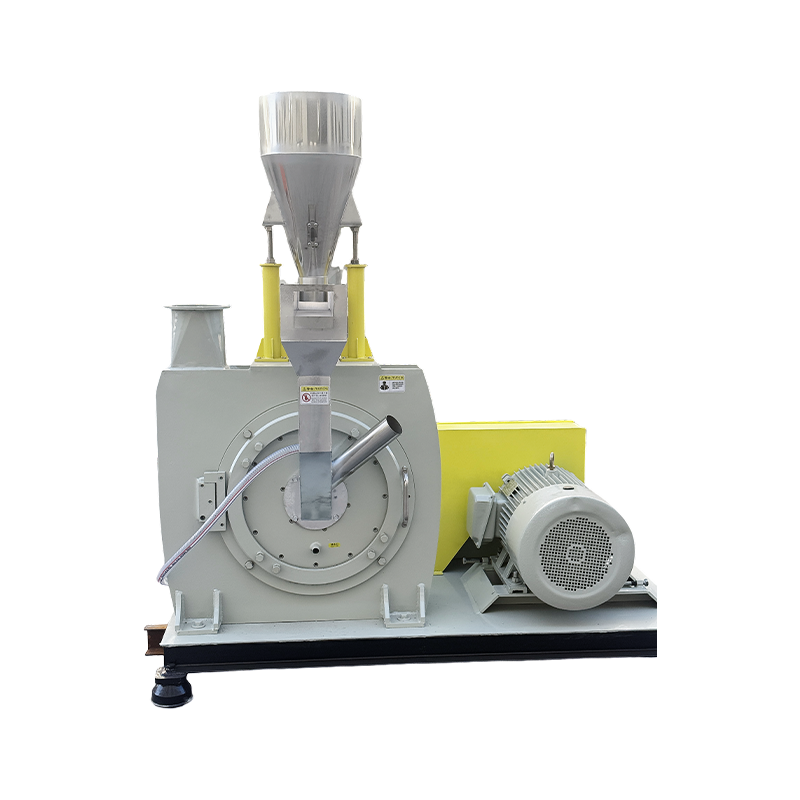
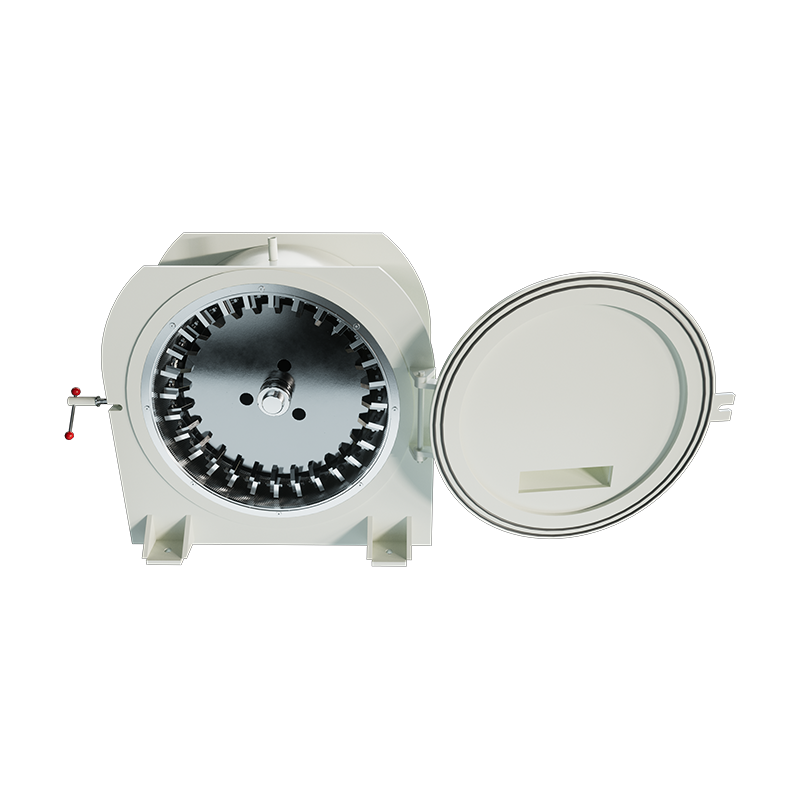 Mașină de șlefuit cu pulverizare din PVC Model 500 Construit pentru PVC cu umpluturi abrazive, acest model entry-level menține camera de măcinare la 45-55°C prin răcire cu apă, prevenind descompunerea. Discurile întărite și lamele înlocuibile gestionează conținut mediu de umplutură, oferind 100-300 kg/h și 20-80 de ochiuri pentru producția de loturi mici. Vizualizare produs →
Dacă planta dvs. începe cu o moară de tăiere și alimentează un pulverizator din PVC, faceți dimensiunea așchiilor consistentă. Amestecarea așchiilor de 8 mm cu bulgări de 30 mm creează o densitate neuniformă a alimentării, iar pulverizatorul va răspunde cu sarcină fluctuantă a motorului și pulbere inconsistentă.
Combinând mori de tăiere și pulverizatoare într-o singură linie de producție
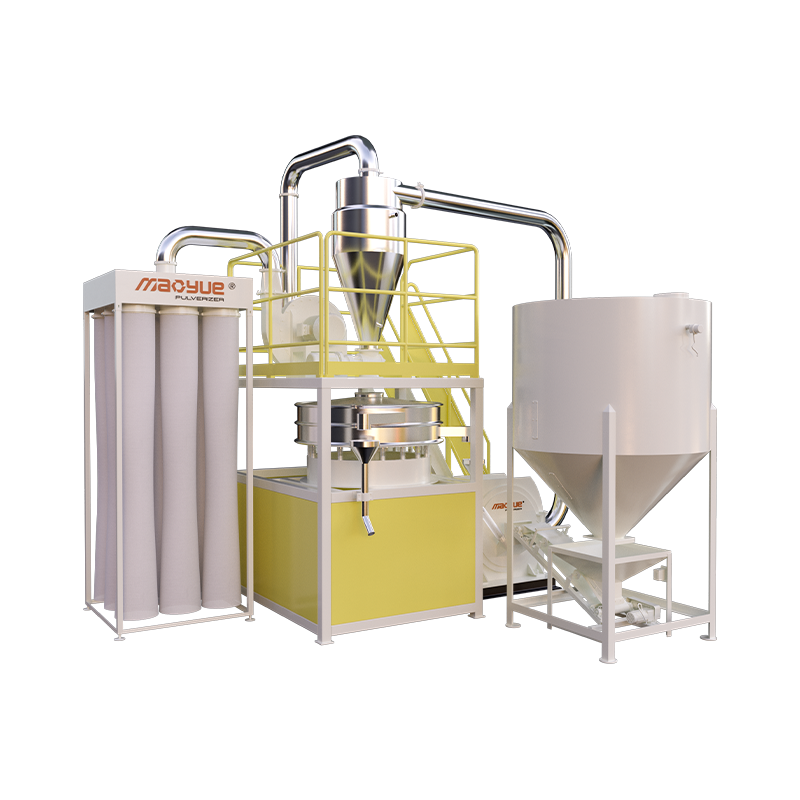
Multe instalații moderne nu cumpără aceste mașini ca insule separate. Ei cumpără o linie de producție de zdrobire și pulverizare de tip lamă care preia deșeuri voluminoase la un capăt și descarcă pulbere fină la celălalt. Etapa de tăiere realizează reducerea grosieră, etapa de pulverizare completează lucrarea, iar un panou de control gestionează întreaga secvență.
Integrarea are rezultate în trei moduri: mai puțini pași de manipulare între mașini, condiții de alimentare mai stabile, deoarece așchiile ajung la pulverizator cu o rată reglementată și o mai bună reținere a prafului, deoarece linia este proiectată ca un sistem sigilat. Pentru procesoarele care trec de la mașini unice la capacitatea de producție, o linie integrată este de obicei alegerea cu risc mai mic.
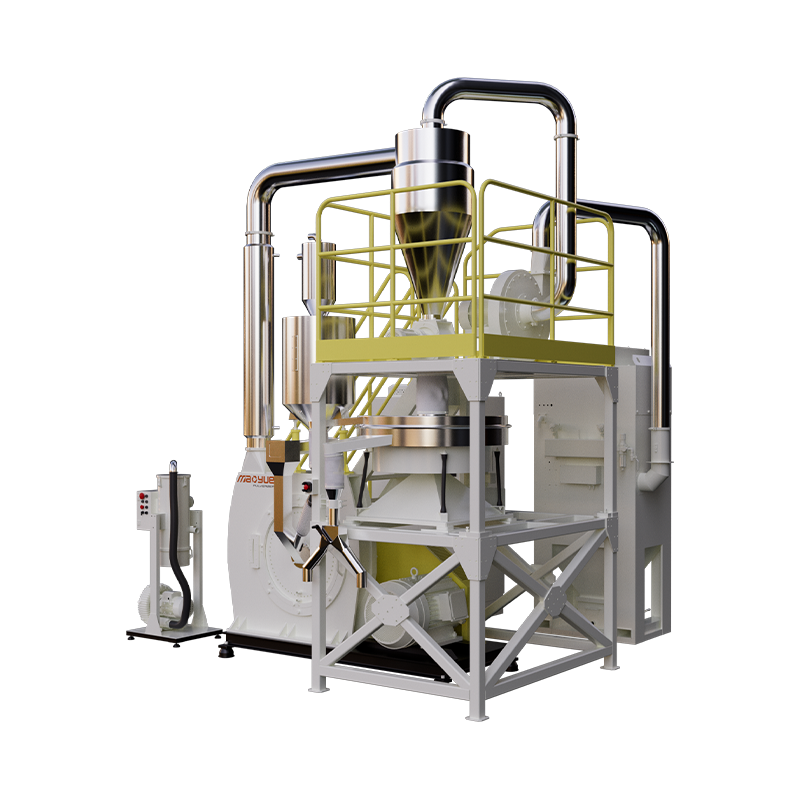
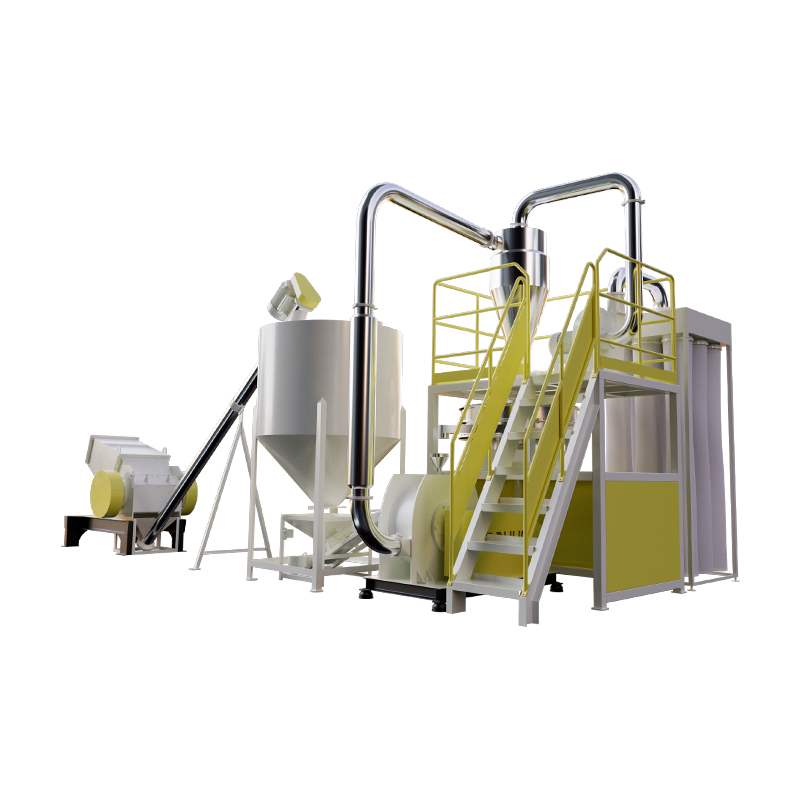 Linie de producție de zdrobire și pulverizare tip lamă Această linie integrată combină un concasor cu lame de mare capacitate cu o moară cu discuri de precizie, transport pneumatic și colectare de praf. Transformă deșeurile mari de plastic, cum ar fi țevile și profilele, în pulbere uniformă de 20-80 de ochiuri, reducând etapele de manipulare și asigurând o alimentare constantă pentru reciclare de mare valoare. Vizualizare produs →
Alegeți după specificația țintă, nu după categoria mașinii
Înainte de a apela un furnizor pentru o ofertă, notați patru numere: dimensiunea țintă a particulelor sau intervalul de plasă, fracția de supradimensionare admisă, debitul necesar în kilograme pe oră și materialul exact pe care îl veți procesa, inclusiv nivelul de contaminare și umiditate. Numai atunci puteți judeca dacă o moară de tăiere este răspunsul complet, o etapă prealabilă pentru un pulverizator sau nu este necesară.
Apoi cereți producătorului un test de șlefuire folosind propriul material. Un tabel de catalog nu poate prezice cum se va comporta un anumit compus. În timpul testului, solicitați distribuția completă a dimensiunii particulelor, nu doar o medie; temperatura materialului care iese; și energia consumată pe tonă. Comparați furnizorii cu privire la costul total pe tonă, care include prețul de achiziție, piesele de uzură, energia și timpul de nefuncționare estimat. În practică, piesele de uzură și energia domină costul pe durata de viață atât al morilor de tăiere, cât și al pulverizatoarelor.
La fabrica noastră rulăm mostre de clienți înainte de deciziile de cumpărare, iar noastre gamă completă de mașini este disponibil pentru comparație, astfel încât să puteți vedea cum se potrivește fiecare etapă de măcinare.