

 中文简体
Imaginează-ți un atelier de rotoformare ale cărui piese continuă să se cedeze de-a lungul liniei de sudură. Pulverizatorul funcționează la tonajul său nominal, lamele au fost înlocuite luna trecută, iar operatorul alimentează PE remacinat curat. Problema nu este debitul. Este răspândirea mărimii particulelor a pulberii care părăsește moara: boabele grosiere se topesc prea încet, finele transportă pigmentul și stabilizatorul, iar matrița se umple neuniform. Acesta este punctul în care echipamentul de măcinat plastic încetează să mai fie o achiziție de mărfuri și devine o decizie de proces.
Concluzia practică vine pe primul loc: dimensionați capacitatea de măcinare în jurul celei mai înguste ferestre de dimensiune a particulelor pe care o va accepta procesul dvs. din aval și abia apoi comparați cotele de tonaj. Două mașini cu valori de putere identice se pot comporta foarte diferit odată ce le puneți una lângă alta în ceea ce privește distribuția pulberii, funcționarea ambientală versus funcționarea criogenică și cât de repede se uzează lamele și discurile lor. Secțiunile de mai jos explică de unde provin acele diferențe și cum să le stabiliți prețul înainte de a semna o comandă de cumpărare.
Dacă vrei mai întâi orientare pe categorii, asta ghid general pentru tipurile de pulverizatoare de plastic și sfaturi de cumpărare acoperă principalele familii de mașini înainte de a vă restrânge la un singur model.
Măcinarea ambientală în primul rând: elementul de linie cu azot lichid Majoritatea cumpărătorilor dor
Pulverizarea la temperatura camerei este alegerea implicită pentru PE, PVC, PA și PP, iar motivul este mai degrabă aritmetic decât preferință. Măcinarea criogenică menține un polimer fragil prin injectarea de azot lichid în moară. În clasele dure de PA și PP, consumul se poate apropia de aproximativ un kilogram de azot pentru fiecare kilogram de polimer procesat. La prețurile gazelor industriale, acest cost se atașează fiecărui kilogram de pulbere pe care îl faceți, an de an, fără a îmbunătăți piesa pe care în cele din urmă o modelați.
Morile ambientale controlează căldura prin geometria rotorului, fluxul de aer și disciplina debitului. Schimbul este autentic: hrănește prea agresiv, iar pulberea se întinde pe disc, decolorează sau orbește ecranul. Regula sensibilă nu este „niciodată criogenică”, ci „criogenă numai atunci când măcinarea în mediu nu poate menține materialul sub intervalul său de înmuiere”. Compușii cu punct de topire scăzut și cu alungire mare rămân excepția; PE marfă, PP, PA și PVC rigid nu sunt.
Un test practic este o încercare pe propriile voastre fulgi. Dacă o mașină ambientală reține ieșirea la rețeaua țintă fără alarme de temperatură sau orbire a ecranului, factura de azot nu apare niciodată. Unitățile la temperatura camerei, cum ar fi clasa PA/PP 500, care este construită în mod explicit pentru a funcționa fără azot lichid, merită mai întâi analizate, deoarece elimină cel mai mare cost recurent din comparație.
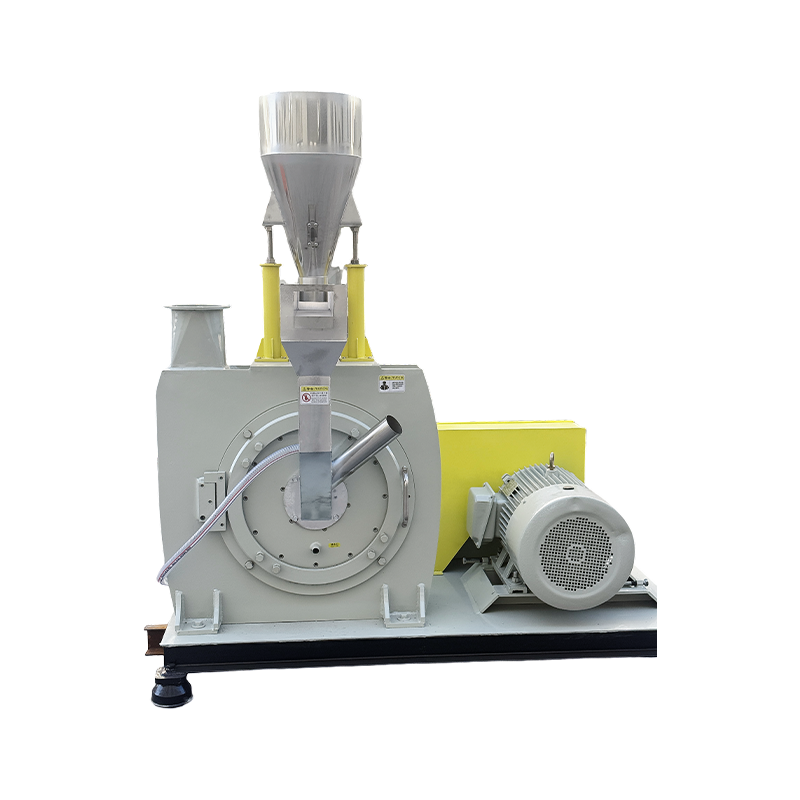
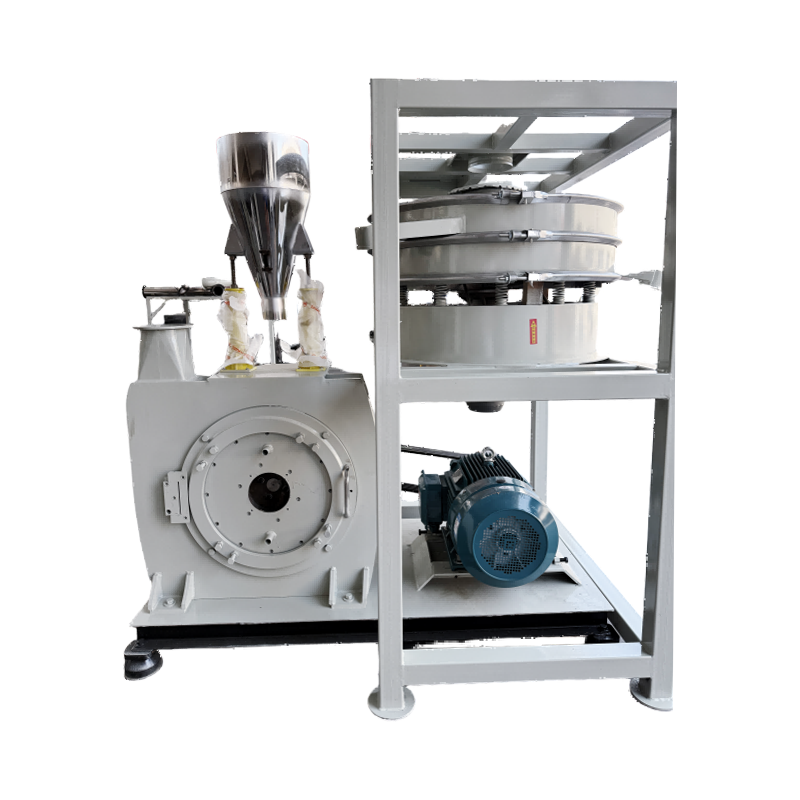
 500PA/PP Măcinator de temperatură ambientală pentru pulverizare PA și PP Pulverizator ambiental PA/PP conceput pentru a funcționa fără azot lichid; merită să fie evaluat pentru reciclare sau cercetare și dezvoltare unde costul azotului domină. Vizualizare produs →
Un avertisment care merită menționat clar: măcinarea ambientală schimbă costul de la gaz la piesele de uzură și fluxul de aer de răcire. Dacă materialul dvs. este abraziv sau umplut puternic, bugetați pentru service mai frecvent al lamelor înainte de a sărbători economiile.
Dimensionarea mașinii în funcție de material, nu doar de tonaj
Numerele de model din această clasă de echipamente reflectă, în general, o clasă de diametru a rotorului sau a discului, nu o producție garantată în kilograme pe oră. Producția depinde de forma hranei, densitatea în vrac, plasa țintă și cât de multe amenzi sunteți dispus să tolerați. Utilizați tabelul de mai jos ca instrument de screening, apoi confirmați numerele reale într-o încercare.
| Familia materială | Gama tipică de modele | Ce vă cumpără de obicei clasa de mărime |
|---|---|---|
| PE pentru rotoformare | 500, 600, 800 | Putere mai mare și distribuție mai strânsă; clasele mai mari se potrivesc plantelor care rulează mai multe schimburi și mai multe matrițe simultan. |
| Masterbatch și compuși polimerici | 500, 600, 800 | Măcinarea fină a concentratelor de culoare cu fine controlate, astfel încât dispersia și puterea culorii rămân repetabile. |
| PA și PP | 500, 600, 800, ambiental | Măcinarea la temperatura camerei fără azot lichid; Variante rezistente la uzură și economisitoare de energie apar în clasele 600 și 800. |
| PVC | 500, 700, 800, 850, 900 | Cea mai largă răspândire, de la zdrobire grosieră la pulbere fină; Mașinile de clasa 850 sunt poziționate ca rezistente la uzură, clasa 900 ca unități cu pulbere fină. |
În special pentru rotomulding, uniformitatea contează mai mult decât puterea de vârf. O mașină care produce o bandă îngustă în jurul rețelei țintă va umple detaliile mucegaiului și va elibera mai constant decât o unitate mai mare care rulează la limita sa. Configurațiile de înaltă uniformitate, cum ar fi modelul de rotomulding din clasa 600, sunt de obicei specificate acolo unde consistența grosimii peretelui și timpul ciclului sunt ambele sub presiune.
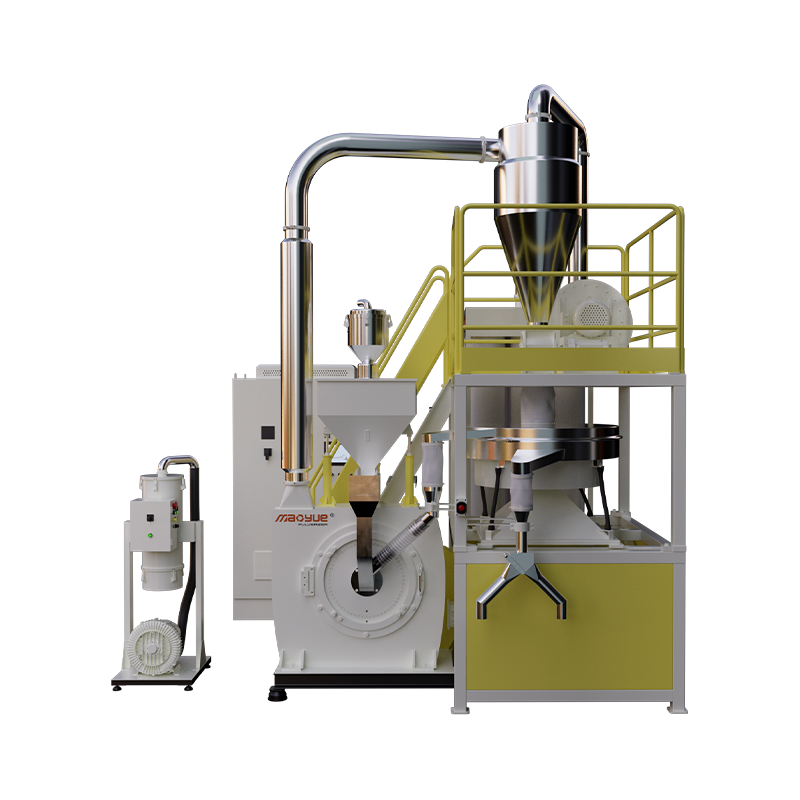
 Pulverizator de pulbere de rotomolding PE de tip 600 pentru uniformitate ridicată Pulverizator de rotoformare PE pentru producători medii până la mari, potrivit pentru distribuția controlată a pulberii, acolo unde consistența grosimii peretelui și timpul ciclului contează. Vizualizare produs →
Distribuția mărimii particulelor este specificația care apare rar într-o cotație
Solicitați „pudră de ochiuri de 35” la trei furnizori și este posibil să primiți trei produse diferite. O tăietură de screening de 35 de ochiuri este de aproximativ 500 de microni, dar întrebarea utilă este ce cotă a lotului se află deasupra și sub acea linie. Rotomolding dorește în general cea mai mare parte a pulberii între aproximativ 200 și 500 de microni, cu o fracție de fine controlată. Prea multe cereale grosiere și colțurile mucegaiului rămân insuficient umplute; prea multe fine și pierzi aditivi la colectarea prafului și riscă bule în secțiuni groase.
Două metode de măsurare sunt comune și nu se potrivesc perfect. Analiza sită este ieftină, înțeleasă pe scară largă și bună pentru verificările de rutină. Difracția cu laser oferă o curbă de distribuție mai completă și prinde coada sub 100 de microni pe care sitele tind să o subraporteze. Indiferent ce ați folosi, fixați metoda în specificația de achiziție, astfel încât „în limitele toleranței” să însemne același lucru pentru ambele părți șase luni mai târziu.
Aplicațiile cu pulbere fină împing întreaga distribuție în jos. Masterbatch-ul și compusul PVC funcționează, în care dispersia și curgerea într-un mixer contează, necesită adesea tăieturi superioare mai strânse și fine mai mici. Aceasta este o problemă de proiectare a mașinii la fel de mult ca una de funcționare, deoarece geometria discului, setarea spațiului și comportamentul clasificatorului formează toate curba.
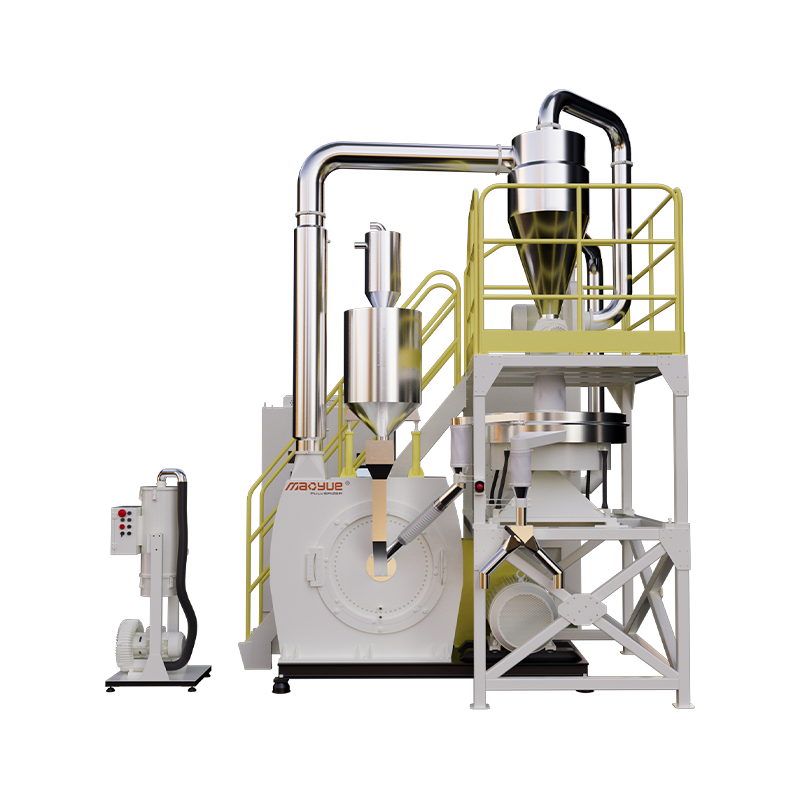
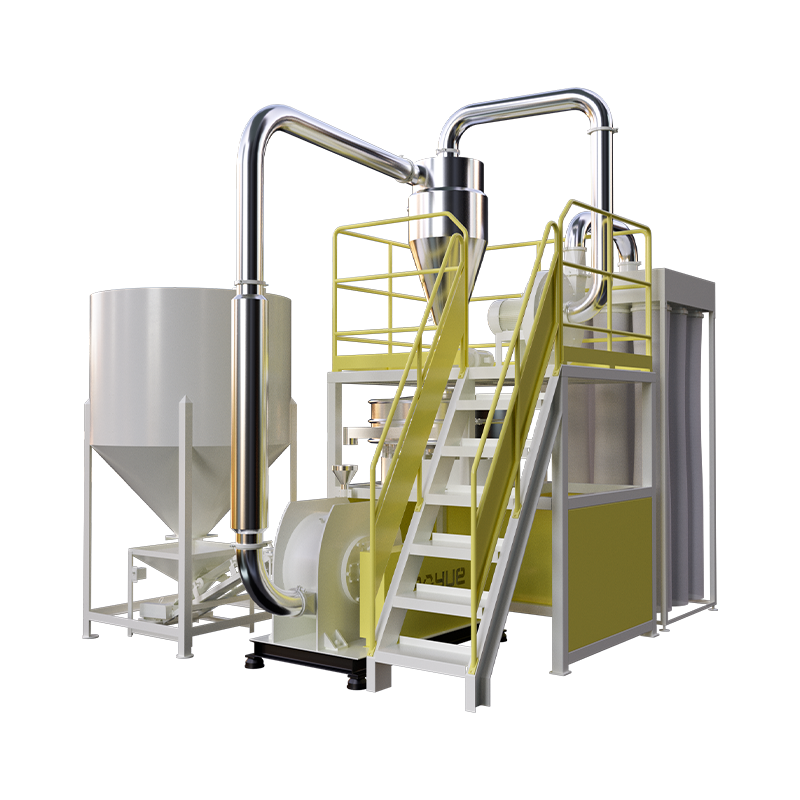
 Pulverizator cu pulbere fină din PVC model 900 pentru măcinare de volum mare Pulverizator fin din PVC pentru compuși cu abraziune ridicată sau umpluți puternic, unde distribuția constantă a pulberii și costurile de uzură pe termen lung influențează economia producției. Vizualizare produs →
Lame, discuri și rotoare: unde trăiește de fapt costul de rulare
Echipamentul de măcinare este evaluat în funcție de pulberea pe care o produce în luna unu și de cât costă să continuați să faceți acea pulbere în luna douăzeci. Lamele, discurile și rotoarele din oțel aliat sunt consumabile, iar durata lor de viață depinde de abrazibilitatea materialului, conținutul de material de umplutură, disciplina golului și cât de atent este echilibrat rotorul după fiecare schimbare.
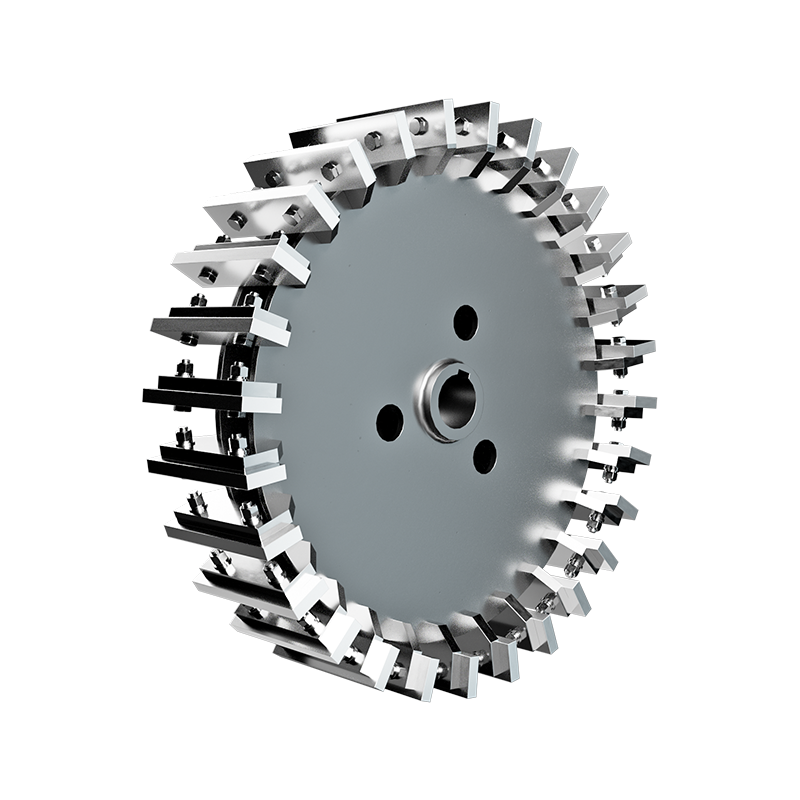
Două modele de discuri apar în mod repetat în această categorie. Un disc cu dublu dinți mărește forfecarea și se potrivește materialelor care necesită o reducere agresivă a dimensiunii; un disc integrat schimbă unele mușcături pentru stabilitate și chiar uzură. Alegerea dintre ele este o întrebare despre materia primă și programul de întreținere, nu despre care dintre ele este universal mai bună. Aceeași logică se aplică și în cazul lamei de oțel: marginile mai dure țin un spațiu mai lung, dar se ciobesc mai ușor împotriva metalului.
Calitățile materialelor lamei, geometria marginilor și intervalele de reascuțire sunt acoperite mai în profunzime în acest materialele lamei pulverizatorului și ghidul de întreținere , care merită citit înainte de a încheia un contract de piese de schimb.
O listă de verificare înainte de cumpărare care previne revizuirile costisitoare
Lucrați următoarele puncte înainte de a plasa o comandă. Fiecare dintre ele este ieftin de clarificat acum și costisitor de corectat după ce mașina este fixată pe podea.
- Plasă țintă și tăietură superioară acceptabilă, exprimate în microni, cu metoda de testare numită.
- Fracția maximă de fine pe care o puteți tolera fără a pierde aditivi sau fluiditate.
- Forma furajului și densitatea în vrac: fulgii, remăcinați, peleții sau aglomeratul se comportă foarte diferit.
- Conținutul de umiditate, deoarece alimentarea umedă orbește ecranele și scade brusc debitul.
- Debitul măsurat la rețeaua țintă, nu la cea mai bună setare a mașinii.
- Temperatura de ieșire a pulberii, care vă spune dacă moara lucrează prea greu materialul.
- Calitatea materialului lamei, discului și rotorului, plus timpul de livrare și prețul înlocuirilor.
- Cerințe privind extracția prafului și fluxul de aer de răcire și modul în care moara este interconectată cu acestea.
- Acces la inspecție la uzură, deci o verificare a golurilor durează câteva minute în loc de o demontare de jumătate de zi.
Ce schimbă o fabrică sursă în ceea ce privește experiența de cumpărare
Aprovizionarea cu consumabile este riscul liniștit în această achiziție. O mașină este la fel de bună decât disponibilitatea discului, rotorului sau setului de lame care o menține în specificație. Producătorii care prelucrează acele piese interne, mai degrabă decât să le cumpere, tind să scurteze timpii de livrare și să mențină toleranțele mai constant pe loturi.
Changzhou Mao Yue Intelligent Equipment Co., Ltd. se prezintă exact în această poziție. Compania afirmă că a funcționat timp de trei decenii ca o fabrică sursă, conduce șase ateliere de prelucrare cu o medie de aproximativ 1.400 de metri pătrați fiecare și menține un centru dedicat de producție a lamelor alături de lucrările sale de asamblare. Gama sa de modele se întinde pe 500 până la 900 de clase în rotomulding PE, masterbatch și compuși polimerici, polizare ambientală PA și PP și PVC. De asemenea, raportează peste 5.000 de parteneri la nivel mondial și afirmă că produce la standardele europene de calitate, cu personal trimis periodic în străinătate pentru a studia aplicațiile mașinilor. Aceste cifre sunt contul propriu al companiei și merită confirmate în timpul unei vizite la fabrică sau al unei probe de încercare.
Ceea ce este verificabil în etapa de specificare este mai util decât orice afirmație de marketing: solicitați o probă pentru materialul dvs., solicitați raportul de distribuție a pulberii din acel proces și obțineți prețurile de înlocuire a lamei și a discului în scris. Dacă aceste trei elemente se aliniază cu fereastra de proces și bugetul de întreținere, decizia de selectare a mașinii este deja cea mai mare parte corectă.