

 中文简体
Dacă pulberea dvs. de plastic formează o punte stabilă în buncăr luni și inundă șurubul marți, aveți o problemă de curgere, nu o problemă de mașină. Același pulverizator poate produce un lot care se descarcă în mod curat și următorul lot care se închide, provocând dozare inconsecventă, explozie și piese respinse. În practică, curgerea pulberii este proprietatea care decide dacă procesul dumneavoastră din aval funcționează fără probleme sau se oprește pentru demontare manuală. Acest ghid explică ce înseamnă fluiditatea, ce variabile trebuie să controlați și ce să căutați atunci când evaluați un pulverizator pentru pulbere cu curgere liberă.
Ce înseamnă de fapt fluiditatea pulberii
Spre deosebire de densitate sau dimensiunea particulelor, fluiditatea nu este o singură proprietate intrinsecă a materialului. Este o proprietate derivată care descrie modul în care o pulbere se comportă ca un ansamblu în vrac într-un set specific de condiții de echipament. O pulbere care curge bine într-un siloz mare se poate comporta complet diferit într-un alimentator vibrator mic. De aceea, procesoarele cu experiență tratează fluiditatea ca pe o proprietate a sistemului: material plus echipament plus mediu.
În pulverizarea plasticului, scopul este de a produce o pulbere care se hrănește în mod constant, buncărele goale fără punți, iar materialul se transportă prin șuruburi, țevi și matrițe fără a crește. Când vedeți loturi lipicioase, aglomerate, vă uitați la o defecțiune a fluidității. Înțelegerea factorilor de bază este primul pas pentru a-l remedia. Pentru o privire mai profundă asupra mașinii, consultați ce este pulverizatorul de plastic privire de ansamblu.
Factorii care conduc fluxul de pulbere în pulverizarea plasticului
Următorii factori contează cel mai mult atunci când procesați termoplastele în pulbere.
Distribuția dimensiunii particulelor (PSD)
PSD este cel mai puternic predictor al fluxului. O distribuție îngustă în jurul lui D50 reduce numărul de particule fine care umple golurile dintre particulele mai mari și crește frecarea internă. Dacă raportul dvs. D90/D50 este prea mare, obțineți o distribuție largă cu fine excesive, ceea ce crește coeziunea și provoacă blocarea fluxului. Când cumpărați un pulverizator, cereți o curbă PSD reprezentativă. Pentru aplicații de rotomulding și masterbatch, o țintă practică este o dimensiune îngustă de 2,0 până la 3,0.
Forma particulelor și textura suprafeței
Particulele neregulate, fulgioase, se blochează și rezistă curgerii. Particulele în formă de minge sau rotunjite se mișcă mai liber. Un design echilibrat al lamei și al discului creează particule cu rapoarte de aspect mai mici, reducând interblocarea mecanică. De asemenea, o suprafață aspră crește rezistența la frecare, în timp ce o suprafață netedă o reduce. De aceea, alegerea mecanismului de măcinare contează.
Umiditate și temperatură
Umiditatea de suprafață creează punți lichide între particule, crescând dramatic coeziunea. Chiar și o mică modificare de la 0,1% la 0,3% apă poate transforma o pulbere care curge liber într-o masă lipicioasă. Temperatura afectează și materialele termoplastice: dacă moara funcționează fierbinte, pulberea se poate înmuia, se poate suda și pierde curgerea. De aceea, măcinarea la temperatura ambiantă fără azot lichid este un avantaj semnificativ pentru materialele PA și PP.
Încărcare electrostatică
Pulberile de plastic sunt izolatoare și preiau cu ușurință sarcina statică. Particulele încărcate opus atrag, formează agregate și se lipesc de suprafețele metalice. Utilizarea echipamentului împământat, design antistatic adecvat și viteza corespunzătoare a rotorului pot suprima acest efect.
Cum se măsoară fluiditatea pulberii
Nu poți gestiona ceea ce nu măsori. Testele standardizate vă permit să vă comparați pulberea cu criteriile de acceptare și să specificați echipamentul în mod semnificativ.
| Metoda | Măsurare | Gamă cu curgere liberă | Notă practică |
|---|---|---|---|
| Unghiul de odihnă | Unghiul grămezii după turnare | 25-35 de grade | Simplu, dar sensibil la înălțimea căderii |
| Raportul Hausner | Densitate în vrac tapată / densitate în vrac aerată | Mai puțin de 1,25 | Indicator bun pentru pulberile din pubele și buncărele |
| Indexul Carr | (Tapped - Aerat) / Tapped x 100 | mai putin de 20% | Necesită un protocol de atingere atent |
| Debitul orificiului | Fluxul de masă printr-o deschidere definită pe timp | Măsurat direct | Cel mai reprezentativ pentru liniile cu surub |
Unghiul de repaus oferă o verificare calitativă rapidă. Raportul Hausner și indicele Carr oferă clasamente utile pentru proiectarea buncărului. Fluxul orificiului vă spune cum materialul va trece efectiv printr-un șurub sau supapă. Pentru achiziție, solicitați toate trei pe aceeași pulbere pe care intenționați să o procesați. Comparați rezultatele cu intervalele de curgere liberă de mai sus și utilizați datele ca parte a testului dvs. de acceptare.
Cum proiectarea echipamentelor îmbunătățește fluxul de pulbere
Pulverizatorul potrivit face mai mult decât să reducă dimensiunea particulelor. Controlează întreaga populație de particule și istoricul termic. Iată caracteristicile de design care îmbunătățesc direct fluxul:
- Viteza și distanța discului reglabile — Un decalaj mai mare produce o pulbere mai grosieră, care poate curge mai bine, dar poate să nu îndeplinească cerințele procesului dumneavoastră. Un decalaj mai mic dă o pulbere mai fină, dar poate genera mai multe fine. Abilitatea de a regla acest echilibru este esențială.
- Lame și discuri din oțel aliat rezistente la uzură — Uneltele uzate creează forme neuniforme ale particulelor și exces de fine, distrugând consistența curgerii. Componentele călite își păstrează geometria, păstrând PSD-ul stabil pentru multe tone.
- Controlul temperaturii — Pulverizarea la temperatura ambiantă previne aglomerarea legată de căldură fără a necesita azot lichid. Acest lucru este deosebit de valoros pentru PP și PA, unde măcinarea criogenică adaugă costuri și complexitate.
- Clasificarea aerului sau screening integrat — Eliminarea fracțiilor supradimensionate și ultrafine din fluxul de ieșire strânge PSD și îmbunătățește direct fluxul.
De exemplu, atunci când se prelucrează PA sau PP, o râșniță la temperatură ambientală care nu se bazează pe azot lichid reduce costurile de operare în timp ce produce o pulbere care rămâne liberă la punctul de utilizare. În rotomulding, producția de uniformitate ridicată este ceea ce vă spune că pulberea va umple o matriță în mod constant și se va demola în mod curat.
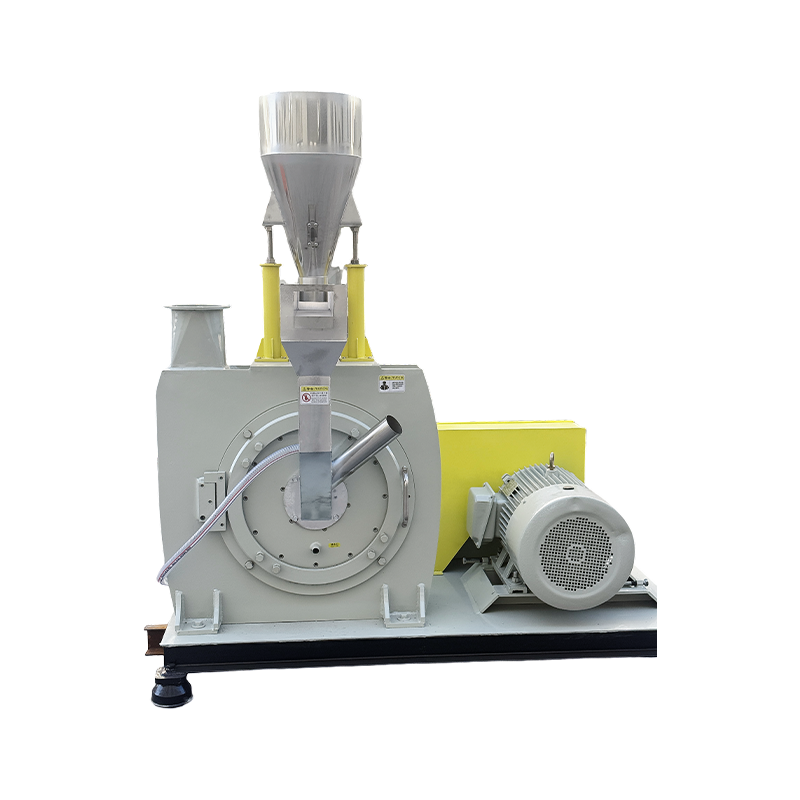
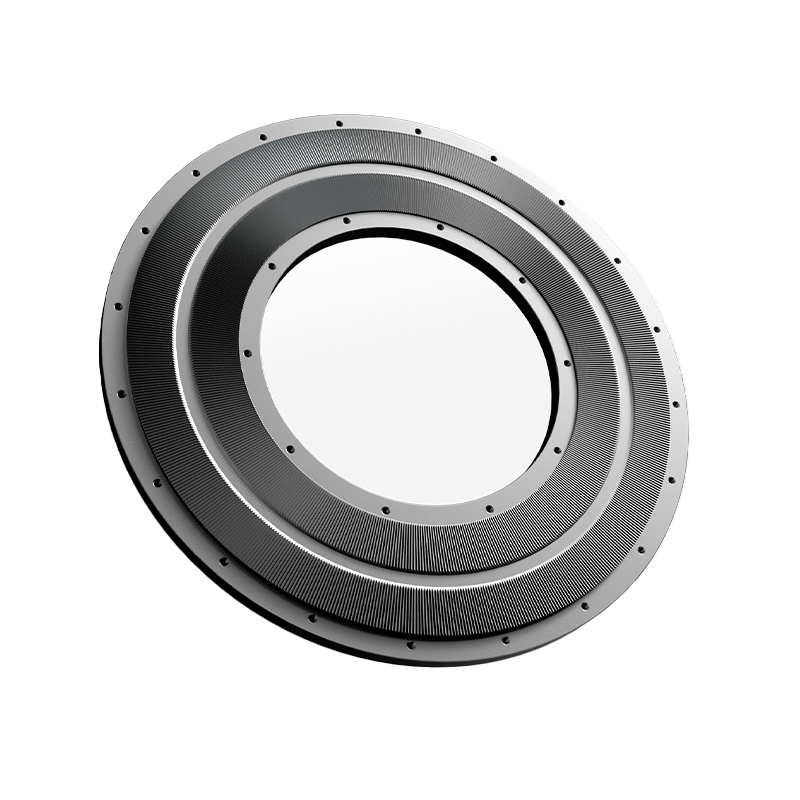
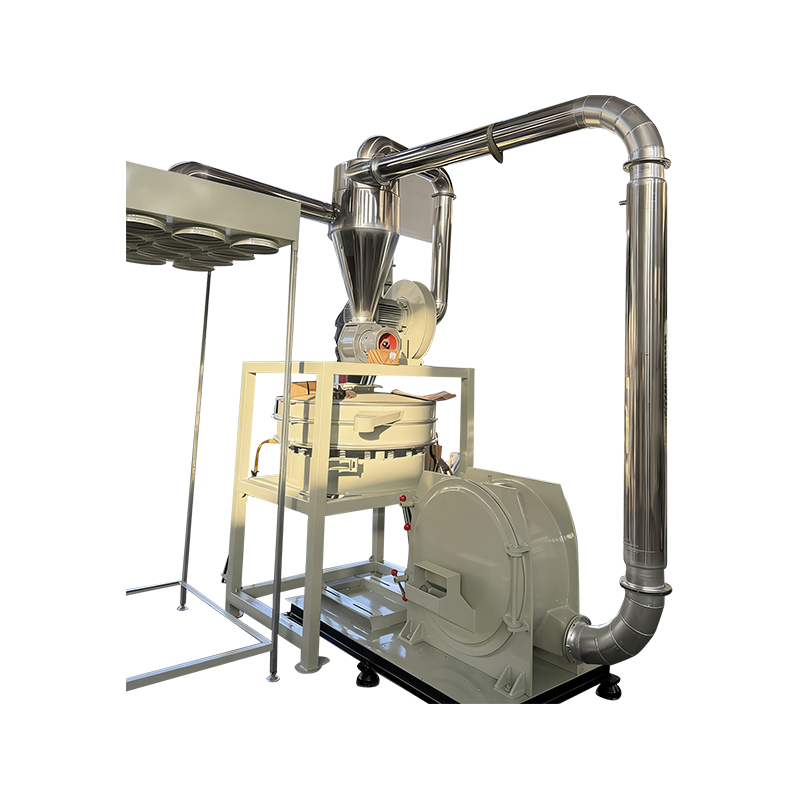
 Pulverizator PA/PP la temperatura mediului fără azot lichid Acest pulverizator procesează PA și PP la temperatura ambiantă, eliminând costurile cu azotul lichid, producând în același timp pulbere cu curgere liberă. Discul său de șlefuit eficient și temperatura controlată previn degradarea și aderența la topire, făcându-l rentabil pentru operațiunile mici și mijlocii. Vizualizare produs →
Pulberi fine din PVC: Un caz special
Pulverizarea PVC prezintă propriile provocări de curgere. Ținta este adesea o pulbere fină cu suprafață mare, care este în mod inerent mai coerentă. În același timp, PVC-ul se degradează dacă zona de măcinare devine prea fierbinte. Un pulverizator cu pulbere fină trebuie să echilibreze PSD îngust cu temperatură controlată pentru a menține curgerea pulberii. Căutați o mașină care oferă un disc de șlefuit de înaltă eficiență cu un rotor mai mare, deoarece ajută la descărcarea rapidă a materialului și pentru a evita supra-frezarea.
Atunci când sistemul produce populația potrivită de particule, obțineți o pulbere care curge prin ciclon și în camera cu saci fără a se înfunda, care este exact locul în care curgerea contează cel mai mult.
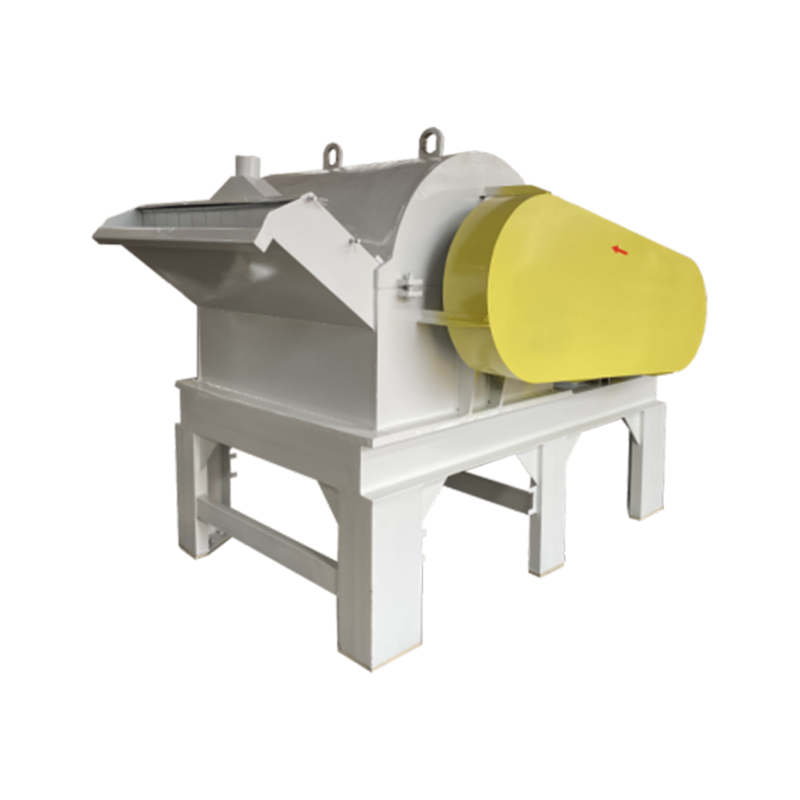
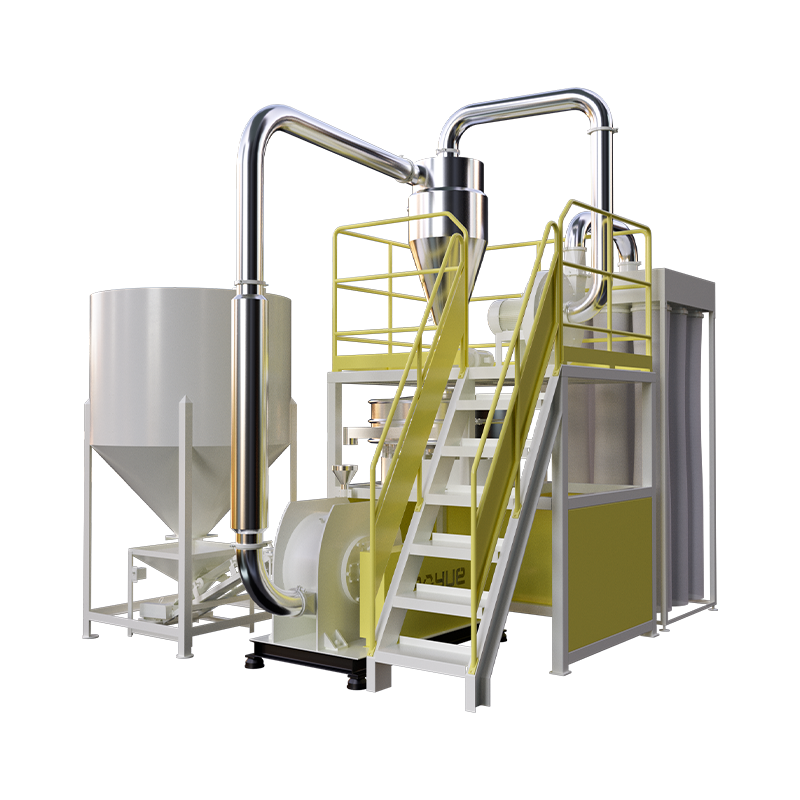
 Pulverizator cu pulbere fină din PVC de mare capacitate pentru reciclare la scară largă Conceput pentru reciclarea PVC de mare putere, acest pulverizator de 900 mm livrează până la 1300 kg/h cu discuri din aliaj durabile care durează 1500-2200 de ore. Răcirea cu două circuite și amortizarea vibrațiilor asigură o pulbere stabilă, stabilă la culoare chiar și în funcționarea continuă 24/7. Vizualizare produs →
Ce să verificați înainte de a cumpăra un pulverizator
Când comparați ofertele de la producătorii de pulverizatoare, utilizați următoarea listă de verificare pentru a evita să luați o decizie bazată doar pe preț. Pentru un context mai larg al factorilor de selecție, citiți ghidaj pulverizator de plastic .
- Solicitați un raport PSD pentru materialul dvs. real la capacitatea dvs. țintă. Uită-te la D50, D90 și span.
- Solicitați un test de curgere asupra pulberii rezultate. Un furnizor care poate furniza date despre unghiul de repaus și raportul Hausner vă arată că înțeleg implicațiile din aval.
- Inspectați componentele de șlefuire — Lamele și discurile sunt din oțel aliat călit? Care este durata de viață estimată în tone? Care este costul de înlocuire?
- Verificați performanța termică — Mașina controlează temperatura rulmenților și a camerei? Pentru materialele sensibile la căldură, funcționează la temperatura ambiantă?
- Uită-te la stabilitatea debitului — O mașină care măcina în exces la primul lot și măcina ulterior vă va oferi un standard de curgere în mișcare. Solicitați o garanție de capacitate cu toleranță, cum ar fi ±5% la D90.
Pulberea de rotomolding cu uniformitate ridicată este un caz de testare bun. Dacă echipamentul produce o populație stabilă și uniformă de particule, veți vedea mai puține deșeuri de produs și timpi de ciclu mai repetabili.
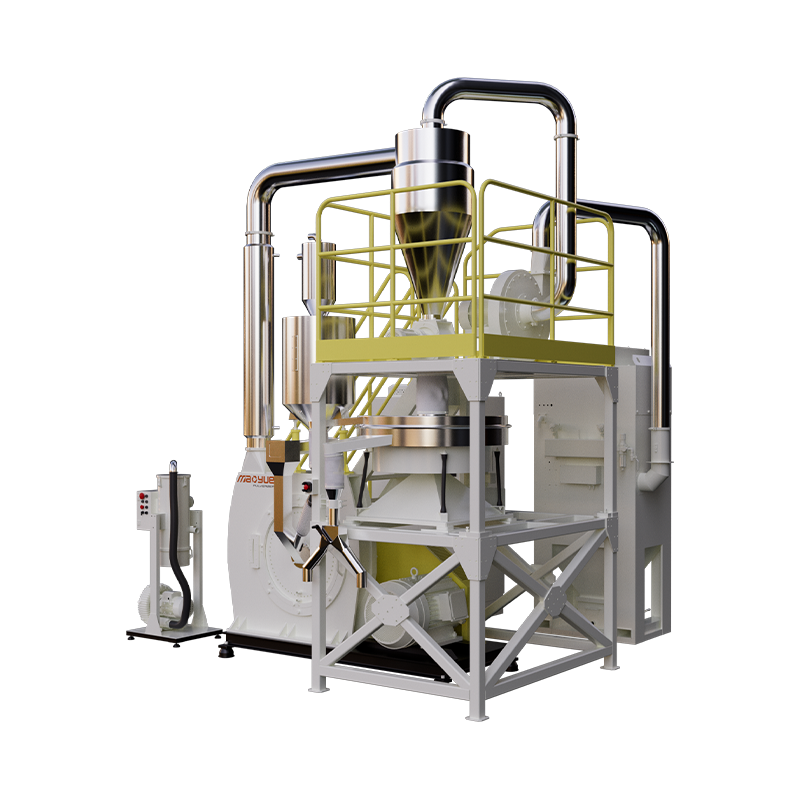
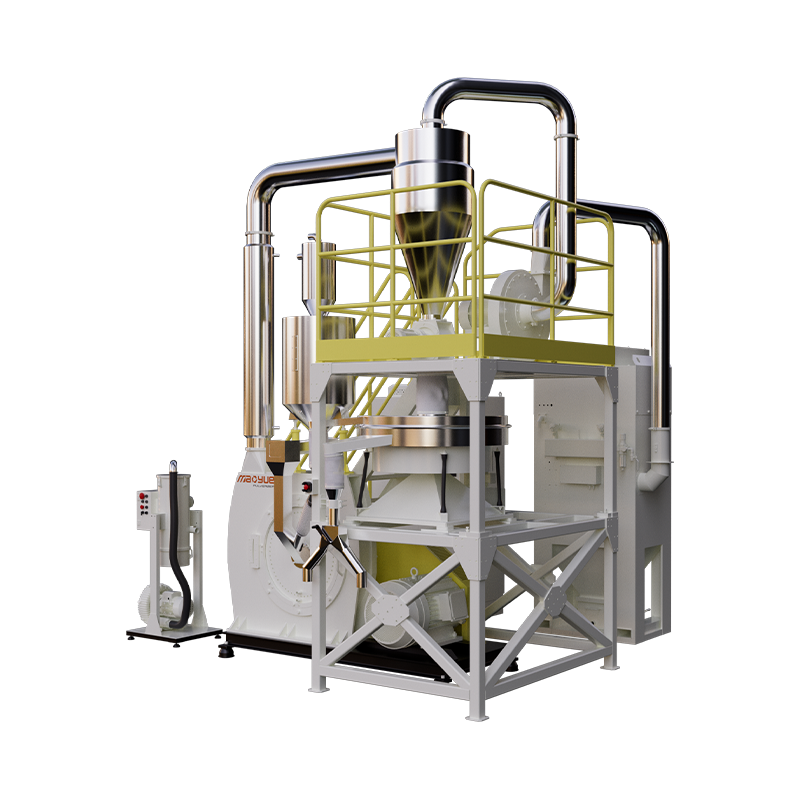 Pulverizator de rotomolding PE de înaltă uniformitate pentru producție la scară largă Proiectat pentru rotoformare, acest pulverizator cu model 800 produce 600-1500 kg/h cu dimensiuni ale particulelor de la 20-100 mesh. Discurile DC53 șlefuite cu precizie asigură distribuția îngustă a particulelor, reducând defectele produsului, cum ar fi suprafețele aspre și grosimea neuniformă. Vizualizare produs →
Fluibilitatea pulberii are un impact direct asupra duratei de funcționare a producției, asupra calității produsului și asupra siguranței procesului. Nu este o metrică cosmetică; este diferența dintre un siloz care se golește și unul care are nevoie de ciocan. Înțelegând de ce debitul eșuează, cum se măsoară și ce caracteristici ale echipamentului îl împiedică, puteți specifica un pulverizator care oferă o pulbere consistentă, cu curgere liberă, nu doar una mai mică.
Când vă evaluați următoarea mașină, utilizați testele și intervalele descrise aici ca bază de acceptare și asigurați-vă că furnizorul poate dovedi că echipamentul său își va menține performanța pe toată durata de viață a setului de disc și lame.