

 中文简体
O instalație de rotoformare schimbă furnizorul de rășină și în decurs de o săptămână, pulberea începe să crească deasupra șurubului de alimentare. Reacțiile obișnuite sunt de a-l usca mai tare, de a fixa un vibrator pe buncăr sau de a da vina pe noua rășină. Un test de curgere a pulberii înlocuiește această ghicire cu numere pe care le puteți scrie într-o specificație de achiziție.
Testul măsoară modul în care o pulbere în vrac se comportă sub stresul aplicat echipamentului dvs., nu cum arată într-o pungă sau cum se simte între degete. Două pulberi cu rezultate identice de sită se pot descărca foarte diferit, iar decalajul este de obicei măsurabil cu mult înainte de a se transforma într-un lot respins.
Ce măsoară de fapt un test de curgere a pulberii
Fluibilitatea este capacitatea unei pulberi de a se mișca în modul în care o anumită piesă de echipament are nevoie pentru a se muta: dintr-un buncăr, printr-un alimentator cu șurub, printr-o matriță, într-un extruder. Această definiție este în mod deliberat specifică echipamentului, motiv pentru care un singur număr stabilește rareori o discuție între furnizor și client.
- Coeziunea — cât de puternic se țin particulele unele de altele fără încărcare externă. Finele, umezeala și aderența la suprafață toate îl ridică.
- Frecare internă — rezistență pe măsură ce particulele alunecă unele pe lângă altele. Particulele unghiulare, măcinate, generează mai mult decât cele rotunjite.
- Frecarea peretelui — rezistența în cazul în care pulberea se întâlnește cu oțelul, care decide dacă un buncăr are nevoie de un con de 60 de grade sau unul de 70 de grade.
- Compresibilitate și permeabilitate — cât de multă densitate apare sub sarcină și cât de ușor se mișcă aerul prin pat. Ambele influențează inundațiile și șobolanii.
Condițiile contează la fel de mult ca metoda. Un rezultat înregistrat la consolidarea de 10 kPa spune puțin despre descărcarea la 1 kPa într-un buncăr de mică adâncime. Raportați întotdeauna stresul, conținutul de umiditate și distribuția dimensiunii particulelor lângă valoarea debitului; fără ele numărul nu poate fi reprodus sau comparat.
Metode de testare și ceea ce returnează fiecare
Majoritatea laboratoarelor aleg între un test index rapid pentru verificări de rutină și un test de forfecare pentru lucrările de proiectare. Tabelul de mai jos stabilește ce oferă de fapt metodele comune.
| Metoda | Ceea ce întoarce | Note practice |
|---|---|---|
| Unghiul de repaus | Unghiul grămezii în grade | Rapid și ieftin; fără control al stresului și sensibil la tehnica de turnare |
| Densitatea tapped, indicele Carr, raportul Hausner | Compresibilitatea în procente sau un raport | Zece minute cu un cilindru gradat; orb la frecare și permeabilitate |
| Curgerea cu orificiu sau pâlnie | Secunde pentru a goli o ceașcă standard | Fine pentru granule; pulberile de plastic coezive adesea blochează pur și simplu |
| Celulă de forfecare, directă sau circulară (ASTM D6128, ASTM D6773) | Coeziunea, flow function, internal and wall friction angles | Baza pentru proiectarea buncărului; operator instruit și câteva sute de grame de probă |
| Reometrie dinamică | Energie sau cuplu per ciclu de lamă | Bun pentru studii de clasare și aerare; nu este transferabil la proiectarea silozului |
| Tambur rotativ sau avalanșă | Unghiul de avalanșă și răspândirea | Se potrivește cu curgerea în strat subțire, cum ar fi pulberea răspândită într-o matriță |
| Frecarea peretelui | Frecarea peretelui angle against a named steel | Necesita materialul real al peretelui și finisarea suprafeței |
Două note practice. Metodele cu pâlnie care funcționează bine pentru granule se blochează frecvent cu pulberi de plastic coezive, așa că o pâlnie blocată este un rezultat mai degrabă decât un test eșuat. Datele celulelor de forfecare sunt la fel de bune ca și pregătirea probei: uscarea excesivă a unei probe poate face ca o pulbere limită să arate mult mai bine decât se comportă pe podeaua fabricii.
Transformarea numerelor într-o linie de trecere sau eșec
Valorile limită publicate în standarde și manuale sunt convenții extrase din seturi mari de mostre, nu legi fizice. Sunt utile ca filtre de screening și nu ar trebui să fie niciodată singura propoziție dintr-o specificație.
| Indicator | Curgător liber (tipic) | Coeziv (tipic) |
|---|---|---|
| Raportul Hausner | sub 1,25 | peste 1,40 |
| Indicele de compresibilitate Carr | sub 15 la sută | peste 25 la sută |
| Unghiul de repaus | sub 30 de grade | peste 40 de grade |
| Funcția de curgere ff (celula de forfecare) | peste 10 | sub 4 |
Citiți cu atenție funcția de flux. Între aproximativ 4 și 10, o pulbere este de obicei lucrabilă într-un buncăr proporțional corect; sub 4, așteptați arcuirea; sub 2, materialul se va mișca doar cu aerare, vibrații sau asistență mecanică. Păstrați stresul de consolidare atașat rezultatului, deoarece o pulbere coeziune testată la 20 kPa nu este comparabilă cu una cu curgere liberă testată la 1 kPa.
Pentru o specificație de achiziție, numiți o metodă de index pentru verificările de rutină a lotului și un test de forfecare pentru proba de calificare, apoi precizați rutina de condiționare, tensiunea de testare și intervalul acceptabil în același document.
De ce pulberile de plastic măcinate sunt un caz special
Forma contează mai mult decât dimensiunea medie. Un pulverizator taie și foarfece, astfel încât ieșirea este unghiulară și de obicei conține o fracție asemănătoare plăcii. Frecarea de interblocare este, prin urmare, mai mare decât pentru o pulbere uscată prin pulverizare sau cristalizată a aceluiași D50 și două mostre pot împărtăși o dimensiune medie în timp ce se comportă complet diferit în același buncăr.
Amenzile domină comportamentul. Pe tipurile de rotomulding, o creștere modestă a fracțiunii sub 100 de microni este adesea suficientă pentru a muta raportul Hausner de la aproximativ 1,2 în banda de 1,35 la 1,45, care este locul în care începe legătura. Raportați distribuția mărimii particulelor și rezultatul fluxului împreună, niciodată unul fără celălalt.
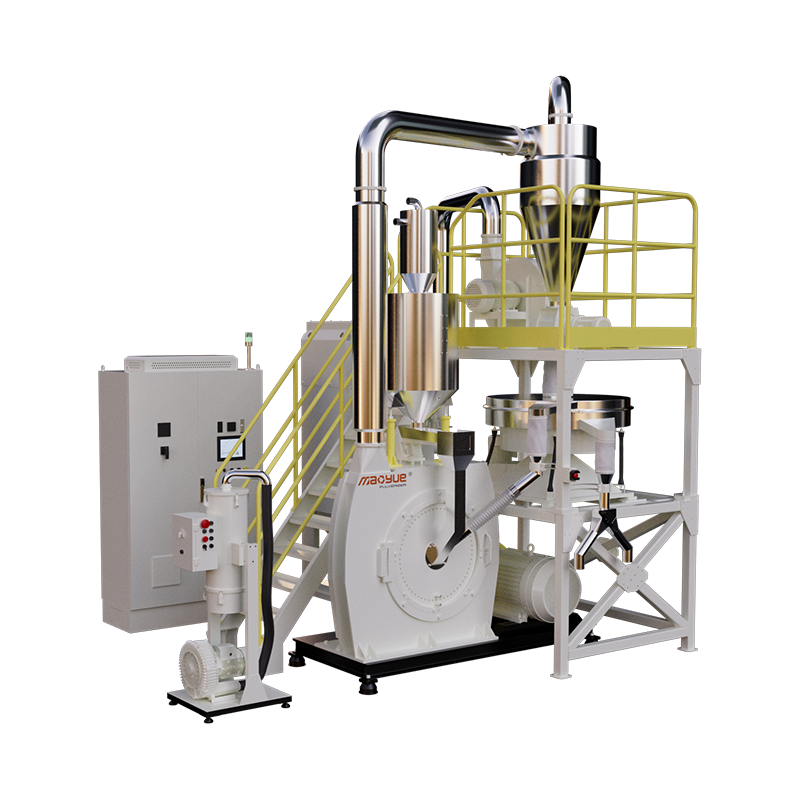
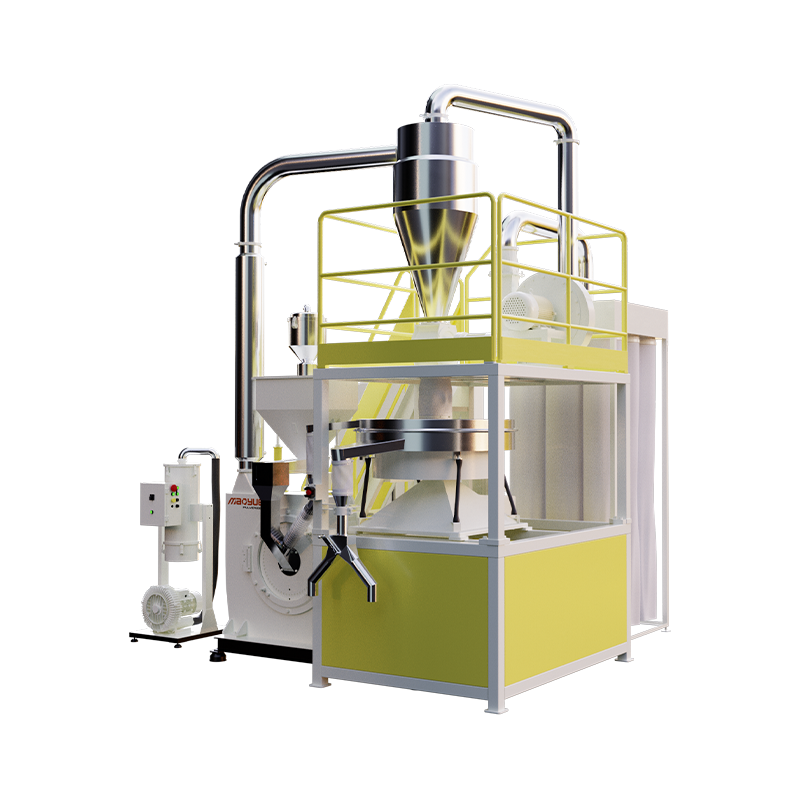 Pulverizator de pulbere rotomolding PE Model 600 Un pulverizator cu discuri de 600 mm pentru pulbere de rotoformare PE, cu finețe reglabilă și măcinare controlată la temperatură pentru o producție constantă concentrată pe flux. Vizualizare produs →
Chimia își adaugă propriile efecte. Poliamida preia umezeala din aer și devine vizibil mai coeziv în câteva ore de la șlefuire. Polipropilena este mai puțin higroscopică, dar generează statică în transportul pneumatic, producând același simptom, lipire și găurire, dintr-un motiv complet diferit.
Compușii formulați sunt încă mai duri. Masterbatch-ul și compușii puternic umpluți poartă ceară, stearați și aglomerate de pigment pe suprafața particulelor. Rezultatele debitului pot varia între loturi chiar și atunci când rășina de bază și setările morii nu s-au schimbat, ceea ce face ca o probă de referință stocată să fie cel mai util element din laborator.
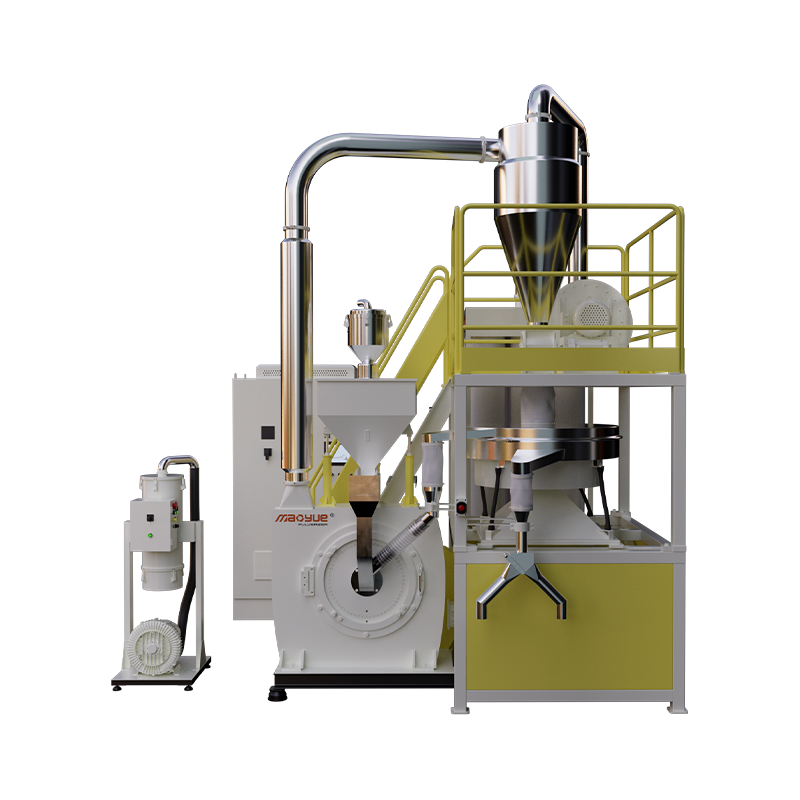
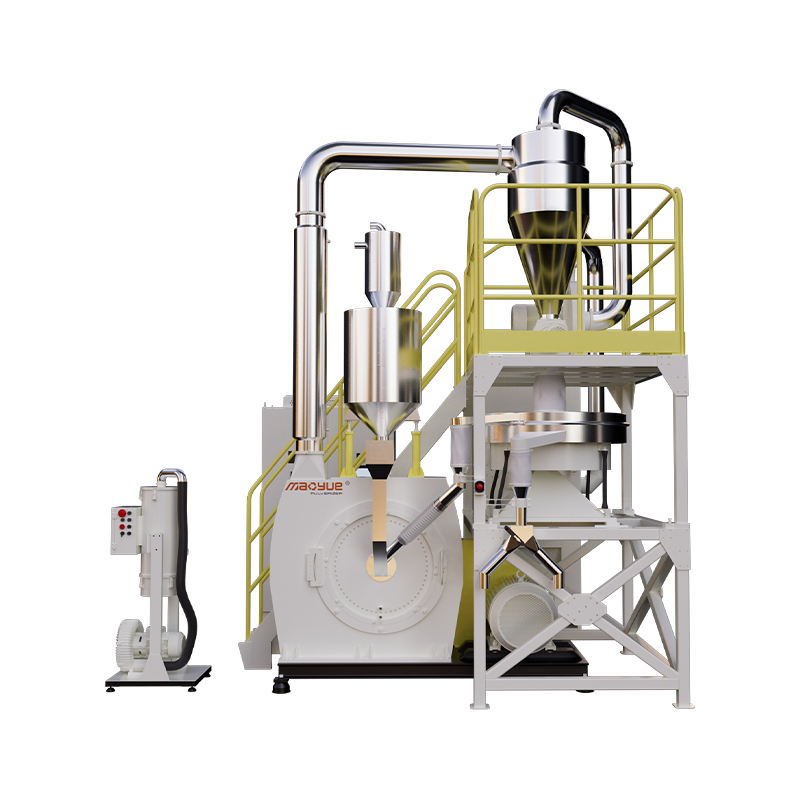 Pulverizator Masterbatch de mare capacitate seria 800 Pentru liniile masterbatch și compuse umplute în care fluxul de la lot la lot contează, acest pulverizator de mare capacitate oferă control al vitezei invertorului și răcire dublă. Vizualizare produs →
De la rezultatul testului la setarea pulverizatorului
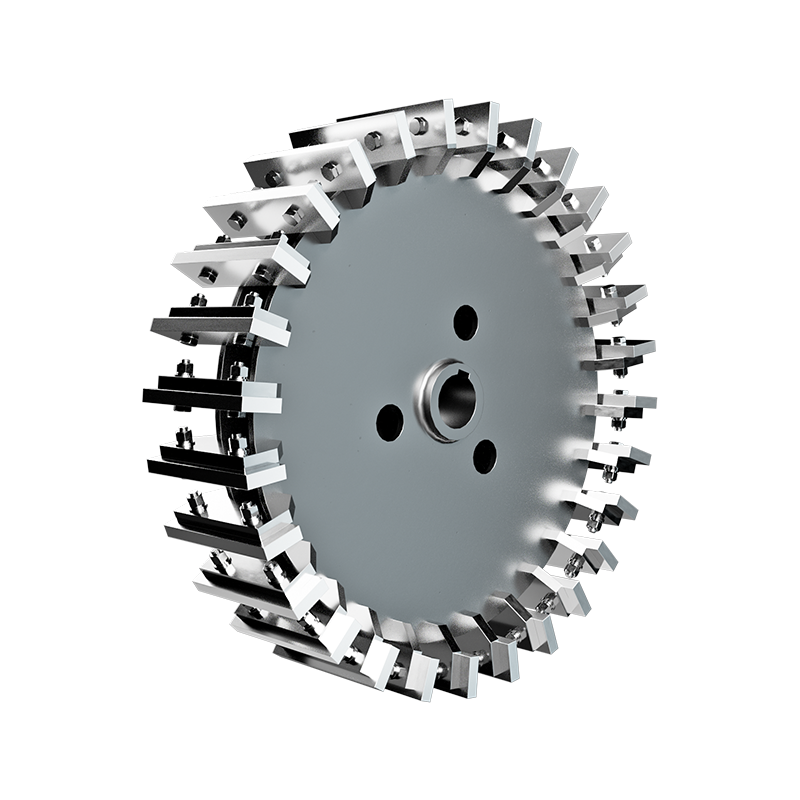
Datele de debit devin utile atunci când indică o reglare a mașinii. Dacă coeziunea crește deoarece fracția fină a crescut, fixarea se află de obicei în clasificare, starea ecranului, viteza de avans sau jocul și claritatea elementelor de măcinare. Starea și designul disc de slefuire schimbă întreaga distribuție, astfel încât o schimbare a lamei sau a discului ar trebui să fie întotdeauna urmată de o nouă verificare a fluxului, mai degrabă decât de ipoteza că ieșirea este neschimbată.
Istoria termică contează și el. Măcinarea în mediu a poliamidei și polipropilenei fără azot lichid reduce costurile de operare, dar o măcinare la cald poate rotunji și topi ușor suprafețele particulelor. Acest lucru poate îmbunătăți descărcarea, reducând în același timp densitatea în vrac și dispersibilitatea, astfel încât ambele proprietăți aparțin criteriilor de acceptare. Echipamentele construite pentru procesarea la temperatura camerei reflectă acest compromis în designul său de răcire și alimentare.
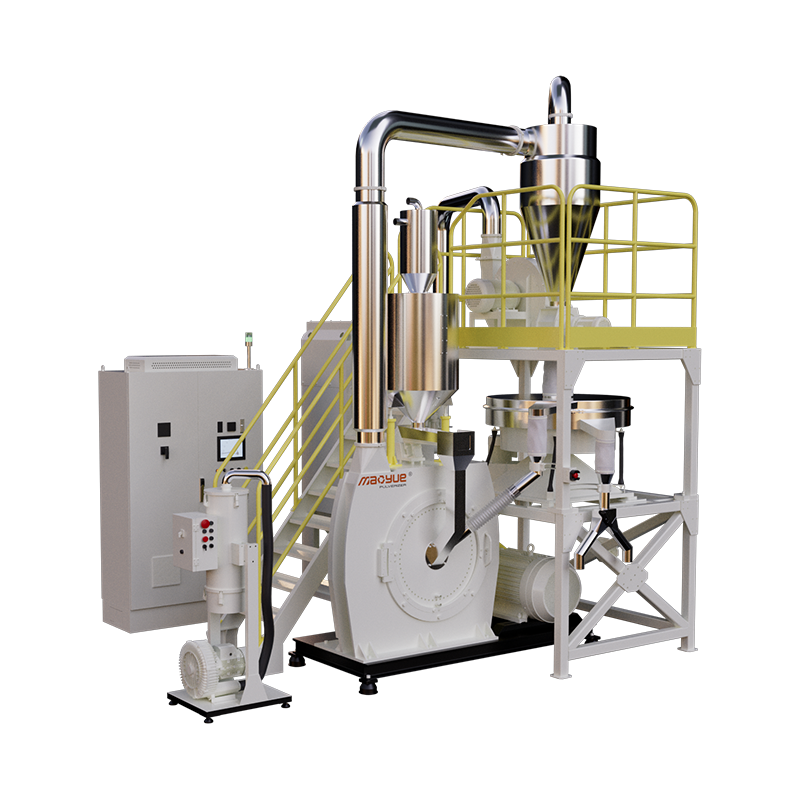 800PA/PP Pulverizator din plastic cu economie de energie la temperatura camerei Pentru măcinarea PA/PP unde istoricul de căldură afectează calitatea pulberii, acest pulverizator la temperatura camerei îmbină o capacitate mare cu un circuit dublu de răcire și un control al temperaturii de ±2°C. Vizualizare produs →
De aici rezultă un simplu declanșator de întreținere: testați prima pulbere produsă după un nou set de lame, apoi repetați la intervale fixe. Când coeziunea sau fracțiunea fină se deplasează dincolo de banda convenită, instrumentul trebuie să fie atenți. Asta costă mult mai puțin decât un lot de producție respins și transformă testul de flux într-un instrument de programare, mai degrabă decât într-un post-mortem.
Eșantionare, condiționare și un plan de testare pe care îl puteți rula săptămâna viitoare
Cea mai slabă reproductibilitate provine din eșantionare, nu din instrumente. Luați eșantionul din fluxul real de proces, mai degrabă decât din partea superioară a unui sac, sigilați-o imediat și înregistrați umiditatea, densitatea în vrac și distribuția dimensiunii particulelor alături de valoarea debitului. Dacă încă restrângeți opțiunile mașinii, această prezentare generală a tipuri de pulverizatoare și sfaturi de cumpărare este un punct de plecare sensibil înainte de a vă angaja la o specificație.
- Definiți mai întâi decizia: proiectarea buncărului, acceptarea lotului sau monitorizarea uzurii sculelor.
- Condiționați probele timp de 24 de ore la 23 de grade Celsius și 50% umiditate relativă, apoi verificați din nou umiditatea.
- Rulați metoda indexului aleasă de trei ori pe probă și raportați media și intervalul; diferențele sub aproximativ 10 la sută sunt de obicei zgomot.
- Testați proba de calificare într-o celulă de forfecare la solicitarea de consolidare măsurată sau estimată în echipamentul dumneavoastră.
- Retestați după una, patru și douăsprezece săptămâni de depozitare pentru a observa consolidarea timpului și aglomerarea.
- Păstrați un eșantion de referință sigilat din fiecare lot aprobat, astfel încât comparațiile viitoare să aibă o bază de referință.
Comportamentul fluxului este unul dintre puținele atribute de calitate pe care le puteți măsura înainte ca o singură piesă să fie turnată și este ieftin în comparație cu un lot respins. Alegeți metoda care se potrivește cu decizia în fața dvs., înregistrați condițiile de fiecare dată și urmăriți tendința pe loturi. Direcția de deplasare vă spune mai mult decât orice citire.