

 中文简体
Luați un procesor care rulează 400 kg/h de purjare din PE și mulaje respinse. Numai un concasor reduce acel material la fulgi de 8–12 mm care transportă bine, dar se vând prost. Trimiteți aceiași fulgi printr-un pulverizator și pleacă ca o pulbere de 35 de ochiuri care poate merge direct înapoi în linia de rotoformare. Deșeuri identice, două valori foarte diferite.
Acest decalaj marchează granița practică dintre aplicațiile de concasor și aplicațiile de pulverizare. Concasoarele reduc materialul la o dimensiune care poate fi manipulată, transportată, retopită sau vândută. Pulverizatoarele rafinează granulele în pulbere cu o dimensiune superioară controlată. Alegerea uneia sau a perechii potrivite începe cu dimensiunea particulelor pe care o poate accepta următorul tău proces, nu cu amprenta mașinii sau eticheta de preț.
Cum cele două mașini împart munca
Ambele mașini reduc dimensiunea și aproximativ aici se termină similitudinea. Un concasor este o mașină cu cuțit care lucrează împotriva unui ecran; un pulverizator este o moară care lucrează împotriva unui disc sau rotor cu aer sau un ecran care controlează ceea ce scapă.
| Atribut | Concasor / granulator | Pulverizator / moara |
|---|---|---|
| Locul de muncă principal | Reduceți cocoloașele, purjarea, conducta, filmul și foaia la un granulat transportabil | Măcinați granulat sau peleți în pulbere cu o dimensiune superioară controlată |
| Ieșire tipică | fulgi de 6–12 mm sau măcinați din nou | Aproximativ 200–800 µm pulbere, descrisă în mod obișnuit ca 20–80 mesh |
| Hrăniți-l acceptă | Blocuri de purjare, scheițe, profile, baloti, tablă groasă | Fulgi, granule, pelete, resturi mici |
| Scule | Cuțite rotative împotriva cuțitelor de pat, cu un ecran care stabilește dimensiunea de ieșire | Disc sau rotor cu palete din oțel aliat, plus clasificare de aer sau un ecran |
| Mod de eșec tipic | Stringeri, fine exces, ecrane orbite din material moale | Acumulare de căldură, distribuție largă a dimensiunii particulelor, margini uzate ale discului sau ale lamei |
| Cel mai potrivit | Reducerea volumului, reciclare internă, alimentarea unui extruder | Pulbere de rotomolding, masterbatch, amestec uscat PVC, amestecare |
În cele mai multe instalații, concasorul este etapa unu, iar pulverizatorul este etapa a doua. Această ordine contează: un granulat inconsecvent din concasor apare mai târziu ca un debit instabil și o distribuție a dimensiunii particulelor în derivă la moară.
Aplicații de concasor: reducerea volumului înainte de orice altceva
Concasoarele își câștigă locul oriunde materialul ajunge într-o formă pe care niciun echipament din aval nu o va accepta. Lista de aplicații este scurtă, dar solicitantă.
- Purjați și porniți bulgări din turnarea prin injecție și extrudare, care altfel pot fi vândute doar ca deșeuri de calitate scăzută.
- Evacuarea țevilor, a profilului și a foii, unde secțiunile lungi trebuie sparte în granule scurte înainte de a se lega într-un buncăr.
- Piese din peliculă, fibre și pereți subțiri, care necesită un avans agresiv și o dimensiune a ecranului aleasă pentru a evita înfășurarea rotorului.
- Remacinare în buclă închisă, în care granulatul merge direct înapoi în același produs și controlul contaminării devine argumentul.
Două setări decid dacă un concasor funcționează sau te luptă: dimensiunea găurii pentru ecran și starea cuțitului. Un ecran de 10 mm pe PVC fragil nu se comportă nimic ca un ecran de 10 mm pe PE dur; iar o margine de cuțit care s-a rotunjit cu o fracțiune de milimetru multiplică finele și căldura de tăiere. Dacă granulele alimentează apoi un pulverizator, tratați sita concasorului ca pe primul control al specificației finale a pulberii.
Aplicații pulverizatoare: unde distribuția dimensiunii particulelor decide calitatea
Pulberea este judecată după numere, iar acele numere se schimbă de la un proces la altul. Patru aplicații acoperă cea mai mare parte a cererii și fiecare subliniază o proprietate diferită a mașinii. Dacă încă cântăriți tipuri de mașini în această etapă, sistemul nostru ghid practic de alegere a pulverizatorului parcurge categoriile mai detaliat.
Rotoformare cu PE
Turnarea prin rotație are nevoie de pulbere care se topește uniform pe peretele matriței. Particulele supradimensionate lasă pete netopite; un exces de material foarte fin provoacă bule, fum și grosimea pereților inconsecventă. Ținta practică este o bandă îngustă de aproximativ 35 de mesh, cu debit uscat și densitate în vrac urmărite, de asemenea. Omogenitatea, nu finețea medie, este specificația care decide dacă o turnare trece.
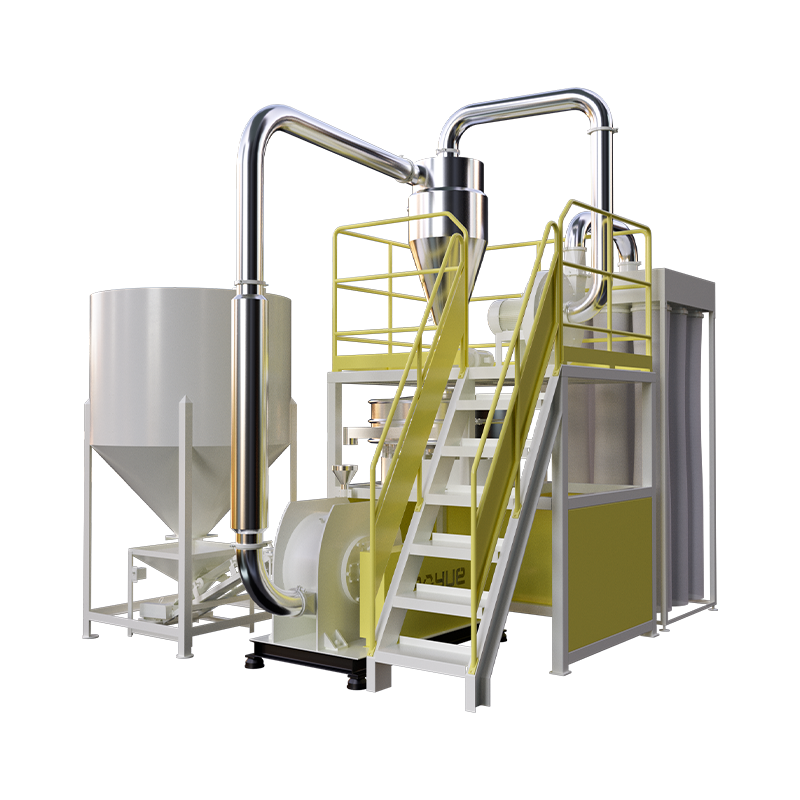
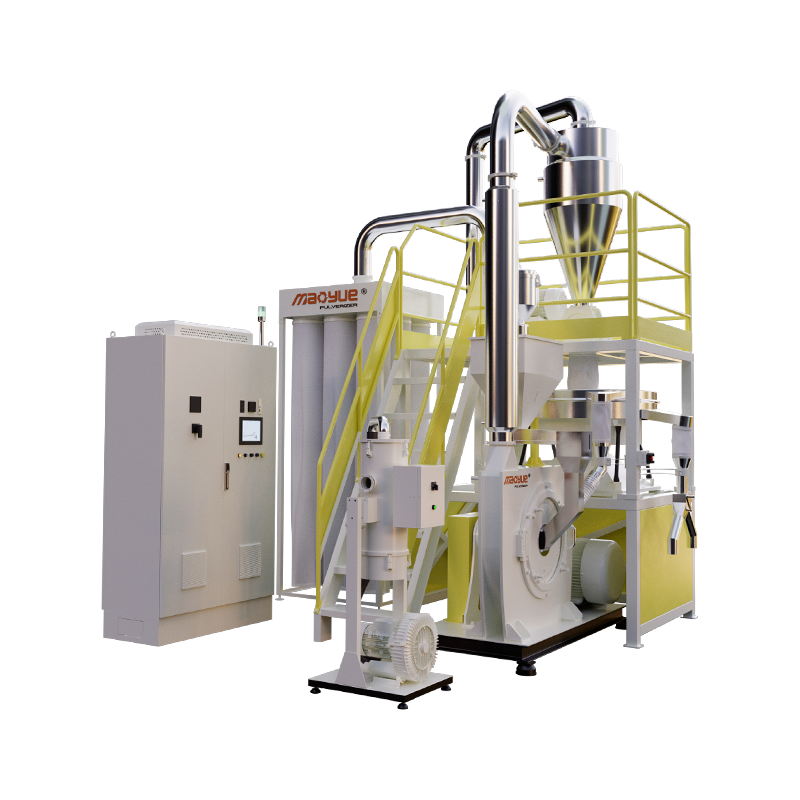
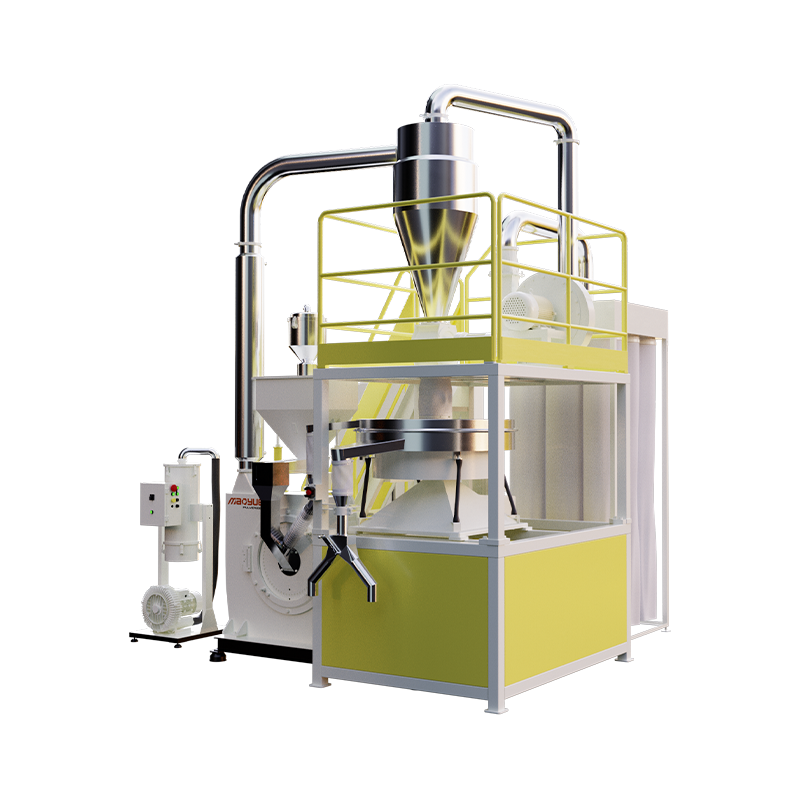 Pulverizator de rotomolding Mao Yue 600 PE Pentru liniile de turnare rotativă care caută pulbere PE uniformă, acest pulverizator cu discuri de 600 mm oferă finețe reglabilă, alimentare cu vid, răcire cu apă și colectare a prafului. Vizualizare produs →
Masterbatch și compuși polimerici
Masterbatch-ul colorat și compușii umpluți au nevoie de pudră fină, bine dispersată, astfel încât pigmentul sau umplutura să se distribuie uniform în suport. Debitul contează aici, deoarece rulările masterbatch-ului sunt scurte și frecvente, astfel încât timpul de schimbare și accesul la curățare contează la fel de mult ca puterea motorului. Morile de mare capacitate din clasa 800 sunt specificate în mod normal atunci când o singură formulă funcționează ore în șir.
PA și PP
Poliamidele și polipropilena sunt dure și sensibile la căldură, motiv pentru care măcinarea criogenică cu azot lichid a devenit implicită de ani de zile. Măcinarea la temperatură ambientală evită în întregime acest cost consumabil: fără alimentare cu azot, fără depozitare izolată, fără încărcătură de răcire per kilogram. Schimbul este că moara trebuie să gestioneze căldura rotorului prin fluxul de aer și geometria discului, mai degrabă decât prin temperatură. Construcțiile rezistente la uzură se potrivesc cu materiale umplute cu sticlă sau abrazive, în timp ce construcțiile cu economie de energie vizează funcționarea continuă pe rășină curată.
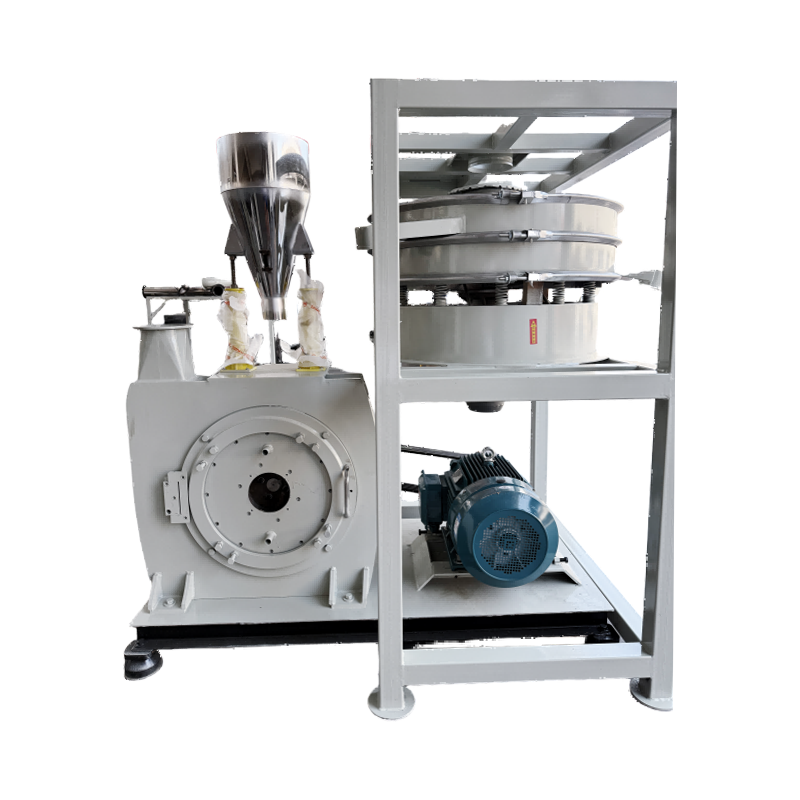
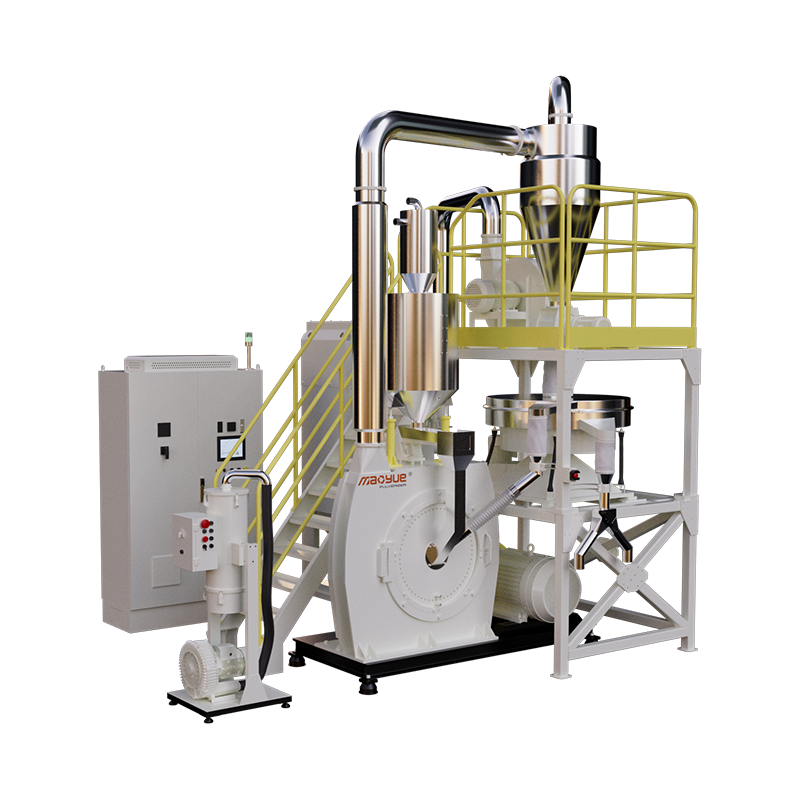
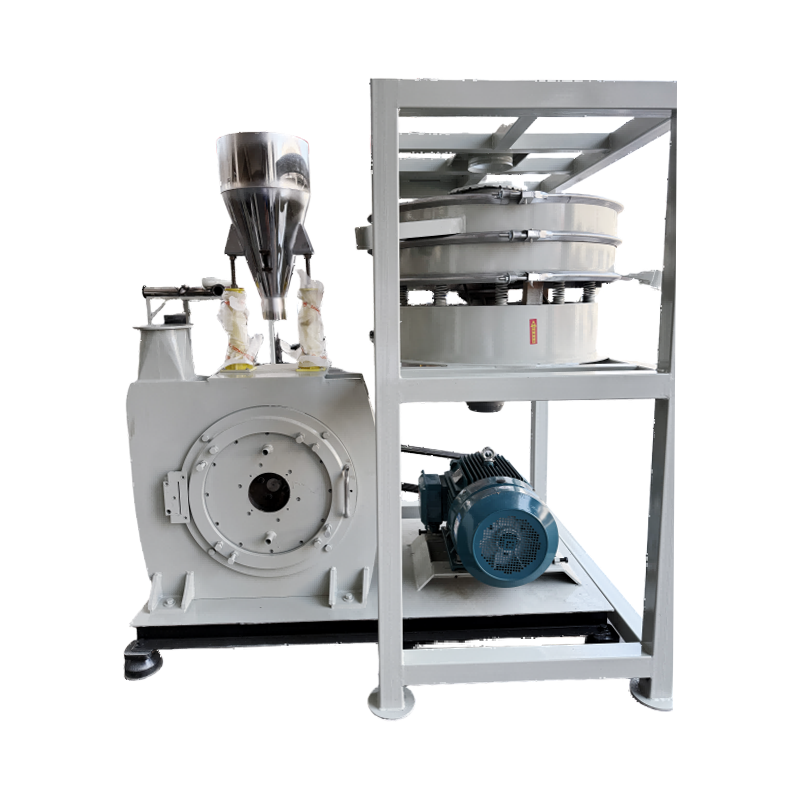 Pulverizator Mao Yue PA/PP-500 la temperatura ambianta Pentru reciclarea sau testele mici spre medii de PA și PP, această moară entry-level evită azotul lichid și acceptă schimbările rapide ale materialelor cu ecranare integrată. Vizualizare produs →
PVC
PVC-ul este cel mai puțin iertător al grupului. Se degradează cu căldură, este abraziv pe scule, iar utilizatorii de amestec uscat se așteaptă la o tăietură strânsă. Morile pentru acest material sunt de obicei specificate în jurul duratei de uzură și al controlului temperaturii: lame de oțel aliat, discuri grele și mișcare generoasă a aerului. Modelele cu pulbere fină împing tăierea mai fină pentru pastă și amestecare uscată, în timp ce modelele rezistente la uzură sunt alese în cazul în care remacinarea conține umplutură.
Țintește finețea prin aplicare
Numerele de plasă sunt o scurtătură, nu o specificație. Cereți o analiză de sită și o curbă de distribuție, deoarece două pulberi care ambele „trec 35 de ochiuri” se pot comporta complet diferit pe aceeași matriță.
| Aplicație | Țintă comună | Ce trebuie testat înainte de a cumpăra |
|---|---|---|
| Rotoformare PE | Aproximativ 35 de ochiuri, distribuție îngustă | Curba sită completă, densitate în vrac, debit uscat, număr de gel |
| Masterbatch de culoare | 40–80 ochiuri în funcție de purtător | Calitatea dispersiei, reziduuri pe cea mai fină sită, timp de schimbare |
| Slefuire ambientala PA/PP | 30-60 ochiuri | Temperatura de ieșire, stabilitatea debitului pe o tură completă, uzura lamei |
| PVC uscat amestec și pastă | 40-100 ochiuri | Istoricul căldurii, contaminarea cu metal, durata de viață a discului și a lamei |
Rularea unui concasor și a unui pulverizator ca o singură linie
Odată ce ambele etape există, ingineria interesantă este în predare. Un transportor sau alimentare cu aer dimensionat pentru puterea maximă a concasorului împiedică moara să se înfometeze și să se suprapună; un detector de metale și un magnet înainte de moara protejează discul; iar un siloz tampon între cele două etape permite fiecărei mașini să funcționeze în propriul ritm, mai degrabă decât în pas.
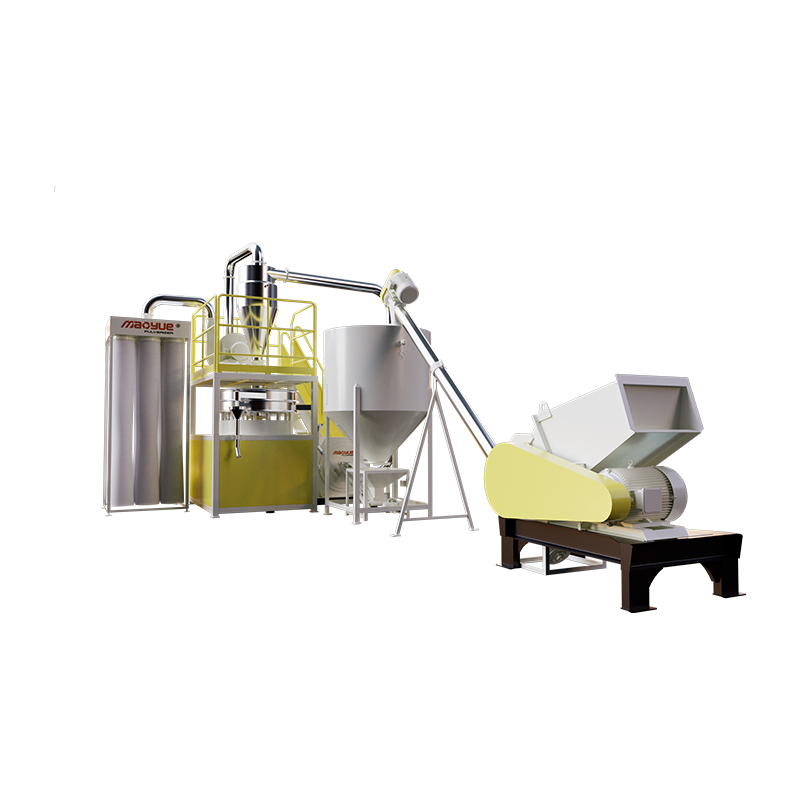
Liniile construite special comprimă acest lucru într-un singur cadru cu capacități potrivite și un punct de control. Liniile de tip cuțit se potrivesc cu reașarea generală în cazul în care o tăietură curată contează, în timp ce configurațiile cu ciocan, impact și cuțit basculant gestionează alimentarea amestecată sau contaminată care ar deteriora un set de cuțite fixe.
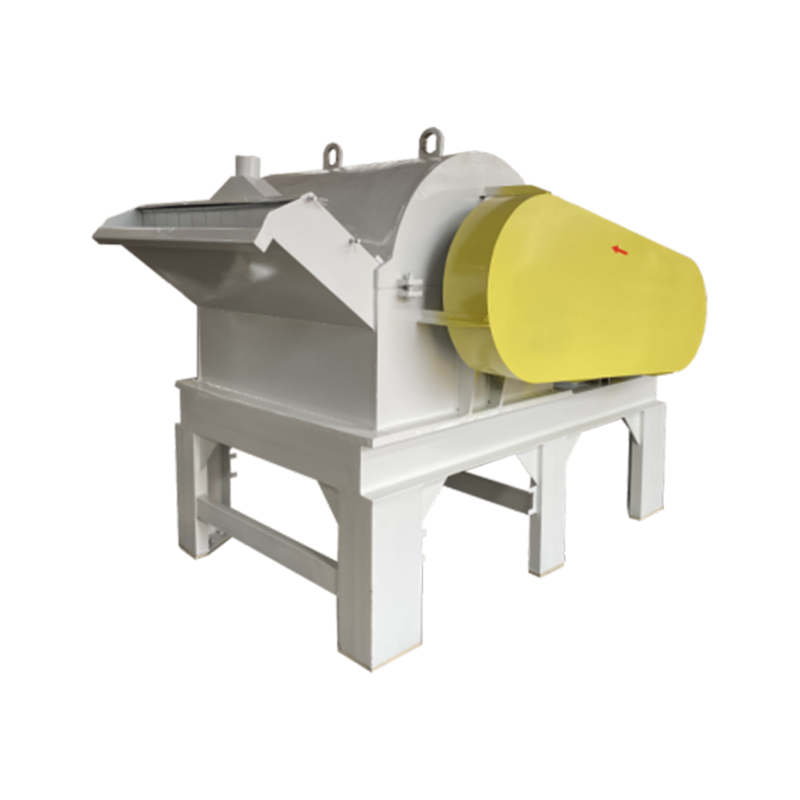
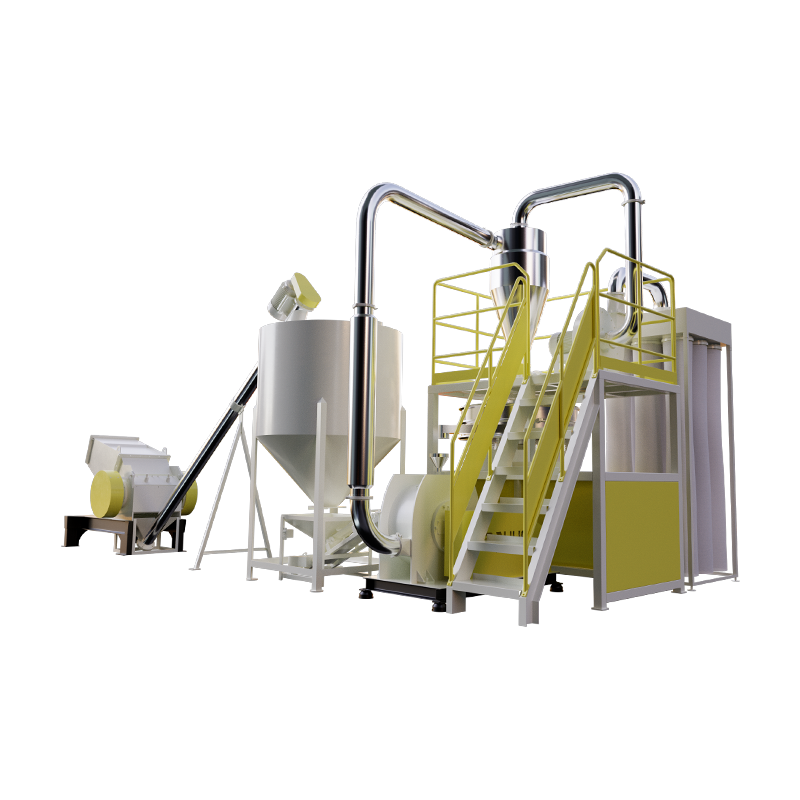 Linie de producție de zdrobire și pulverizare tip lamă Este deosebit de potrivit pentru reciclarea și regenerarea de mare valoare a materialelor precum PVC, PE, PP, PET, ABS și EVA. Produsele de mărunțire și măcinare de tip lamă Mao Yue... Vizualizare produs →
Ce trebuie să confirmați înainte de a vă angaja pe o mașină
Cele mai multe instalații dezamăgitoare se regăsesc la o specificație construită pe materialul altcuiva. Lucrați prin această listă cu propriile mostre în mână.
- Efectuați o încercare pe deșeurile dvs. reale, nu pe pelete virgine și solicitați o analiză prin sită a rezultatului, mai degrabă decât o singură cifră de plasă.
- Confirmați piesele de uzură: materialul și duritatea lamei, tipul discului și câte ore oferă un set în mod realist conținutului de umplutură.
- Verificați lanțul de reducere a dimensiunii capăt la capăt, inclusiv modul în care ecranul concasorului interacționează cu tăierea țintă a morii.
- Întrebați ce controlează dimensiunea superioară, clasificarea aerului sau un ecran și cât de repede poate fi schimbată setarea pentru un alt produs.
- Prețuiți consumabilele și piese de schimb peste doi ani, nu doar mașina, și confirmați timpii de livrare pentru discuri, rotoare și seturi de lame.
- Cere videoclipuri de la mașină sau o vizită la fabrică care să acopere exact modelul și materialul pe care intenționați să le executați.
Aplicațiile de concasor și pulverizator se suprapun mult mai puțin decât sugerează cuvântul comun „reducere a dimensiunii”. Există o singură mașină pentru a face materialul ușor de gestionat; celălalt există pentru a-l face măsurabil. Obțineți secvența corectă - concasor pentru formă, pulverizator pentru distribuție - și specificațiile de pulbere nu mai sunt o sursă de argumente între producție și calitate. Înțelegeți greșit și nicio cantitate de reglare la moară nu va recupera un granulat care nu a fost niciodată consistent.