

 中文简体
Două loturi din aceeași rășină PE sunt măcinate pe același pulverizator. Primul lot curge uniform prin buncăr, se instalează în fiecare colț al matriței și produce o piesă rotoformată cu o grosime uniformă a peretelui. Al doilea lot se unește la gâtul buncărului, blochează hrana și lasă goluri în piesa finită. Analiza prin sită arată aproape identică pentru ambele loturi. Indicele de curgere nu.
Indicele de curgere este numărul practic care vă spune cum se va comporta o pulbere într-o linie de producție reală, mai degrabă decât modul în care dimensiunile particulelor sale sunt medii pe hârtie. Nu este o singură valoare fixă, ci o familie de măsurători construită din câteva teste simple. Acest articol explică ce este indicele de curgere, cum sunt calculate cele mai comune versiuni și de ce acele numere ar trebui să influențeze modul în care alegeți și utilizați echipamentul de pulverizare a plasticului.
Ce este un indice de curgere?
Un indice de curgere este un grad numeric care descrie cât de ușor se mișcă o pulbere sub gravitație, presiunea aerului sau agitare mecanică. Deoarece niciun test nu surprinde fiecare aspect al fluxului, termenul acoperă mai multe măsurători conexe, fiecare răspunzând la o întrebare diferită. Pulberea se toarnă liber? Se împachetează sub vibrații? Se arcuiește peste o deschidere a buncărului? Se descarcă într-un ritm constant printr-un orificiu?
Scala compozită cu cea mai mare referință este indicele de curgere Carr, dezvoltat în anii 1960. Combină patru sub-indici, fiecare punctat de la 0 la 25:
- Indicele unghiului de repaus
- Indexul unghiului spatulei
- Indicele de compresibilitate, numit și indicele Carr
- Indicele de uniformitate
Cele patru valori se adună la un scor total din 100. Un total mai mare înseamnă un flux mai bun. Benzile de interpretare sunt prezentate mai jos.
| Scorul total | Clasificarea fluxului |
|---|---|
| 90-100 | Excelent |
| 80-89 | Bun |
| 70-79 | Corect |
| 60-69 | Admisibil |
| 40-59 | Sărac |
| 20-39 | Foarte sărac |
| 0-19 | Foarte, foarte sărac |
Multe pulberi fine de plastic se află în intervalul 60 până la 75 înainte de orice acțiune corectivă. Scorurile de peste 80 sunt atinse atunci când distribuția dimensiunii particulelor este îngustă și forma particulelor este regulată, ceea ce este menit să ofere un pulverizator de plastic bine proiectat.
Indicele Carr și raportul Hausner: cele mai simple două numere
Majoritatea laboratoarelor de control al calității încep cu două valori care nu necesită instrumente costisitoare: indicele Carr, numit și indice de compresibilitate, și raportul Hausner. Ambele sunt derivate din densitatea în vrac și din densitatea tapată.
Densitatea în vrac este măsurată prin turnarea unei mase cunoscute de pulbere într-un cilindru gradat și citirea volumului nestabilit. Densitatea tasată este măsurată după lovirea mecanică a cilindrului până când volumul încetează să se mai schimbe. Formulele sunt:
Index Carr = [(Densitate prin atingere - Densitate în vrac) / Densitate prin atingere] x 100
Raport Hausner = densitate tapată / densitate în vrac
Logica din spatele ambelor este simplă. O pulbere care se împachetează mult mai strâns după atingere are frecare mare între particule și interblocare mecanică, ambele rezistând curgerii. O pulbere ale cărei densități slăbite și a căror densități sunt aproape egale are frecare internă scăzută și va curge liber.
Iată un exemplu de lucru. O pulbere de PE are o densitate în vrac de 0,35 g/cm3 și o densitate de 0,47 g/cm3. Indicele Carr este [(0,47 - 0,35) / 0,47] x 100, ceea ce este egal cu 25,5. Raportul Hausner este 0,47 / 0,35, ceea ce este egal cu 1,34. Ambele numere indică un debit acceptabil, ceea ce înseamnă că pulberea se va mișca, dar poate avea nevoie de vibrații sau de un ajutor de curgere în geometriile critice ale buncărului.
| Indicele Carr (%) | Raportul Hausner | Clasificarea fluxului |
|---|---|---|
| 10 sau mai puțin | 1.00-1.11 | Excelent |
| 11-15 | 1.12-1.18 | Bun |
| 16-20 | 1.19-1.25 | Corect |
| 21-25 | 1,26-1,34 | Admisibil |
| 26-31 | 1,35-1,45 | Sărac |
| 32-37 | 1,46-1,59 | Foarte sărac |
| 38 sau mai mult | 1,60 sau mai mult | Foarte, foarte sărac |
Acești doi indici sunt suficient de fiabili încât Farmacopeea Statelor Unite să-i enumere în capitolul oficial privind fluxul de pulbere, USP <1174>, alături de alte câteva metode. Acest lucru face ca indicele Carr și raportul Hausner să fie o alegere defensabilă și repetabilă pentru controlul procesului în orice fabrică de pulbere.
Unghiul de odihnă și alte teste care merită cunoscute
Unghiul de repaus este unghiul cel mai abrupt dintre panta unei grămezi de pulbere și baza orizontală după ce pulberea este turnată printr-o pâlnie. Este cel mai rapid indicator de curgere disponibil și se corelează direct cu forma particulelor. Particulele rotunjite se rostogolesc una peste alta și formează grămezi cu un unghi mic; particulele neregulate, blocate sau fibroase formează grămezi abrupti.
Două metode suplimentare completează imaginea pentru pulberile de plastic. Debitul printr-un orificiu măsoară masa de pulbere evacuată printr-o deschidere definită pe unitatea de timp, care este direct relevantă pentru descărcarea și dozarea buncărului. Testarea celulelor de forfecare măsoară frecarea internă și coeziunea sub sarcină, ceea ce prezice arcuirea și forarea în silozuri de depozitare. Pentru controlul de rutină a producției, unghiul de repaus combinat cu indicele Carr și raportul Hausner este de obicei suficient.
De ce contează indicele de curgere în producția de pulbere de plastic
Fluibilitatea nu este o preocupare abstractă de laborator. Acesta decide dacă o linie de producție funcționează la capacitatea nominală sau se oprește de mai multe ori pe schimb și decide dacă o piesă finită îndeplinește specificațiile privind grosimea peretelui sau devine deșeuri.
Rotomulding
În turnarea rotativă, pulberea PE trebuie să curgă uniform prin interiorul unei matrițe care se rotește pe două axe. Fluibilitatea slabă produce grosimi neuniforme ale peretelui, găuri și punți în geometrii complexe. Prin urmare, gradele de rotomolding sunt măcinate la o distribuție îngustă a dimensiunii particulelor cu uniformitate ridicată, iar moara cu discuri care le produce trebuie să fie suficient de stabilă pentru a menține această distribuție de la lot la lot.
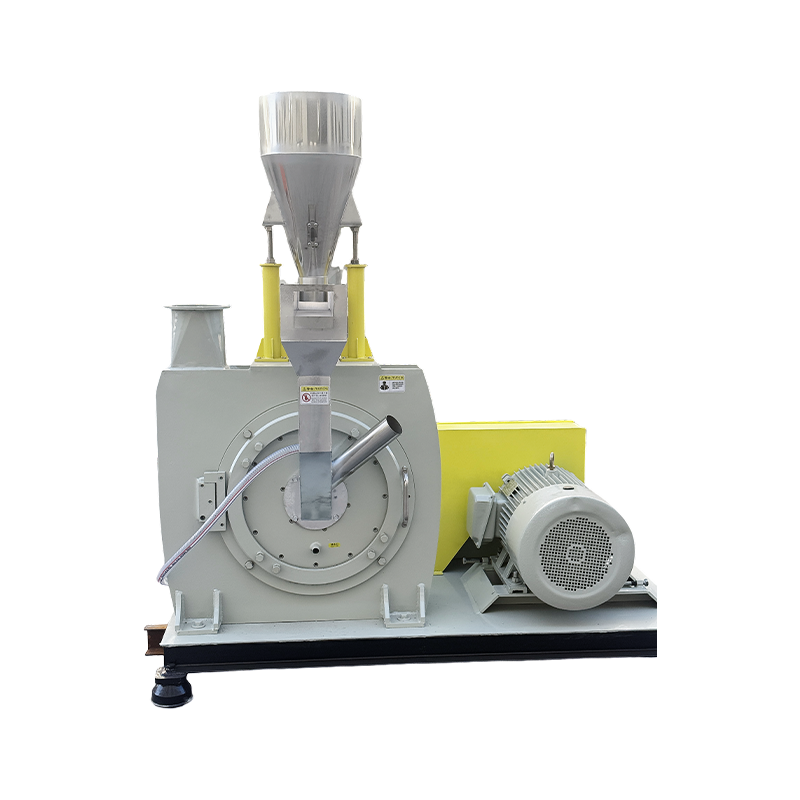
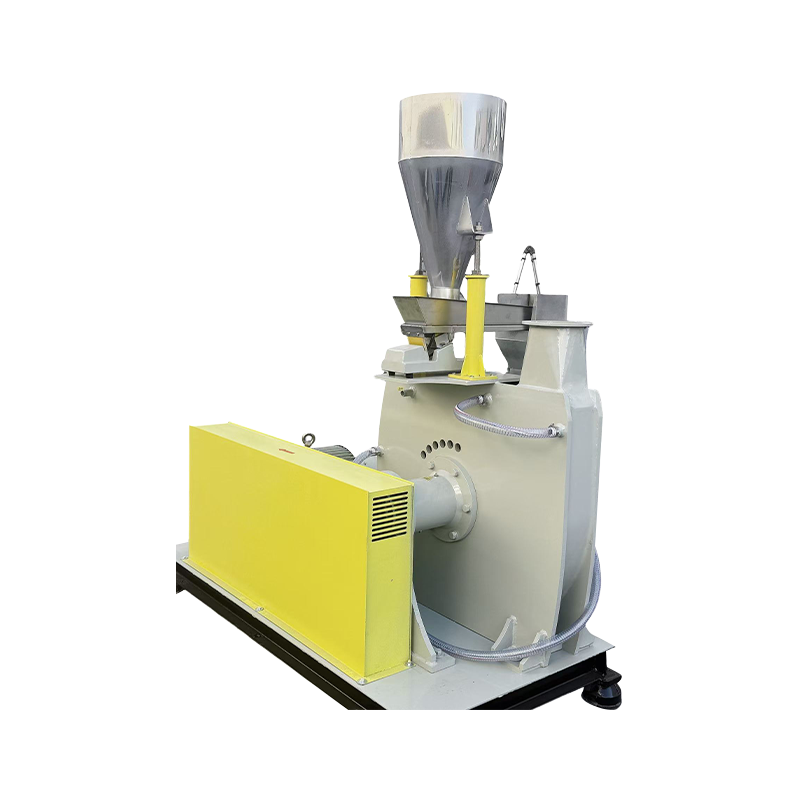
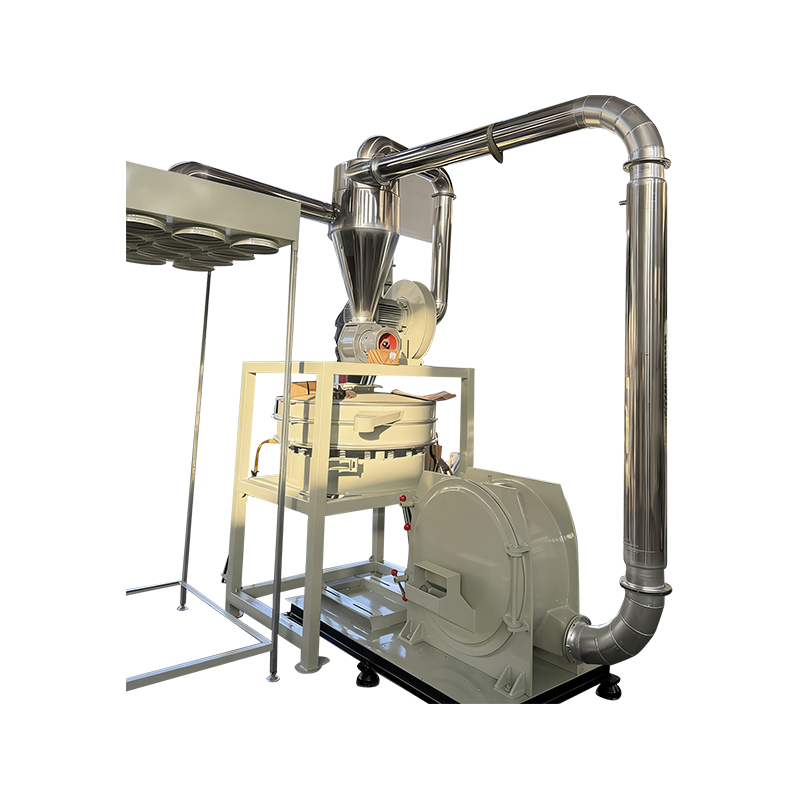
 Pulverizator de pulbere Mao Yue 500 PE Rotomolding cu discuri de măcinat DC53 Acest pulverizator compact este construit pentru producătorii mici până la mijlocii de rotoformare, furnizând 150–450 kg/h cu finețe de la 20 la 100 mesh. Discurile DC53 și lamele șlefuite cu precizie ajută la menținerea distribuției înguste a particulelor pentru o fluiditate constantă. Vizualizare produs →
Masterbatch și compuși polimerici
În producția de masterbatch și compuși, pulberea este dozată continuu într-un extruder sau într-un mixer. Dacă pulberea se inundă, se arcuiește sau își schimbă densitatea în vrac între loturi, doza de aditiv se schimbă, iar culoarea finală sau proprietățile mecanice variază. Prin urmare, un indice de curgere stabil face parte din consistența lot-la-lot, nu doar o măsură de calitate plăcută.
PA și PP la temperatura ambiantă
PA și PP sunt polimeri dur, ductili, care rezistă la măcinare sub temperatura lor de tranziție sticloasă, cu excepția cazului în care sunt fragili cu azot lichid. Măcinarea la temperatura ambiantă evită acest cost, dar forma particulelor și conținutul de fine depind apoi în mare măsură de designul discului și de viteza rotorului. O mașină care produce particule blocate, obișnuite, va oferi un indice de curgere vizibil mai bun decât una care sfărâmă polimerul în fragmente stringente.
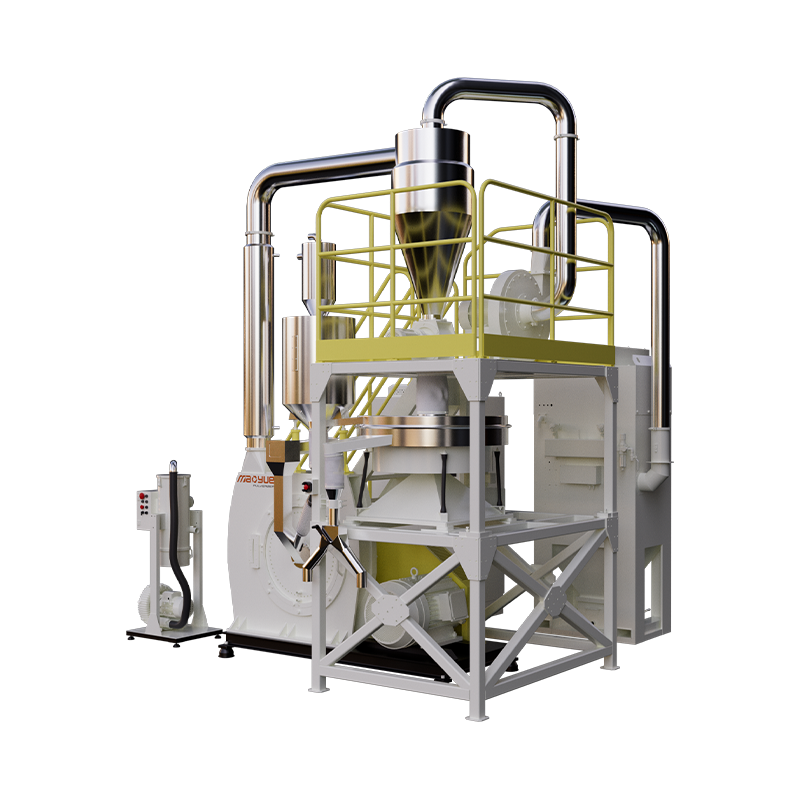
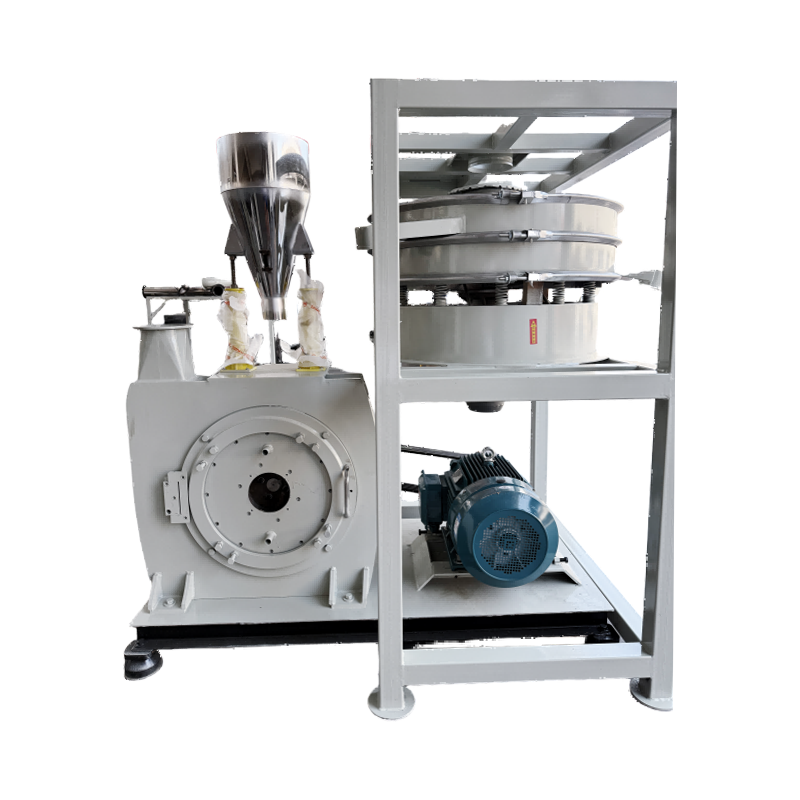
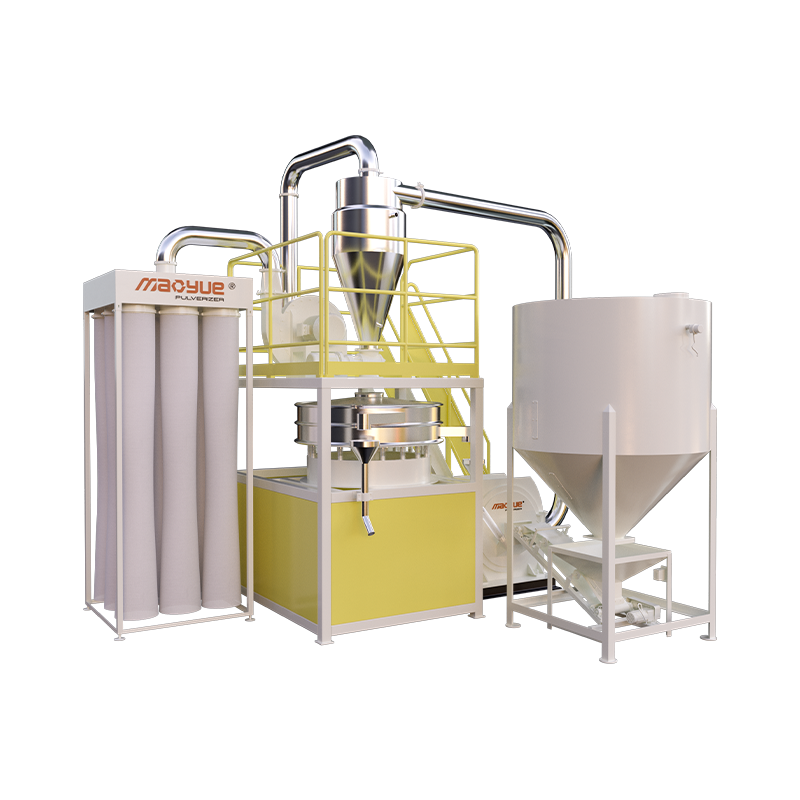
 Pulverizator de temperatură ambientală Mao Yue PA/PP-500 pentru polimeri duri Proiectat pentru PA și PP fără azot lichid, această unitate are discuri din aliaj de crom ridicat și control inteligent al temperaturii pentru a preveni aderența topiturii. Produce pulbere uniformă, cu curgere liberă, în intervalul 20-100 de ochiuri, susținând indici de curgere consecvenți. Vizualizare produs →
PVC pulbere fină
Amestecuri uscate de PVC și pulberi fine sunt utilizate în plastisoluri, rotomolding și extrudare. Particulele sub 100 de ochiuri măresc suprafața și îmbunătățesc fuziunea, dar cresc și coeziunea și ridică unghiul de repaus. Un pulverizator care poate produce pulbere fină, menținând în același timp distribuția mărimii strânsă, va menține indicele de curgere într-un interval de funcționare; o mașină care generează o gamă largă de amenzi o va urmări căderea rapidă.
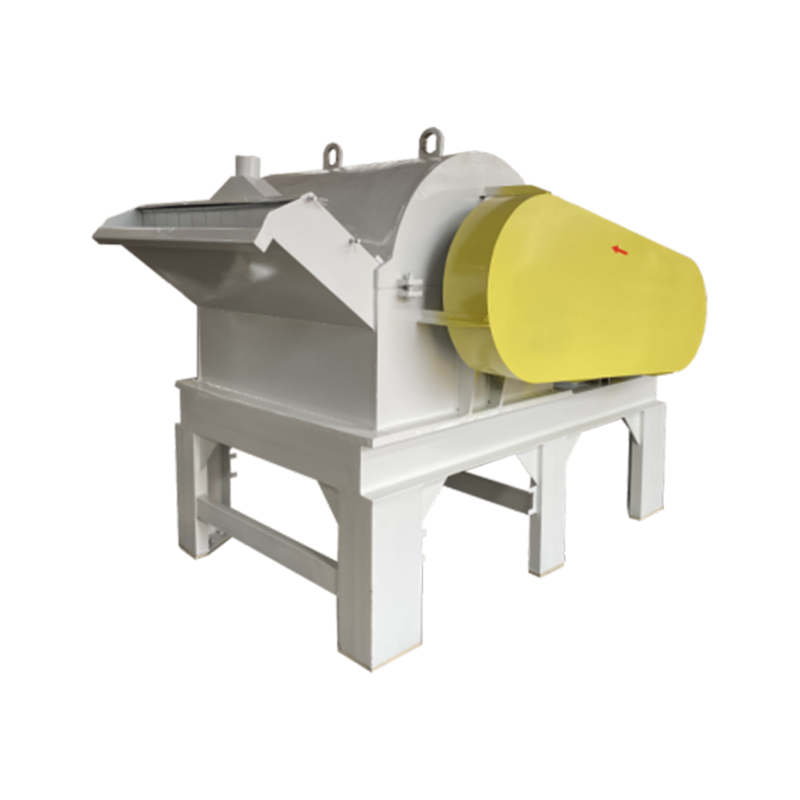
 Pulverizator cu pulbere fină din PVC Mao Yue 900 pentru producție de volum mare Fiind nava emblematică a seriei pentru prelucrarea PVC la scară largă, această mașină cu disc de 900 mm atinge capacități de până la 1300 kg/h cu discuri din aliaj rezistente și răcire cu două circuite. Menține forma particulelor și distribuția dimensiunilor strânse, ajutând la menținerea fluidității stabile în operațiuni solicitante. Vizualizare produs →
Cum alegerile echipamentelor modifică indicele de curgere
Ideea pe care majoritatea discuțiilor despre echipamente le scapă este că indicele de curgere al unei pulberi de plastic este decis în mare măsură de mașina care o măcina. Analiza prin sită vă spune dimensiunea medie a particulelor, dar curgerea depinde de distribuția în jurul acelei medii și de forma fiecărei particule.
O distribuție largă a dimensiunilor particulelor este primul inamic al curgerii bune. Particulele fine se împachetează în spațiile dintre cele mai mari, măresc coeziunea și măresc densitatea tapită. O distribuție îngustă menține pudra mobilă. La Changzhou Mao Yue Intelligent Equipment, un producător de pulverizatoare de plastic cu treizeci de ani de experiență în reducerea dimensiunii, fiecare proiect de mașină vizează același rezultat: o distribuție îngustă a dimensiunii particulelor și un indice de curgere stabil la puterea nominală.
Gestionarea temperaturii este al doilea factor. Rășinile precum PA și PP se înmoaie atunci când moara cu discuri se încălzește, iar polimerul înmuiat se deformează în loc să se fractureze curat. Rezultatul sunt particule alungite și un indice de curgere degradat. O râșniță la temperatură ambientală cu răcire adecvată menține polimerul suficient de fragil pentru a se fractura, producând particule obișnuite care curg bine.
Starea discului și a lamei este al treilea factor. Pe măsură ce marginile de tăiere se uzează, stresul mecanic asupra polimerului crește, generarea de căldură crește și proporția de particule neregulate și fine crește. Inspecția regulată a discurilor și a lamelor pulverizatoare nu este doar o sarcină de întreținere; este o sarcină de control al curgerii. Pentru o privire mai atentă asupra modului în care elementele interne ale pulverizatorului afectează forma particulelor, citiți explicația noastră despre ce face de fapt un pulverizator de plastic .
Ce să întrebați înainte de a cumpăra un pulverizator
Când evaluați echipamentul de pulverizare, solicitați date privind fluxul de pulbere, nu doar o analiză prin sită. Orice furnizor poate preciza o dimensiune medie a particulei; mai puțini vă pot arăta indicele Carr, raportul Hausner și unghiul de repaus al pulberii pe care o produce mașina lor din propria rășină. Deoarece suntem o fabrică sursă, putem efectua teste cu materialul dvs. și vă putem furniza acele numere înainte de a vă angaja.
Utilizați această listă de verificare în timpul următoarei revizuiri a echipamentului:
- Care este indicele Carr al pulberii de referință la dimensiunea particulelor țintă?
- Care este unghiul de repaus la acea dimensiune?
- Ce procent de amenzi sub ochiul țintă generează mașina?
- Aparatul funcționează la temperatura ambiantă sau necesită azot lichid sau răcire secundară?
- Cum se modifică indicele de curgere pe măsură ce discul și lamele se uzează?
Răspunsurile vă vor spune mai multe despre consistența pulberii pe termen lung decât orice specificație a broșurii. Dacă un furnizor nu poate furniza date privind fluxul, tratați-le ca pe un semn de avertizare. Al nostru ghid de selecție a pulverizatorului acoperă mai detaliat tipurile de mașini, principiile de funcționare și criteriile de cumpărare.
Indicele de curgere nu este un număr de marketing sau o curiozitate de laborator. Este o predicție directă a modului în care se va comporta pulberea dvs. într-un buncăr, o matriță sau un gât de alimentare al extruderului. Măsurați-l pe propriul material, comparați-l pe mașini și includeți-l în criteriile dvs. de achiziție. Consecvența procesului dvs. din aval și calitatea pieselor dvs. finite vor urma.