

 中文简体
Calitatea produselor rotoformate depinde nu numai de materia primă din polietilenă, ci și de dimensiunea particulelor de pulbere, distribuția dimensiunii particulelor, fluiditatea și condițiile reale de procesare.
Pentru producătorii de rotomolding, măcinarea materialului PE la dimensiunea ochiului țintă nu înseamnă neapărat că pulberea rezultată este potrivită pentru producție. O proporție excesivă de particule grosiere, variațiile în distribuția dimensiunii particulelor sau creșterea temperaturii în timpul funcționării continue pot afecta performanța procesării în aval.
Deci, cum puteți produce pulbere PE potrivită pentru rotoformare?
Cheia este să se potrivească cu caracteristicile materiei prime, echipamentul de pulverizare, metoda de răcire, condițiile de screening și cerințele de inspecție a pulberii finite, mai degrabă decât să țintească pur și simplu pulbere mai fină.
Acest articol explică procesul de producție a pulberii de rotoformare PE, factorii cheie în selecția pulverizatorului, metodele de verificare a calității pulberii și modul în care Mao Yue ajută clienții să evalueze soluțiile adecvate de pulverizare PE prin testarea reală a materialelor și fabricarea internă a componentelor de bază.
Ce face ca pulberea PE să fie potrivită pentru rotomolding?
Rotomulding este un proces în care o matriță încălzită se rotește astfel încât materialul plastic se topește treptat și acoperă suprafața interioară a matriței. Pentru multe aplicații de rotoformare, polietilena trebuie să fie pulverizată în pulbere adecvată pentru prelucrarea ulterioară.
Pulberea PE pentru rotoformare trebuie evaluată în funcție de gradul de rășină, structura produsului și procesul de turnare. Factorii cheie includ:
-
Dimensiunea țintă a particulei: pulberea trebuie să îndeplinească cerințele de finețe ale aplicației specifice de rotoformare.
-
Distribuția dimensiunii particulelor: pe lângă dimensiunea medie a particulelor, trebuie luate în considerare proporțiile particulelor grosiere, particulelor fine și particulelor din afara intervalului țintă.
-
Fluibilitatea pulberii: Forma particulelor și proporția de particule fine pot afecta modul în care pulberea se mișcă și se distribuie în interiorul matriței.
-
Stabilitatea temperaturii: Creșterea temperaturii în timpul pulverizării trebuie controlată corespunzător pentru a reduce riscul de înmuiere, aderență și aglomerare a materialului.
-
Consistență de la lot la lot: diferite loturi de producție ar trebui să mențină specificațiile de pulbere și caracteristicile de procesare destul de consistente.
Pentru unele aplicații de rotoformare PE, 20-40 ochiuri pot servi drept interval de referință. Cu toate acestea, nu este un standard universal pentru fiecare produs. Ținta reală ar trebui determinată în funcție de caracteristicile materiei prime, structura produsului și procesul de rotomulding.
Prin urmare, pulberea de rotoformare PE adecvată nu trebuie să îndeplinească doar finețea țintă, ci și să treacă inspecția dimensiunii particulelor și, atunci când este necesar, testele reale de turnare pentru a verifica dacă îndeplinește cerințele de producție.
Care este procesul de producție pentru pulberea de rotomolding PE?
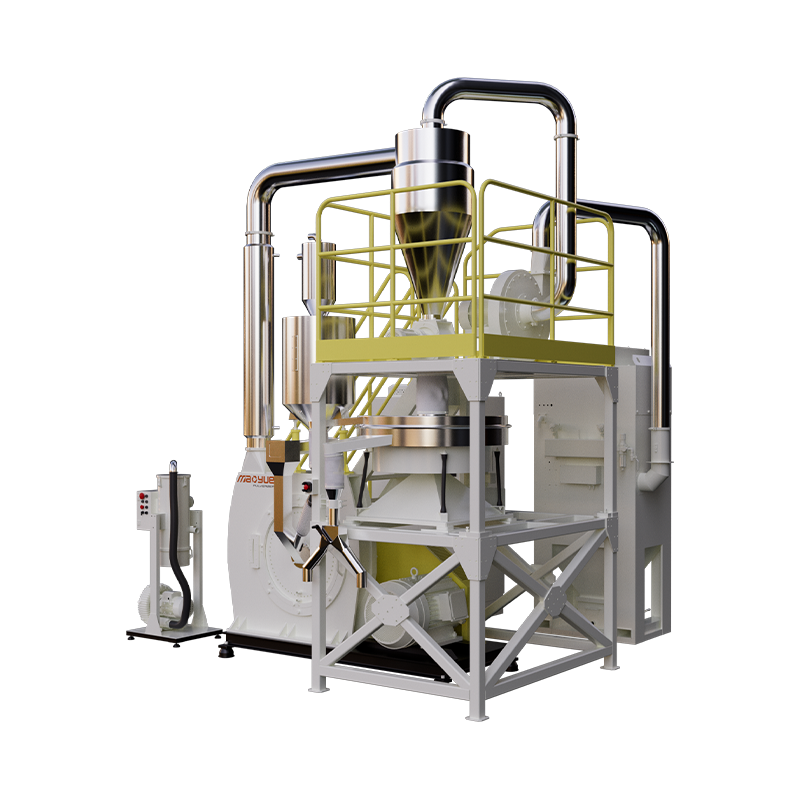
Producția de pulbere de rotoformare PE implică de obicei evaluarea materiilor prime, alimentarea, pulverizarea, răcirea, cernerea, colectarea pulberii și inspecția produsului finit.
Un proces tipic de producție este:
Evaluare materie primă PE → Alimentare → Pulverizare → Răcire → Cerere → Colectare pulbere → Inspecție pulbere finită
Fiecare etapă are un scop diferit.
Evaluarea materiei prime: Confirmați tipul de material PE, gradul de rășină, dimensiunea alimentului și specificațiile pulberii țintă pentru a sprijini selecția echipamentelor și evaluarea procesului.
Alimentare: Controlați starea și viteza de intrare a materialului în pulverizator în funcție de cerințele echipamentului pentru a reduce impactul fluctuațiilor de alimentare asupra producției.
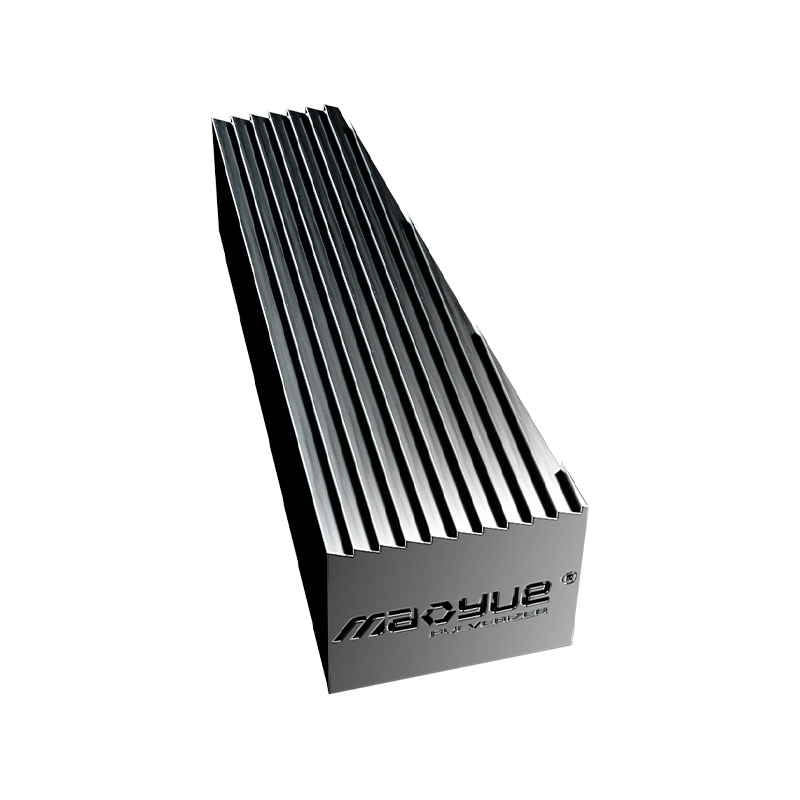
Pulverizare: Folosiți componente de lucru de bază, cum ar fi discuri și lame de șlefuit, pentru a procesa materialul PE în intervalul de dimensiuni țintă a pulberii.
Răcire: Ajutor controlează căldura generată în timpul pulverizării . Configurația de răcire trebuie să corespundă caracteristicilor materialelor și cerințelor de funcționare a echipamentului.
Cernere: Separați pulberea care îndeplinește cerințele specificate de screening de particulele care necesită procesare ulterioară, reducând proporția de particule în afara specificațiilor din produsul finit.
Colectarea pulberii: transportați și colectați pulberea calificată în timp ce gestionați praful, scurgerile și pierderile de material.
Inspecție finală a pulberii: verificați dacă pulberea îndeplinește specificațiile predefinite și verificați alți parametri cheie în funcție de cerințele clientului.
Întreaga linie de producție trebuie să mențină un echilibru între capacitățile de procesare ale etapelor individuale. De exemplu, dacă sistemul de sortare sau colectare nu poate gestiona producția pulverizatorului, producția totală poate fi limitată chiar și atunci când mașina principală are o capacitate de procesare suficientă.
Cum să alegeți un sistem de pulverizare pentru producția de pulbere de rotomolding PE
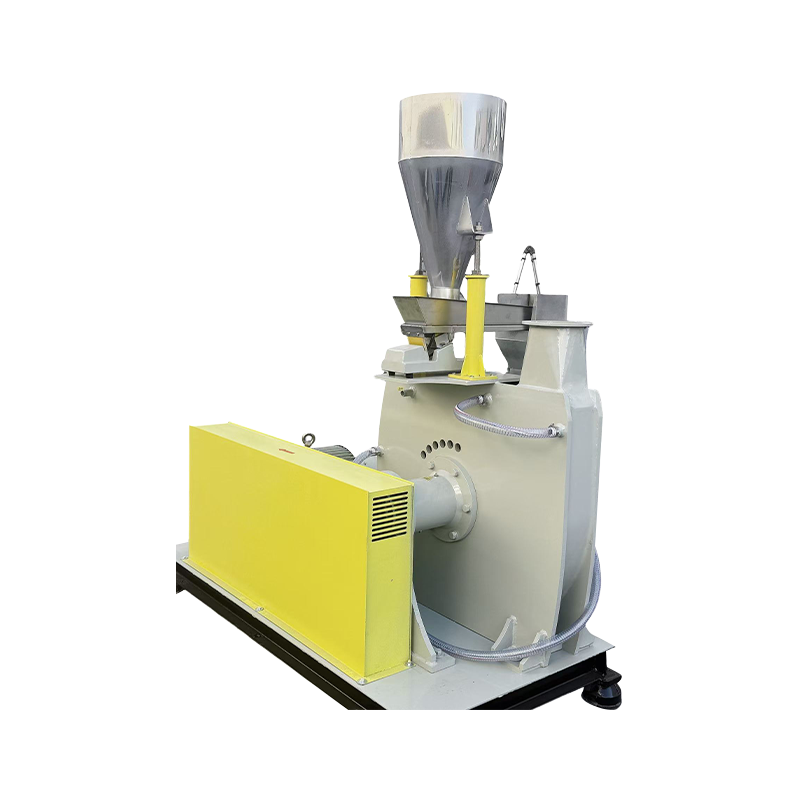
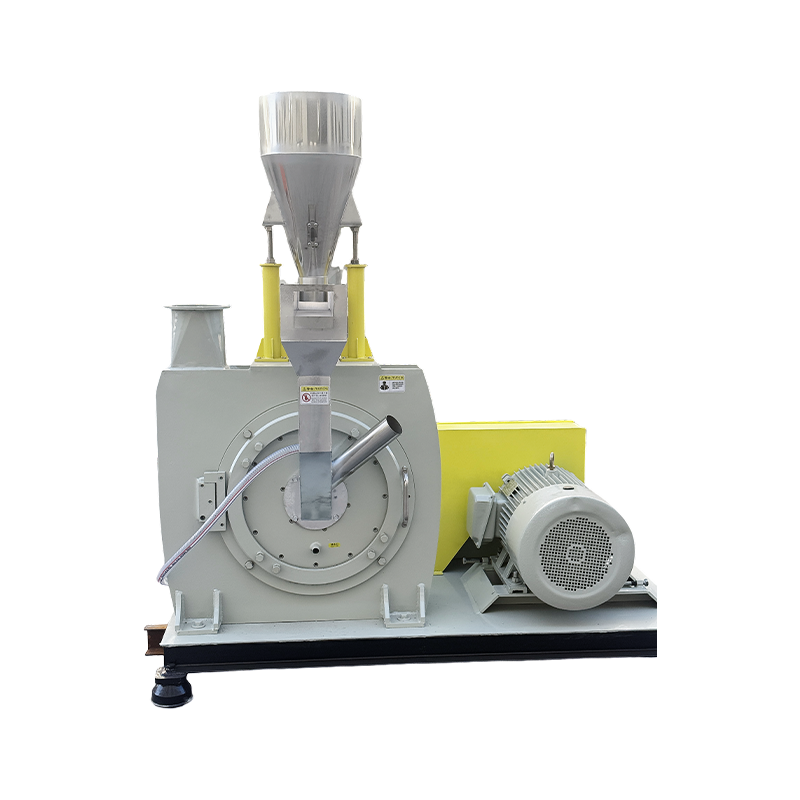
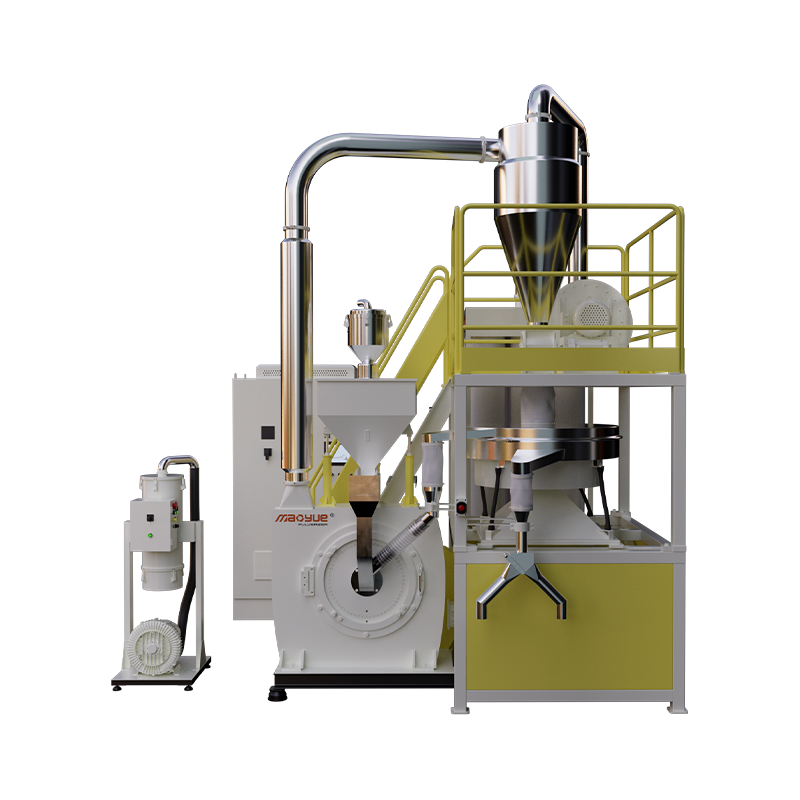
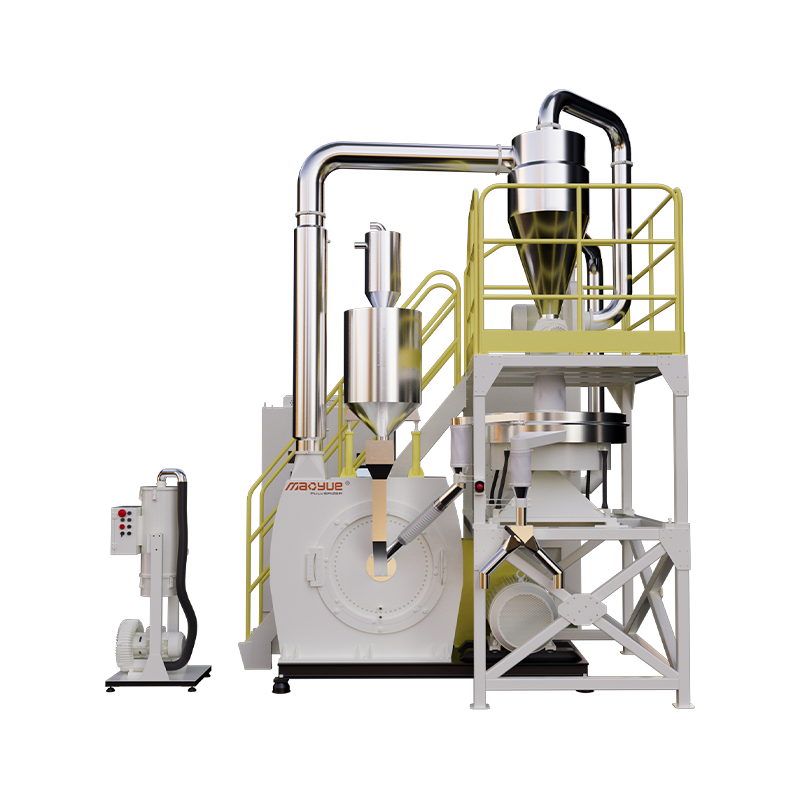
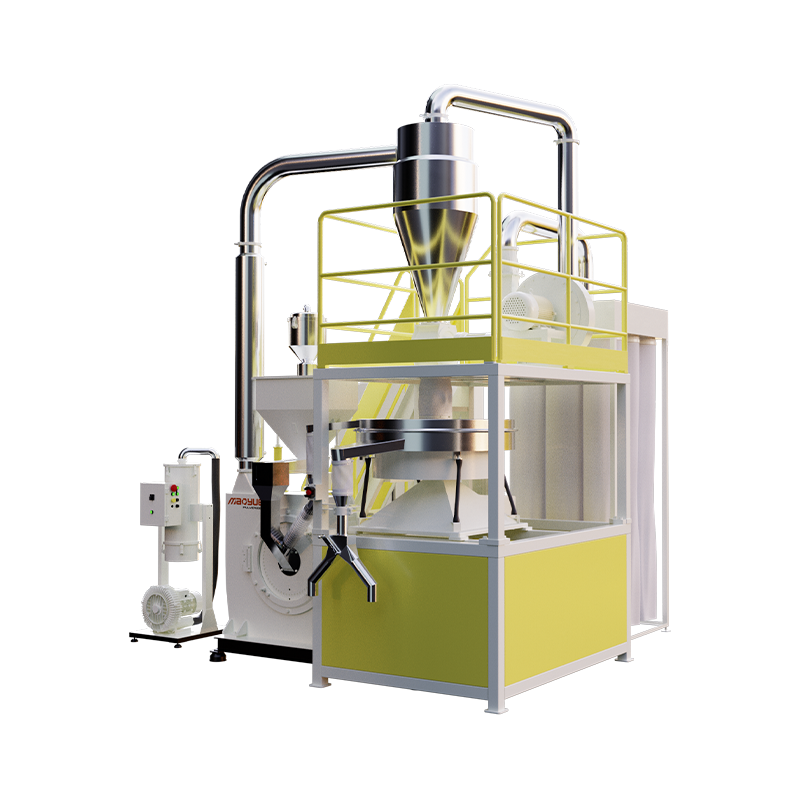
Un pulverizator de plastic este o piesă de bază a echipamentului în producția de pulbere de rotomolding PE. Atunci când selectează un sistem, producătorii ar trebui să ia în considerare mai mult decât puterea motorului și capacitatea nominală. De asemenea, trebuie evaluate calitatea componentelor de bază, ajustarea decalajului de măcinare și capacitatea sistemului complet de a îndeplini specificațiile țintă a pulberii și cerințele de producție.
Condițiile de lucru ale discurilor și lamelor de șlefuit

Geometria de lucru, precizia de prelucrare și starea de uzură a discurilor și a lamelor de șlefuit afectează procesul de pulverizare. Pe măsură ce aceste componente se uzează, condițiile lor reale de lucru se pot modifica, afectând potențial pulberea dimensiunea particulelor și ieșire.
Gap de măcinare reglabil

Intervalul de măcinare trebuie să fie potrivit cu caracteristicile materiei prime și specificațiile pulberii țintă.
O setare adecvată a decalajului ajută la echilibrarea finețea țintei, producția și condițiile de funcționare a echipamentului. Pentru producția pe termen lung, producătorii ar trebui, de asemenea, să ia în considerare dacă decalajul poate rămâne stabil și dacă condițiile de lucru adecvate pot fi restabilite după întreținere.
Evaluați configurația de răcire și cerințele de funcționare continuă

Capacitatea de răcire trebuie evaluată în funcție de caracteristicile materiei prime, finețea țintă, sarcina de pulverizare și timpul de funcționare estimat. Configurația de răcire selectată trebuie să fie capabilă să îndeplinească cerințele de producție prevăzute.
Verificați compatibilitatea generală a sistemului

Capacitatea nominală a echipamentului nu este neapărat egală cu producția reală atunci când se prelucrează un anumit material la o anumită finețe.
La evaluarea echipamentelor, clarificați tipul de materie primă, finețea țintă, condițiile de operare și echipamentele auxiliare asociate cu capacitatea declarată. Dacă linia de producție include sisteme de alimentare, sortare, transport și colectare a pulberii, trebuie verificată și capacitatea de procesare a fiecărei etape.
Un sistem de pulverizare PE adecvat ar trebui să fie selectat în funcție de obiectivele reale de producție, mai degrabă decât prin compararea puterii motorului sau a modelelor de mașini.
Cum se verifică calitatea pulberii PE și stabilitatea producției
Obiectivul principal al etapei de pulverizare este acela de a aduce materia primă în specificațiile pulberii țintă în timp ce se monitorizează procesul pentru abateri.
În producția efectivă, calitatea pulberii și stabilitatea producției pot fi evaluate în trei moduri.
În primul rând, verificați dacă distribuția dimensiunii particulelor îndeplinește cerințele.
Testați proporțiile de particule în diferite intervale de dimensiuni conform specificațiilor predefinite ale produsului pentru a determina dacă pulberea finită îndeplinește cerințele țintă.
În al doilea rând, comparați rezultatele inspecțiilor din diferite perioade de producție.
Dacă distribuția dimensiunii particulelor se modifică în mod persistent în condiții de producție altfel similare, sunt necesare verificări suplimentare ale stării echipamentului și ale parametrilor de funcționare pentru a determina dacă procesul a deviat de la starea intenționată.
În al treilea rând, analizați anomaliile împreună cu condițiile de ieșire și de funcționare.
Dacă pulberea devine treptat mai grosier în timp ce producția scade , sau dacă condițiile de funcționare a echipamentului se modifică, inspectați discurile și lamele de șlefuit, spațiul de șlefuire și condițiile de alimentare.
Combinarea rezultatelor inspecției pulberii cu înregistrările de funcționare a echipamentului oferă o bază mai fiabilă pentru a decide dacă sunt necesare ajustări ale procesului sau întreținerea echipamentului, mai degrabă decât să se bazeze pe un singur rezultat al testului.
Cum să controlați creșterea temperaturii și să reduceți aglomerarea de pulbere de PE
Sistemul de răcire trebuie evaluat în funcție de caracteristicile materiilor prime, specificațiile pulberii țintă, încărcarea echipamentului și cerințele de funcționare continuă. Răcirea cu aer sau răcirea combinată cu aer și apă ar trebui să fie selectată în funcție de condițiile reale de procesare, mai degrabă decât doar modelul mașinii.
Când căldura generată depășește capacitatea de disipare a căldurii a sistemului, temperatura materialului poate crește treptat. Dacă PE se înmoaie sau devine lipicios, pot apărea aglomerari de pulbere, fluiditate redusă sau modificări ale performanței producției.
Controlul acestui risc necesită o evaluare a condițiilor de procesare, a capacității de răcire și a performanței reale de operare.
Sarcină de pulverizare și condiții de procesare
Viteza de avans, finețea țintă și încărcarea echipamentului influențează generarea de căldură în timpul pulverizării.
Dacă viteza de alimentare este crescută sau este vizată o pulbere mai fină fără a evalua capacitatea de disipare a căldurii în același timp, condițiile de funcționare a echipamentului pot deveni instabile. Prin urmare, parametrii de funcționare ar trebui ajustați în funcție de materialul real și obiectivele de producție.
Sistemul de răcire și capacitatea de disipare a căldurii
Răcirea cu aer ajută la îndepărtarea căldurii generate în timpul pulverizării. Cu un sistem proiectat corespunzător, răcirea cu apă poate oferi o disipare suplimentară a căldurii.
Performanța reală a unui sistem combinat de răcire cu aer și apă depinde de proiectarea echipamentului, condițiile de răcire, caracteristicile materiilor prime și sarcina de funcționare.
Performanță de funcționare continuă
Un pulverizator care funcționează normal în timpul unei încercări scurte nu menține neapărat aceleași condiții de procesare în timpul producției extinse.
Pentru proiectele de producție continuă, durata de funcționare, schimbările de temperatură, aglomerarea de pulbere și producția trebuie evaluate împreună pentru a determina dacă echipamentul poate îndeplini în mod constant cerințele de producție.
De asemenea, este important să recunoaștem că aglomerarea nu este întotdeauna cauzată doar de o răcire insuficientă. Caracteristicile materiei prime, condițiile de alimentare și parametrii de pulverizare pot contribui, de asemenea. Dacă are loc aglomerarea, identificați unde se dezvoltă problema înainte de a decide dacă să ajustați condițiile de operare sau să reevaluați configurația sistemului.
Cum ajută Mao Yue clienții să producă pulbere PE pentru rotomolding?
Pentru Mao Yue, un proiect de pulverizator de rotomulding PE nu se referă doar la furnizarea unei mașini. Scopul este de a evalua o soluție de pulverizare adecvată bazată pe materia primă a clientului, specificațiile pulberii țintă și cerințele de producție.
Abordarea noastră se concentrează pe trei domenii cheie.
Testarea efectivă a materialelor: selecția echipamentului de bază în condiții reale de prelucrare
Diferitele materiale PE pot prezenta caracteristici de procesare diferite. Rezultatele efective de pulverizare nu pot fi determinate pe deplin numai din numele rășinii, puterea motorului sau capacitatea teoretică.
Mao Yue poate efectua teste reale de materiale folosind materii prime furnizate de client și poate evalua soluția echipamentului în funcție de dimensiunea țintă a particulei, producția așteptată și cerințele de producție.
Testarea se poate concentra pe următoarele domenii:
-
Inspecția pulberii: Înregistrați rezultatele testelor în raport cu specificațiile definite de client pentru a sprijini configurarea echipamentului și evaluarea procesului.
-
Capacitate de producție: Înregistrați producția reală atunci când procesați materialul specificat la finețea țintă, oferind o referință pentru selecția echipamentului.
-
Schimbări de temperatură: Monitorizați creșterea temperaturii în timpul pulverizării pentru a evalua dacă configurația de răcire și condițiile de funcționare sunt adecvate.
-
Performanța de funcționare: Evaluați starea pulberii și performanța echipamentului pentru a identifica parametrii de procesare care necesită ajustări sau verificări suplimentare.
Aceste rezultate ale testelor ajută clienții să înțeleagă calitatea pulberii, producția reală și schimbările de temperatură pentru un anumit material PE în condiții definite de procesare. De asemenea, ele pot ajuta la identificarea riscurilor de producție care necesită o verificare suplimentară.
Cu toate acestea, rezultatele testelor de materiale nu înlocuiesc verificarea funcționării continue pe termen lung sau încercările reale de rotomulding.
Fabricarea internă a discurilor și a lamelor de șlefuit: aplicarea producției de componente de bază la managementul performanței de pulverizare

Mao Yue produce propriile discuri și lame de șlefuit, folosind procese de prelucrare și inspecție pentru a controla geometria critică de lucru și precizia dimensională.
În timpul producției pe termen lung, valoarea componentelor de bază constă nu numai în precizia lor inițială de prelucrare, ci și în capacitatea de a le inspecta și menține în funcție de starea lor reală de uzură.
Când dimensiunea particulelor de pulbere sau ieșirea se modifică, starea de lucru a discurilor și a lamelor de șlefuit, spațiul de măcinare și înregistrările de operare relevante pot fi verificate pentru a determina dacă sunt necesare întreținere sau ajustări. Aceasta oferă o bază mai informată pentru deciziile de întreținere decât să te bazezi doar pe duritatea lamei sau pe un interval fix de înlocuire.
Configurație completă a sistemului: potrivirea fiecărei etape de procesare la cerințele de producție
Producția de pulbere de rotoformare PE implică alimentarea, pulverizarea, răcirea, sortarea, transportul și colectarea pulberii. Diferite proiecte au materii prime, specificații țintă, cerințe de producție și programe de operare diferite, astfel încât configurațiile lor de sistem pot diferi și ele.
Pentru fiecare proiect, Mao Yue poate evalua:
-
Dacă capacitatea de procesare a pulverizatorului îndeplinește rezultatul țintă.
-
Dacă configurația de răcire se potrivește caracteristicilor materiilor prime și cerințelor de funcționare continuă.
-
Dacă capacitatea de screening îndeplinește specificațiile de pulbere țintă.
-
Dacă sistemele de transport și colectare pot face față capacității de producție așteptate.
Obiectivul nostru nu este să oferim fiecărui client o configurație identică. În schimb, evaluăm modul în care diferitele etape funcționează împreună în condițiile reale de procesare pentru a ajuta clienții să aleagă echipamentele și să-și planifice liniile de producție.
Găsiți soluția de pulverizare potrivită pentru producția dvs. de pulbere de rotomolding PE
Dacă plănuiți o nouă linie de producție de pulbere de rotoformare PE sau echipamentul dvs. existent are probleme precum dimensiunea particulelor inconsecvente, particule grosiere excesive, creșterea temperaturii, aglomerarea de pulbere sau producție mai mică decât cea așteptată, contactați Mao Yue pentru o evaluare tehnică.
Partajați tipul dvs. de material PE, specificațiile pulberii vizate, producția așteptată și provocările actuale de producție. Dacă unii parametri nu au fost încă determinați, puteți furniza în continuare informațiile disponibile. Putem discuta apoi despre testarea materialelor și selecția echipamentului în funcție de cerințele dvs. reale de producție.
Întrebări frecvente: Întrebări frecvente despre producția de pulbere de rotomolding PE
Ce dimensiune de plasă este de obicei necesară pentru pulberea de rotomolding PE?
Nu există o singură dimensiune a ochiurilor potrivită pentru fiecare aplicație de rotoformare. Un interval de 20-40 de ochiuri poate servi ca referință pentru unele pulberi de rotoformare PE. Cerințele reale ar trebui determinate în funcție de gradul de rășină, structura produsului și procesul de rotomulding.
De ce pulberea PE mai conține prea multe particule grosiere după pulverizare?
Cauzele posibile includ starea de funcționare a discurilor și a lamelor de șlefuit, golul de șlefuire, condițiile de alimentare cu materie primă sau performanța de screening. Mai întâi determinați dacă particulele grosiere sunt generate în timpul pulverizării sau nu sunt separate în mod eficient în timpul cernării.
De ce se aglomerează pulbere PE în timpul pulverizării?
Creșterea temperaturii poate face ca PE să se înmoaie și să devină lipicios, dar caracteristicile materiilor prime, condițiile de alimentare și parametrii de pulverizare pot contribui, de asemenea, la aglomerare. Procesul real de producție ar trebui examinat pentru a identifica unde apare problema.
Este necesară răcirea cu azot lichid pentru producția de pulbere de rotomolding PE?
Răcirea cu azot lichid nu este necesară pentru fiecare aplicație de pulbere de rotoformare PE. Necesitatea unei metode de răcire specializate trebuie evaluată în funcție de caracteristicile materialului, finețea țintă, cerințele de ieșire și nevoile de control al temperaturii. Pentru materiale PE adecvate, se poate lua în considerare pulverizarea mecanică la temperatura ambiantă cu un sistem adecvat de răcire cu aer sau combinat cu aer și apă.
Cum alegi pulverizatorul de rotomolding PE potrivit?
Evaluați rezultatele reale ale testelor materialelor, dimensiunea țintă a particulelor, cerințele de ieșire, condițiile de funcționare continuă, sistemele de răcire și calitatea de fabricație a componentelor de bază. Nu comparați echipamentele doar pe baza puterii motorului sau a modelului de mașină.