

 中文简体
Funcția și rolul critic al discurilor pulverizatoare
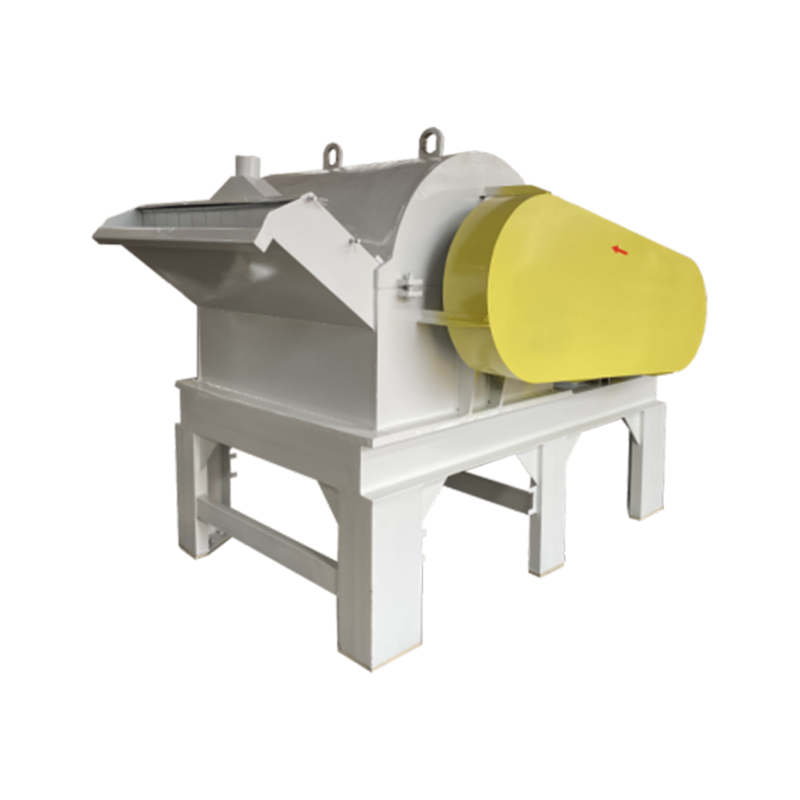
A disc pulverizator este o componentă rotativă cu uzură ridicată din morile de măcinare care aplică forțe de compresiune și forfecare pentru a reduce solidele în vrac precum cărbunele, calcarul sau mineralele în pulbere fină pentru prelucrare industrială. Aceste discuri servesc ca interfață principală între intrarea energiei mecanice și reducerea dimensiunii materialului, determinând direct eficiența debitului, distribuția dimensiunii particulelor și costurile operaționale. Ratele de uzură ale discurilor variază de obicei între 0,5 mm și 3 mm la 1.000 de ore de funcționare în funcție de abrazibilitatea materialului și de metalurgia discului, ceea ce le face cel mai frecvent consumabil înlocuit în morile verticale cu role și pulverizatoarele cu discuri. Selectarea corectă a geometriei discului, a compoziției aliajului și a modelului de acoperire dur este esențială pentru menținerea fineței țintei (de exemplu, 70–90% trecând de 200 de ochiuri pentru cărbune), minimizând în același timp timpul neplanificat și consumul specific de energie.
Configurații de disc și design-uri specifice aplicației
Discurile pulverizatoare nu sunt componente universale; designul lor trebuie să se potrivească cu caracteristicile materiei prime pentru furaje, tipul morii și obiectivele de producție. Trei configurații primare domină aplicațiile industriale:
- Discuri plate de șlefuit: Folosit la morile de tip Raymond pentru materiale moi spre mediu-dure (cărbune, gips); prezintă segmente de căptușeală înlocuibile fixate pe o placă de bază din oțel turnat pentru întreținere rentabilă.
- Discuri în formă de anvelopă: Angajat în mori cu role verticale Loesche și Pfeiffer pentru făină brută de ciment și zgură; Profilul curbat se potrivește cu conturul rolei pentru a crea o distribuție optimă a presiunii în zona de contact pe diametre de 1.200–2.000 mm.
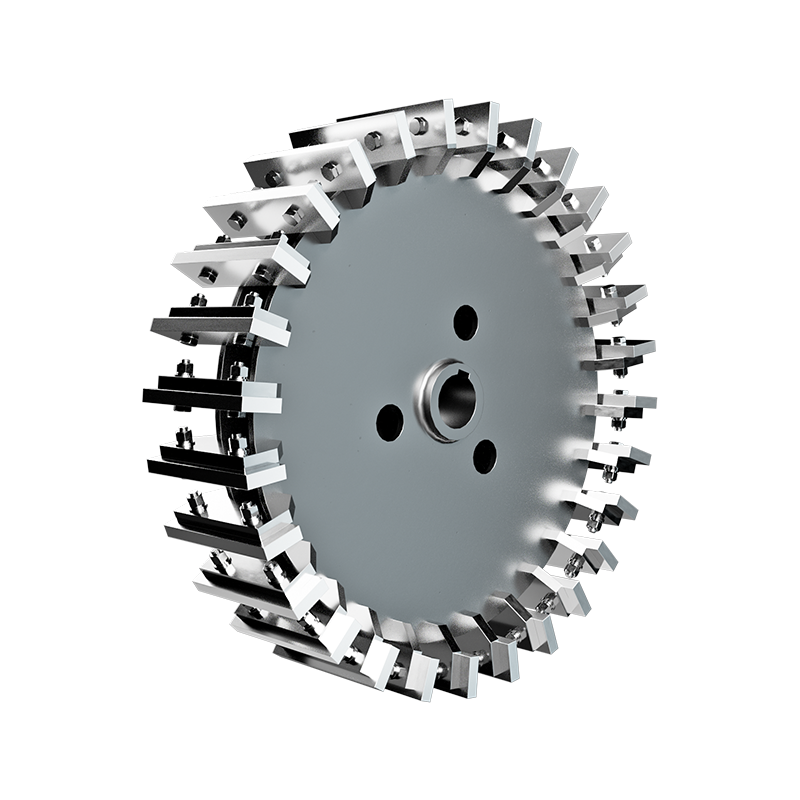
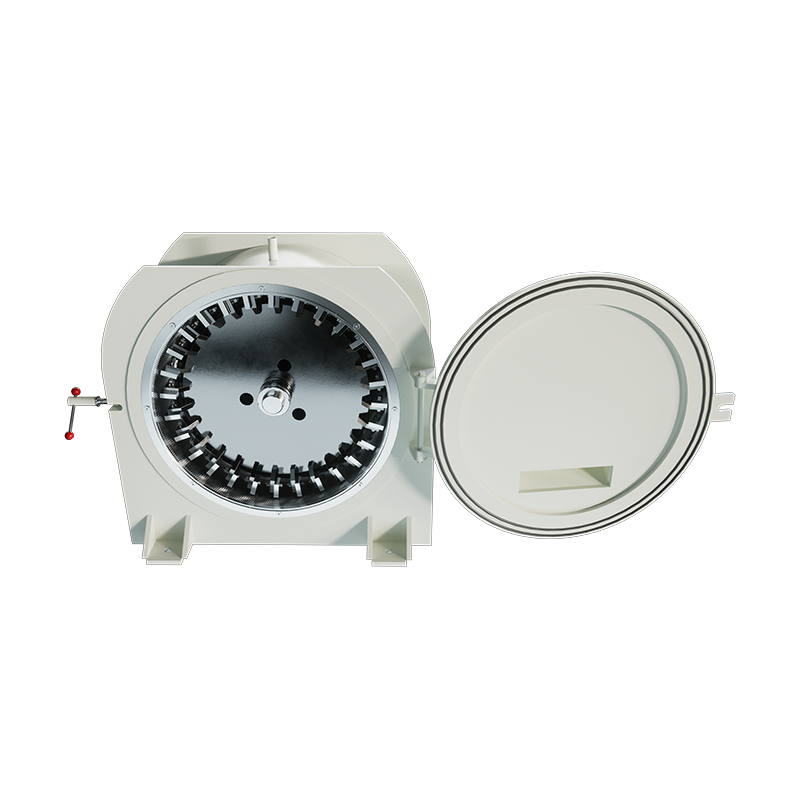
- Discuri zimtate/dintate: Se găsește în pulverizatoarele cu discuri de impact pentru materiale plastice, produse chimice și procesarea alimentelor; dinții care se întrepătrund generează măcinare dominantă la forfecare la 3.000–6.000 RPM pentru materialele termosensibile.
Impactul geometriei asupra parametrilor de performanță
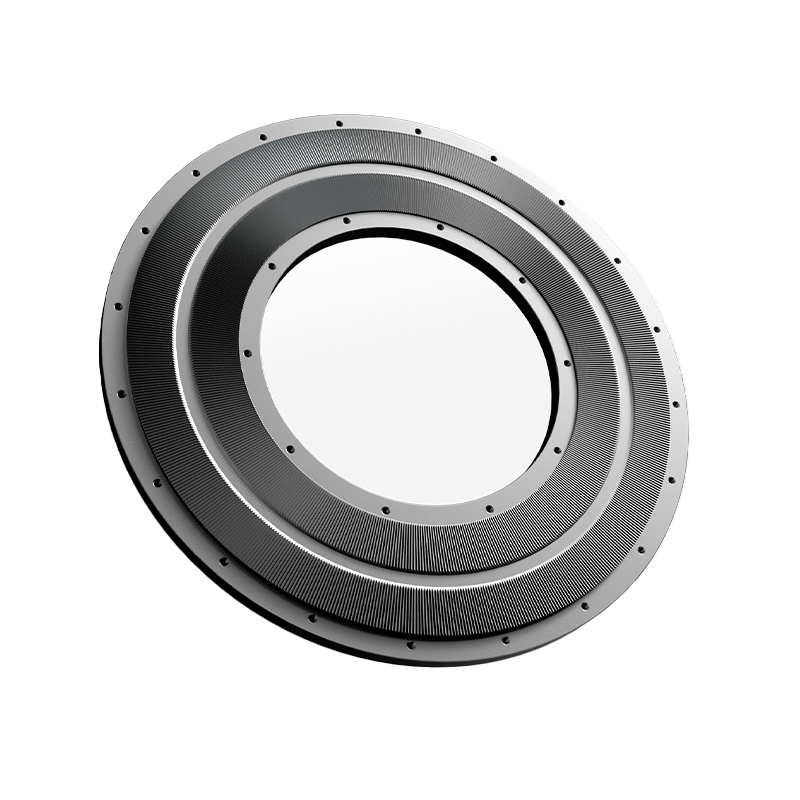
Topografia suprafeței discului influențează direct eficiența șlefuirii. Modelele canelate sau striate măresc timpul de retenție a materialului și raportul de recirculare, îmbunătățind controlul fineței, dar crescând absorbția de putere cu 8-15%. Profilele netede reduc consumul specific de energie cu 5–10%, dar pot produce distribuții mai grosiere ale produselor. Modelarea modernă a dinamicii fluidelor computaționale (CFD) permite geometrii personalizate de caneluri optimizate pentru materii prime specifice, producând îmbunătățiri ale debitului de 10-20% peste modele generice fără a crește sarcina motorului.
Alegerea materialelor și strategii de protecție împotriva uzurii
Longevitatea discului depinde în întregime de alegerile metalurgice potrivite condițiilor abrazive. Materialele de bază asigură integritate structurală, în timp ce tratamentele de suprafață rezistă la eroziune și la oboseala prin impact.
| Sistemul material | Duritate (HRC/HV) | Cea mai bună aplicație | Factorul de cost relativ |
|---|---|---|---|
| Fontă Ni-Hard | 45–55 HRC | Cărbune, minerale cu conținut scăzut de siliciu | 1,0x (linie de bază) |
| Fier de calcat alb cu crom ridicat | 58–65 HRC | clincher de ciment, minereu de fier | 2,5–3,0x |
| Suprapunere cu carbură de tungsten | 1.200–1.600 HV | Nisip cu conținut ridicat de silice, bauxită | 4,0–6,0x |
| Compozit Ceramic-Metal | 1.800–2.200 HV | Impact extrem de abraziune | 8,0–12,0x |
Economie de rezistență față de aliaj solid
Pentru discurile cu diametru mare (>1.500 mm), suprafețele uzate cu suprafețe uzate cu depuneri de sudură de carbură de tungsten se dovedește adesea mai economică decât înlocuirea completă. O suprapunere executată corect restabilește dimensiunile originale la 30–50% din costul discului nou prelungind în același timp durata de viață cu 8.000–15.000 de ore suplimentare. Totuși, această abordare necesită un management termic precis în timpul sudării pentru a preveni fisurarea metalului de bază; Tratamentul termic de reducere a tensiunilor post-sudare este obligatoriu pentru discuri cu grosimea de peste 60 mm.
Monitorizarea uzurii și criteriile de decizie de înlocuire
Gestionarea proactivă a discurilor previne eșecurile catastrofale și menține calitatea constantă a produsului. Indicatorii cheie care declanșează inspecția sau înlocuirea includ:
- Creșterea amplitudinii vibrațiilor: Creșterea vibrației de bază >25% sugerează uzură neuniformă sau slăbirea segmentului; este necesară oprirea imediată dacă accelerația depășește 7,1 mm/s RMS conform ISO 10816-3.
- Abaterea consumului de putere: Creșterea consumului specific de energie cu >10% peste valoarea de referință indică o eficiență redusă de șlefuire din geometria profilului uzat.
- Deriva de finețe a produsului: Fracția grosieră (200 mesh) care depășește limitele specificației, în ciuda ajustărilor clasificatorului, semnalează adâncimea insuficientă a zonei de compresie.
- Praguri de inspecție vizuală: Adâncimea maximă admisă de uzură variază în funcție de design; limitele tipice sunt 40–60 mm pentru discurile plate și 25–35 mm pentru profilele anvelopelor înainte ca recondiționarea să devină neeconomică.
Implementați maparea grosimii cu ultrasunete în timpul întreruperilor programate pentru a urmări progresia uzurii din punct de vedere cantitativ. Documentarea ratelor de uzură în raport cu tonajul procesat permite programarea predictivă a înlocuirii, reducând timpul de nefuncționare în caz de urgență cu o medie de 60-80 de ore anual pe moară conform studiilor de referință din industrie.