

 中文简体
Selectarea discului pulverizator corect pentru dimensiunea țintă a particulelor
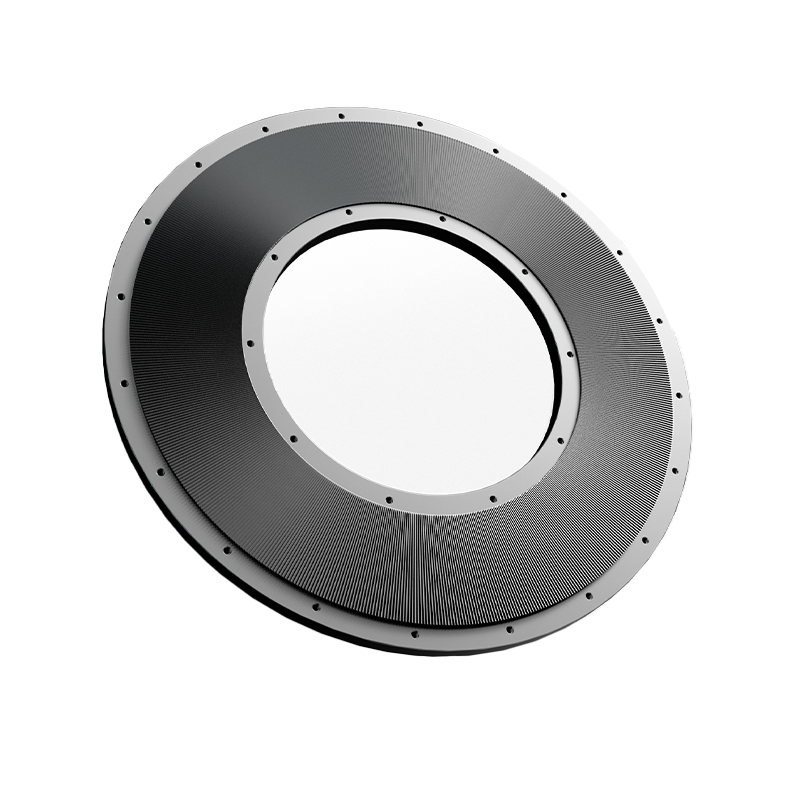
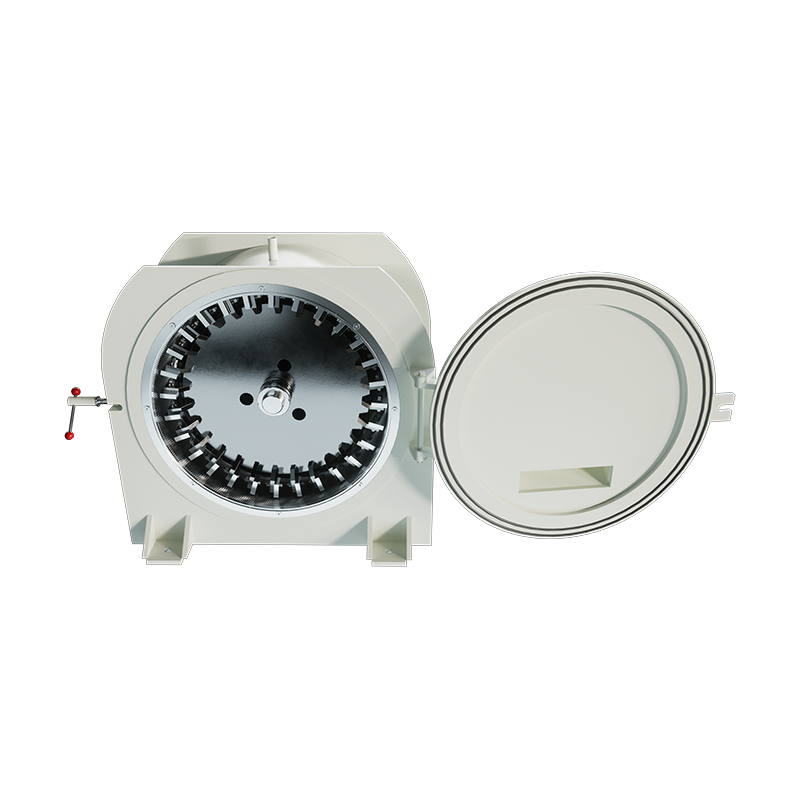
The disc pulverizator este determinantul principal al distribuției finale a dimensiunii particulelor, al capacității de producție și al eficienței energetice în echipamentele mecanice de reducere a dimensiunii. Alegerea unui profil de disc care se potrivește cu friabilitatea materialului și cu dimensiunea țintă a ochiurilor este mai critică decât puterea motorului. Un disc nepotrivit poate reduce producția cu până la 40% și poate crește de trei ori ratele de uzură, indiferent de specificațiile mașinii.
Pentru majoritatea aplicațiilor industriale, de la materiale plastice la minerale, configurația optimă a discului se realizează 85-95% randament în ±10% din ochiul țintă menținând în același timp consumul specific de energie sub 0,15 kWh/kg. Acest echilibru este realizat prin alinierea precisă a geometriei discului, a vitezei de rotație și a setărilor de decalaj, mai degrabă decât prin șlefuire cu forță brută.
Profile de geometrie a discurilor și aplicațiile acestora
Discurile pulverizatoare nu sunt interschimbabile; fiecare profil generează mecanici de rupere distincte, potrivite unor clase de materiale specifice. Înțelegerea acestor diferențe previne testarea costisitoare de încercare și eroare și asigură o calitate constantă a produsului.
| Tip disc | Cea mai bună clasă de materiale | Gama tipică de plase | Avantaj cheie |
|---|---|---|---|
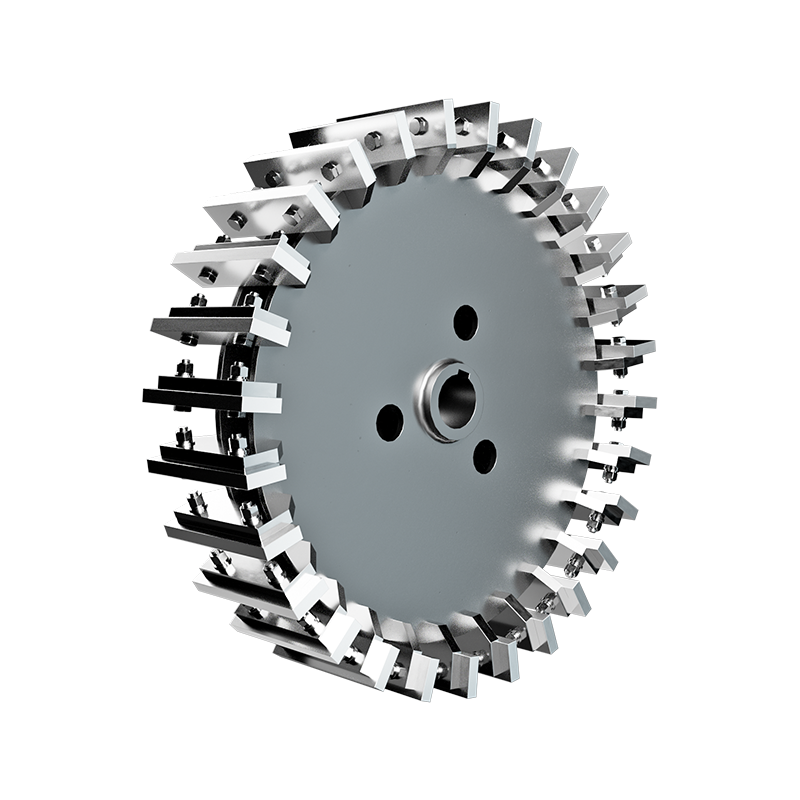
| Dintat / Impact | Minerale fragile, ceramică | 20-80 ochiuri | Debit mare, control grosier |
| Zimțat / Forfecare | Materiale plastice, elastomeri, fibre | 40-200 ochiuri | Tăiere curată, generare minimă de căldură |
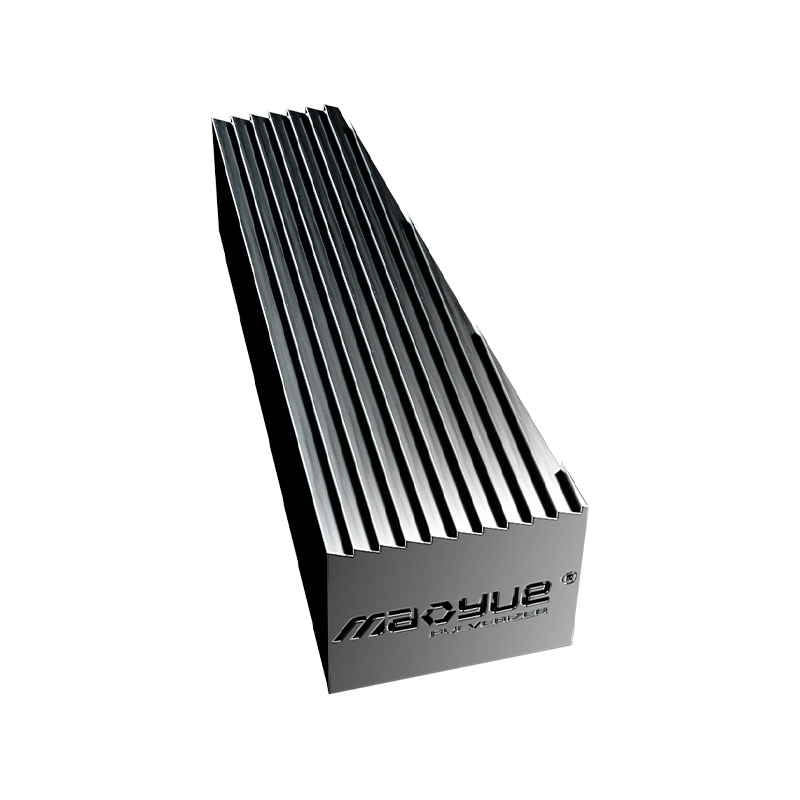
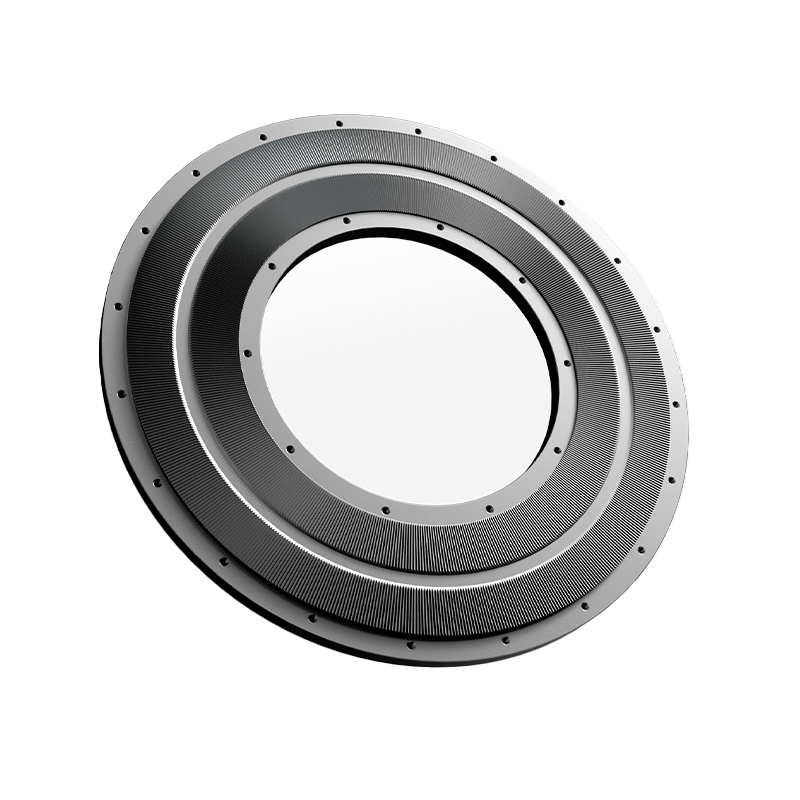
| ondulat / uzură | Alimente, chimicale, pigmenți | 100-400 ochiuri | Pulbere fină, PSD îngust |
| Netezire / Compresie | Substanțe ceroase sau uleioase | Variabilă | Previne înfundarea, acțiunea de descuamare |
De ce discurile striate domină reciclarea plasticului
Materialele termoplastice precum PVC și PE se deformează mai degrabă decât se fracturează la impact. Discurile zimtate folosesc margini de forfecare la Unghiuri de 15-30° a felia material curat, generând Cu 60% mai puțină căldură decât alternativele dintate. Acest management termic previne topirea și reaglomerarea, care este cauza principală a orbirii ecranului în pulverizarea plasticului.
Selectarea materialului pentru rezistența la uzură și controlul contaminării
Metalurgia discurilor influențează direct durata de viață, puritatea produsului și costurile de operare. Materialul optim echilibrează duritatea și duritatea pe baza abrazivității materiei prime și a cerințelor de reglementare.
- Oțel pentru scule D2: Alegere standard pentru șlefuirea de uz general; oferă o bună rezistență la uzură la costuri moderate. Durata de viață tipică a 800-1.200 ore pe materiale plastice neabrazive înainte de a necesita refacerea suprafeței.
- Vârf din carbură de tungsten: Esențial pentru minerale bogate în silice, polimeri umpluți cu sticlă sau pulberi ceramice. Prelungește durata de viață cu 5-8x comparativ cu oțelul D2, dar costă de 3-4 ori mai mult în avans. Se justifică atunci când frecvența perioadelor de nefuncționare depășește intervalele lunare.
- Oțel inoxidabil (316L/420): Obligatoriu pentru aplicații alimentare, farmaceutice și chimice în care contaminarea cu fier este inacceptabilă. Rezistență la uzură mai mică decât oțelul pentru scule, dar respectă conformitatea FDA/USP. Așteaptă-te Durată de viață cu 30-50% mai scurtă față de D2 în condiții echivalente.
- Acoperit cu ceramică: Opțiune emergentă care combină duritatea substratului de oțel cu duritatea suprafeței din alumină/zirconiu. Reduce contactul metal-metal și acumularea statică în aplicațiile cu pulbere fină. Cel mai bun pentru <100 microni ținte unde aderența electrostatică provoacă pierderi de randament.
Ajustarea decalajului și optimizarea operațională
Intervalul dintre discuri este cel mai reglabil parametru care controlează finețea ieșirii și rata de producție. Calibrarea corectă compensează uzura și se adaptează la variabilitatea materiei prime de la lot la lot fără modificări hardware.
Stabilirea setărilor de decalaj de bază
Începeți cu golurile recomandate de producător ca valori de referință inițiale, apoi rafinați empiric. Pentru discurile ondulate care vizează ochiuri de 200, începeți de la 0,010-0,015 inchi (0,25-0,38 mm) . Reduceți în trepte de 0,002 inci în timp ce monitorizați consumul de amperaj; a Spike curent >15%. indică supra-slefuire sau contact cu discul. Documentați punctul favorabil unde randamentul atinge vârfuri fără consum excesiv de energie.
Compensarea uzurii progresive
Pe măsură ce marginile discului sunt pline, jocul efectiv de tăiere crește chiar dacă decalajul mecanic rămâne constant. Implementați un protocol de urmărire a uzurii: măsurați distribuția dimensiunii particulelor fiecare 50 de ore de funcționare și ajustați mai strâns intervalul cu 0,001-0,003 inchi pentru a menține specificațiile. Când ajustarea nu mai restabilește PSD țintă, programați refacerea sau înlocuirea. Ignorarea acestei derive permite trecerea particulelor supradimensionate, contaminând procesele din aval și declanșând respingerea clienților.
Protocoale de întreținere pentru a maximiza durata de viață a discului
Întreținerea proactivă extinde longevitatea discului mult dincolo de ciclurile reactive de înlocuire. Cele mai multe defecțiuni premature provin din abuzuri operaționale care pot fi prevenite mai degrabă decât din uzura normală.
- Inspecție vizuală zilnică: Verificați dacă există dinți ciobiți, segmente crăpate sau obiecte străine încorporate înainte de pornire. Un singur contaminant metalic poate distruge un întreg set de discuri în câteva minute.
- Monitorizarea temperaturii lagărului: Rulmenții uzați provoacă curbe axiale care creează modele de uzură neuniforme ale discurilor. Înlocuiți rulmenții când temperatura depășește 70°C peste mediul ambiant sau vibrația depășește 4,5 mm/s RMS.
- Verificarea sistemului de răcire: Asigurați-vă că circuitele de răcire cu aer sau apă nu sunt obstrucționate. Supraîncălzirea înmoaie marginile discurilor și accelerează uzura exponențial; a Creștere cu 20°C peste temperatura de proiectare poate reduce la jumătate durata de viață rămasă.
- Consecvența ratei de alimentare: Hrănirea înfometată provoacă contactul disc-pe-disc; supraalimentarea induce condiții de blocaj. Menține sarcina constantă la 80-90% din amperajul nominal pentru caracteristici optime de uzură.
- Resurfacing programat: Nu așteptați eșecul complet. Slefuire usoara la 60-70% adâncime de uzură restabilește geometria cu 20% din costul de înlocuire și previne deteriorarea catastrofală a componentelor de împerechere.