

 中文简体
În timpul pulverizării masterbatch-ului color, o mașină poate menține producția normală la pornire, dar producția poate scădea treptat după o perioadă de funcționare continuă. În alte cazuri, condițiile de funcționare pot părea neschimbate, totuși cantitatea de pulbere colectată variază între perioadele de producție.
Producția instabilă face mai dificilă planificarea producției, evaluarea capacității reale și gestionarea continuă a producției. Cu toate acestea, o scădere a pulberii finale colectate nu înseamnă neapărat că motorul pulverizatorului nu are suficientă putere sau că discurile de măcinare sunt uzate.
Cauzele potențiale includ alimentarea instabilă, aderența materialului, modificările stării discului de măcinare, fluctuațiile de temperatură și blocajele în sistemul de descărcare sau de colectare a pulberii. Depanarea ar trebui să înceapă prin a identifica ce etapă este responsabilă pentru schimbare înainte de a decide dacă să ajusteze parametrii de funcționare sau să înlocuiască componente.
Care sunt semnele comune ale ieșirii instabile a pulverizatorului Masterbatch de culoare?
Momentul și caracteristicile modificărilor de ieșire pot ajuta la restrângerea cauzelor posibile.
Aceste simptome sunt mai degrabă indicii de depanare decât diagnostice definitive. Înregistrările de exploatare și condițiile materiale reale trebuie, de asemenea, verificate pentru a identifica cauza subiacentă.
Cauze comune ale fluctuațiilor de ieșire în pulverizatoarele color Masterbatch
Alimentare instabilă sau o nepotrivire între rata de alimentare și capacitatea de procesare

Alimentarea insuficientă limitează debitul efectiv al mașinii, în timp ce schimbările frecvente ale ratei de avans pot cauza fluctuații ale sarcinii de măcinare și ale puterii.
Ce trebuie verificat:
-
Indiferent dacă alimentarea cu material este continuă sau este afectată de punți, blocaje sau întreruperi intermitente.
-
Dacă modificările ratei de avans coincid cu modificările producției.
-
Dacă condițiile actuale de alimentare sunt potrivite pentru forma materialului și capacitatea de procesare a mașinii.
Acțiuni recomandate:
În primul rând, verificați starea de funcționare a sistemului de alimentare. Apoi ajustați viteza de avans în funcție de performanța reală de procesare. Dacă producția continuă să scadă după ce alimentarea devine stabilă, inspectați procesul de pulverizare și sistemele din aval, în loc să creșteți pur și simplu rata de alimentare.
Adeziunea materialului sau aglomerarea pulberilor
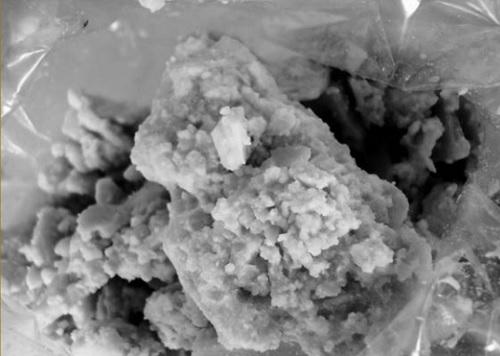
Diferiți purtători polimerici, formulări și aditivi pot afecta caracteristicile de înmuiere, aderență și curgere ale materialelor masterbatch color. Dacă materialul aderă la suprafețele discului de șlefuire sau la pereții interiori ai camerei de șlefuire, acesta se poate acumula treptat și poate interfera cu procesarea și descărcarea continuă.
Ce trebuie verificat:
-
Indiferent dacă s-a format material vizibil pe discurile de măcinare sau în interiorul camerei de măcinare.
-
Dacă pulberea evacuată conține aglomerate.
-
Dacă performanța de procesare se modifică după modificarea unui lot de material sau a unei formulări.
Acțiuni recomandate:
Evaluați condițiile de temperatură, de alimentare și de răcire în raport cu locația acumulării materialului și starea materialului observată. Pentru formulările care provoacă aderență în mod repetat, efectuați testarea materialului pentru a identifica condițiile de procesare adecvate, în loc să tratați o rată de alimentare mai mică ca o soluție universală.
Distanța incorectă a discului de șlefuire sau uzura componentelor critice

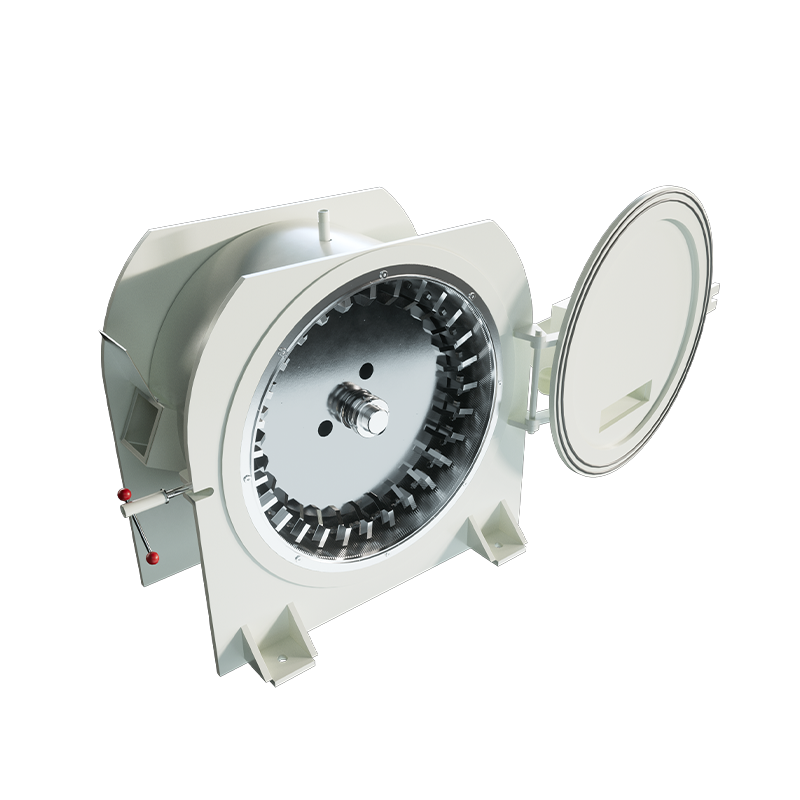
Spațiul discului de măcinare și starea suprafeței de lucru afectează procesul de măcinare și finețea pulberii rezultate. O setare nepotrivită a spațiului, uzura discului sau deteriorarea suprafeței pot modifica performanța de procesare a mașinii.
Cu toate acestea, doar scăderea producției nu dovedește că discurile de șlefuit sunt uzate sau că trebuie înlocuite.
Cum se diagnostichează problema:
-
Verificați dacă spațiul discului de șlefuit îndeplinește cerințele de operare și întreținere ale modelului specific de mașină.
-
Inspectați suprafețele discului de șlefuit pentru uzură sau deteriorare anormală.
-
Comparați finețea pulberii și distribuția dimensiunii particulelor înainte și după modificarea ieșirii.
-
Dacă apar vibrații sau zgomote anormale în același timp, efectuați inspecții suplimentare conform procedurilor de întreținere ale mașinii.
Acțiuni recomandate:
După oprirea mașinii și după procedurile de siguranță și întreținere necesare, inspectați discurile de șlefuit și componentele aferente și verificați setarea distanței. Comparați rezultatele testelor înainte și după orice ajustare. Reglați sau înlocuiți componentele numai atunci când constatările inspecției indică faptul că starea acestora sau setarea decalajului poate afecta performanța producției.
Răcire insuficientă sau control instabil al temperaturii

Căldura generată în timpul pulverizării este afectată de proprietățile materialului, condițiile de procesare și sarcina mașinii. Pentru materialele care se înmoaie ușor, schimbările de temperatură pot afecta și mai mult aderența și performanța de descărcare.
O creștere a temperaturii nu indică neapărat o defecțiune a sistemului de răcire. Poate fi, de asemenea, legat de modificări ale sarcinii de alimentare sau ale proprietăților materialului.
Ce trebuie verificat:
-
Dacă temperatura materialului sau a camerei de măcinare diferă semnificativ înainte și după schimbarea ieșirii.
-
Dacă sistemele de răcire cu aer și de răcire cu apă funcționează corect.
-
Indiferent dacă pasajele de răcire sunt blocate sau dacă performanța reală de răcire s-a schimbat.
Acțiuni recomandate:
Comparați înregistrările de temperatură cu producția, aderența materialului și condițiile de alimentare. Dacă apare o creștere a temperaturii odată cu modificări ale performanței de procesare, investigați capacitatea de răcire și condițiile de funcționare aferente pentru a verifica cauza.
Descărcare restricționată sau colectare de pulbere

Producția finală colectată depinde nu numai de procesul de pulverizare, ci și de transportul, separarea și eficiența colectării pulberii. Acumularea de material în conducte, blocajele în separatoarele de cicloni sau buncărele de colectare și anomaliile sistemului de colectare a prafului pot reduce cantitatea de pulbere colectată în cele din urmă.
Ce trebuie verificat:
-
Indiferent dacă pulberea este descărcată continuu.
-
Indiferent dacă materialul s-a acumulat în conductele de transport, separatoarele de cicloni sau buncărele de colectare.
-
Dacă fluxul de aer, etanșarea și echipamentele de colectare a prafului funcționează corect.
Acțiuni recomandate:
Inspectați întregul traseu de la descărcare până la colectarea finală pentru a identifica reținerea sau pierderile de material. Dacă mașina principală nu prezintă nicio modificare evidentă a stării de funcționare în timp ce producția colectată continuă să scadă, acordați prioritate verificării sistemului din aval pentru a evita diagnosticarea greșită a unei probleme de colectare ca capacitate insuficientă de procesare a mașinii principale.
O nepotrivire între proprietățile materialului, configurația echipamentului și cerințele de producție
Capacitatea nominală a unei mașini nu înseamnă că se poate obține același rezultat cu fiecare material și în toate condițiile de procesare. Proprietățile materialului, finețea țintă, debitul necesar și cerințele de funcționare continuă pot afecta adecvarea echipamentului.
Testele de scurtă durată pot oferi o înțelegere inițială a performanței procesării materialelor, dar este posibil să nu reprezinte pe deplin condițiile în timpul funcționării prelungite.
Ce trebuie verificat:
-
Dacă materialul curent se potrivește cu materialul utilizat în timpul testelor de selecție a echipamentului original.
-
Dacă caracteristicile reale ale pulberii îndeplinesc cerințele de finețe țintă.
-
Dacă mașina principală și sistemele auxiliare existente sunt potrivite pentru puterea și durata de funcționare necesare.
Acțiuni recomandate:
Reevaluați configurația echipamentului în raport cu cerințele reale de material și producție. Dacă adecvarea echipamentului nu a fost verificată în mod adecvat, definiți finețea, puterea și condițiile de operare necesare înainte de a decide dacă sunt necesare modificări de configurație.
Cum se măsoară cu precizie puterea pulverizatorului
După depanarea inițială, este necesară o metodă de măsurare consecventă pentru a confirma dacă rezultatul colectat a scăzut efectiv și pentru a ajuta la identificarea etapei responsabile.
Pasul 1: Măsurați rata reală de colectare a pulberii
Alegeți o perioadă de măsurare clar definită și înregistrați timpul real de funcționare al mașinii și greutatea netă a pulberii colectate.
De exemplu, dacă mașina colectează 120 kg de pulbere netă în 30 de minute de timp real de funcționare:
Rata medie de colectare a pulberii = 120 kg ÷ 0,5 h = 240 kg/h
Aceasta reprezintă rata medie de colectare a pulberii în acea perioadă. Nu este neapărat egal cu debitul real de material al pulverizatorului, deoarece unele materiale pot rămâne temporar în interiorul mașinii sau al sistemului de transport, în timp ce alte materiale se pot pierde înainte de a ajunge la punctul de colectare.
Pasul 2: Comparați datele pentru a distinge problemele cu mașina principală de problemele de colectare
Comparați datele înregistrate în timpul funcționării stabile cu datele colectate după scăderea producției. Examinați în același timp înregistrările privind hrănirea, temperatura, starea pulberii și descărcarea.
În cazul în care condițiile permit, se poate utiliza un bilanț material simplificat pentru verificare:
Intrare de material în timpul perioadei = Pulbere colectată în timpul perioadei Pierderi de materiale contabilizate Creșterea stocului de materiale în cadrul sistemului
Creșterea stocului de materiale se calculează ca cantitatea de material rămasă în sistem la sfârșitul perioadei de măsurare minus cantitatea rămasă la început. Dacă cantitatea de material reținută în sistem scade, această valoare poate fi negativă.
Perioadele de măsurare și limitele sistemului trebuie să fie consecvente în toți termenii, iar erorile de măsurare trebuie, de asemenea, luate în considerare.
Dacă debitul real în timpul etapei de pulverizare nu poate fi măsurat direct, rezultatul ar trebui raportat ca rata medie de colectare a pulberii, mai degrabă decât să fie tratat ca capacitatea reală de procesare a mașinii.
Pasul 3: Verificați cauza prin teste comparative controlate
Pe baza factorilor suspectați identificați în cei doi pași, ajustați câte o variabilă relevantă și repetați testul în condiții de funcționare comparabile. Păstrați lotul de material, finețea țintă și metoda de măsurare coerente ori de câte ori este posibil și documentați orice condiții care nu pot fi menținute constante.
Evaluați împreună următorii indicatori:
-
Producția sau rata medie de colectare a pulberii.
-
Finețea pulberii și distribuția dimensiunii particulelor.
-
Schimbările de temperatură și aderența materialului.
-
Condiții de descărcare și colectare a pulberii.
O ajustare ar trebui considerată eficientă numai atunci când îmbunătățirea este repetabilă și nu creează alte probleme de producție inacceptabile.
Cum ajută Mao Yue clienții să evalueze problemele de ieșire a pulverizatorului?
Pentru proiectele de procesare în masterbatch de culoare în care fluctuațiile de ieșire reprezintă o problemă, Mao Yue se concentrează pe mai mult decât simpla recomandare a unui pulverizator. Prin testarea efectivă a materialelor, potrivirea configurației echipamentelor, fabricarea internă a componentelor critice și evaluarea liniei complete de procesare, Mao Yue ajută clienții să evalueze dacă echipamentul este potrivit pentru cerințele lor reale de producție.

Verificați adecvarea echipamentului prin testarea materialelor și evaluarea funcționării continue
Mao Yue evaluează echipamentele pe baza materialelor reale și a cerințelor de producție ale clienților, mai degrabă decât pe baza numelor materialelor sau a capacității nominale a mașinii.
Testând mostre de material furnizate de clienți și luând în considerare finețea țintă, producția așteptată și cerințele de aplicare, Mao Yue poate evalua calitatea pulberii, distribuția dimensiunii particulelor, fluiditatea materialului și schimbările de temperatură în condițiile de testare.
Pentru aplicațiile care necesită funcționare continuă, durata testului și criteriile de evaluare pot fi, de asemenea, convenite în prealabil.
Aceste rezultate ale testelor oferă clienților o bază mai fiabilă pentru evaluarea adecvării echipamentului înainte de cumpărare.
Potriviți pulverizatorul și sistemele auxiliare cu rezultatele testului

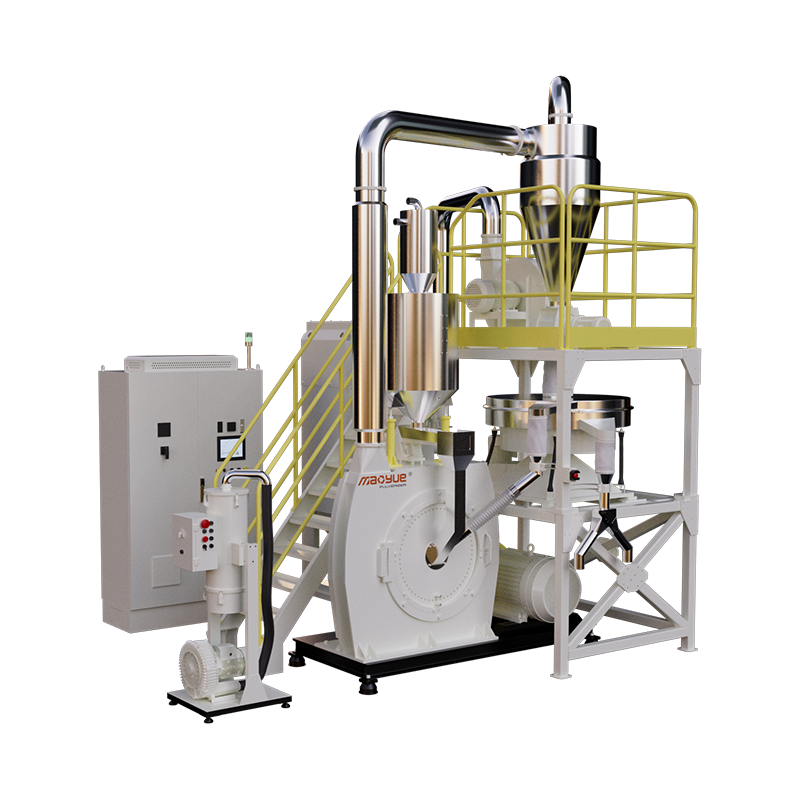
Rezultatele testelor pot ajuta la identificarea părților liniei de producție care necesită o evaluare mai atentă. În funcție de producția țintă și de specificațiile de pulbere ale clientului, evaluarea configurației echipamentului poate acoperi pulverizatorul principal, sistemul de alimentare, sistemul de răcire, echipamentul de sortare și unitățile de transport și colectare a pulberii.
De exemplu, dacă pulberea îndeplinește deja finețea necesară, dar rezultatul final colectat rămâne scăzut, etapele de descărcare și colectare ar trebui investigate mai degrabă decât să se concentreze exclusiv pe pulverizatorul principal.
Dacă au loc creșteri de temperatură odată cu aderența materialului, proprietățile materialului, condițiile de alimentare și configurația de răcire trebuie evaluate împreună.
Mao Yue se concentrează pe potrivirea întregii linii de procesare la cerințele de material și de producție ale clientului, mai degrabă decât pe simpla selectare a unei mașini cu o capacitate nominală mai mare.
Fabricarea internă a discurilor și a lamelor de șlefuit pentru a controla producția de componente critice

Mao Yue produce propriile discuri și lame de șlefuit, permițând un control mai mare asupra proceselor cheie de fabricație și inspecție pentru aceste componente critice.
Designul discului de șlefuit, precizia de prelucrare, starea suprafeței și uzura pot afecta performanța de pulverizare în timpul funcționării. Prin gestionarea producției componentelor critice și inspectarea stării componentelor, Mao Yue poate oferi asistență tehnică mai bine direcționată atunci când clienții evaluează uzura discului de șlefuire, cerințele de întreținere sau momentul înlocuirii.
Pentru clienți, aceasta oferă o bază mai clară pentru înțelegerea stării componentelor critice de uzură și planificarea întreținerii și înlocuirii în timpul funcționării mașinii.
Ce informații ar trebui să pregătiți înainte de a contacta un producător de echipamente?
Dacă pulverizatorul dvs. de masterbatch color înregistrează o scădere a producției, rate fluctuante de colectare a pulberii sau funcționare continuă instabilă, pregătiți următoarele informații pentru a sprijini o evaluare mai direcționată:
-
Informații materiale: Purtător de polimer, detalii relevante de formulare și lot de material.
-
Conditii de hranire: Forma materialului, dimensiunea particulelor sau a peletei, metoda de alimentare și viteza de alimentare aproximativă.
-
Cerințe de pulbere: Finețea țintă și distribuția necesară a dimensiunii particulelor.
-
Obiective de productie: Puterea necesară în kg/h și ore de funcționare estimate pe zi.
-
Descrierea problemei: Ieșirea inițială, ieșirea ulterioară, durata reală de funcționare și când începe declinul.
-
Conditii de functionare: Înregistrări ale temperaturii, aderența materialului, întreruperile de funcționare sau acumularea de material.
-
Echipamente existente: Modelul pulverizatorului și puterea motorului, metoda de răcire, configurația de descărcare și configurarea colectării pulberii.
Evaluați configurația pulverizatorului Color Masterbatch
Dacă pulverizatorul dvs. de masterbatch color înregistrează o scădere a producției, rate fluctuante de colectare a pulberii sau aderență a materialului în timpul producției continue, contactează-l pe Mao Yue.
Furnizați tipul de material, finețea pulberii țintă, puterea curentă, capacitatea țintă și condițiile de operare. Pe baza cerințelor dvs. reale de producție, Mao Yue vă poate ajuta la evaluarea configurației echipamentului și poate discuta despre un plan de testare a materialelor, acolo unde este cazul.
Rezultatele testelor se aplică materialelor specifice și condițiilor de testare utilizate. Performanța reală a producției poate fi în continuare afectată de formulare, parametrii de funcționare și condițiile de la fața locului.