

 中文简体
Aglomerarea de pulbere color masterbatch și lipirea materialului în timpul pulverizării pot afecta consistența pulberii, transportul materialului și producția continuă. În timpul șlefuirii, materialul se poate lipi de discurile de șlefuire, se poate acumula în interiorul camerei de măcinare sau se poate forma bulgări după descărcare.
Aceste probleme pot fi legate de proprietățile purtătorului polimerului, diferențele de formulare, căldura de frecare, alimentarea instabilă, răcirea insuficientă sau modificările stării discului de măcinare.
Pentru a reduce aglomerarea, este important să se identifice unde are loc lipirea, să se investigheze potențialii factori contributivi și să se verifice dacă ajustările îmbunătățesc calitatea pulberii și stabilitatea producției prin testarea reală a materialelor.
De ce pulberea Color Masterbatch tinde să se aglomereze în timpul pulverizării?
Formulările de masterbatch de culoare variază, astfel încât aglomerarea ar trebui investigată pe baza materialului real, mai degrabă decât să presupunem că toate formulările se comportă la fel în timpul pulverizării.
Căldura de frecare provoacă înmuierea polimerilor
Pulverizarea mecanică generează căldură prin frecare între material și suprafețele de măcinare. Când temperatura se apropie de intervalul de înmuiere sau aderență al unei anumite formulări, unii purtători polimerici pot deveni lipici și mai dificil de descompus în mod eficient.
Materialul înmuiat poate adera la discurile de șlefuit sau la suprafețele camerei. Pulberea fină se poate acumula apoi pe aceste depozite, formând treptat bulgări mai mari.
Diferențele în proprietățile și formulările materiilor prime
Diferiții purtători de polimeri răspund diferit la temperatură și forțe mecanice. Pigmentii, materialele de umplutură, ceara, lubrifianții și alți aditivi pot influența, de asemenea, performanța de pulverizare.
Prin urmare, condițiile de măcinare adecvate pentru o formulare de masterbatch de culoare pot să nu fie adecvate pentru alta. Testarea efectivă a materialelor este necesară pentru a determina condițiile de funcționare adecvate.
Hrănire instabilă sau acumulare de materiale
Alimentarea excesivă poate crește încărcarea materialului și generarea de căldură, în timp ce ratele de avans fluctuante pot face procesul de măcinare instabil.
Dacă materialul intră în camera de măcinare mai repede decât poate fi procesat și descărcat, poate apărea acumulare. Aceste depozite pot colecta pulbere suplimentară și pot crește riscul de aglomerare.
Capacitate de răcire insuficientă
Dacă fluxul de aer de răcire este insuficient, pasajele de răcire sunt blocate sau sistemul de răcire nu poate îndeplini sarcina reală de producție, căldura se poate acumula în timpul funcționării continue.
Pulberea care funcționează bine în timpul unei probe scurte de mașină poate dezvolta în continuare probleme de lipire în timpul producției extinse. Prin urmare, schimbările de temperatură în timpul funcționării continue oferă informații mai utile decât observațiile făcute numai în timpul pornirii.
Starea discului de șlefuire și setările discului
Uzura discului de șlefuire, suprafețele de lucru neuniforme sau setările necorespunzătoare ale distanței dintre disc pot modifica eficiența șlefuirii și condițiile de frecare. În funcție de proprietățile materialului și de parametrii de funcționare, aceste modificări pot afecta temperatura, puterea și distribuția dimensiunii particulelor.
Prin urmare, starea discului de măcinare trebuie evaluată împreună cu performanța de alimentare și de răcire pentru a determina dacă modificările mecanice afectează producția.
Cum pot fi reduse aglomerarea și lipirea în timpul pulverizării Color Masterbatch?
O abordare eficientă este de a potrivi proprietățile materialului cu condițiile de măcinare și capacitatea de răcire adecvate, apoi verificați rezultatele prin teste direcționate.
Pasul 1: Testați materialul Masterbatch de culoare reală
Începeți prin a testa materialul destinat producției. Înregistrați purtătorul de polimer, informațiile disponibile despre formulare, dimensiunea alimentului, finețea țintă și rezultatul necesar.
În timpul testării, observați unde are loc lipirea și comparați pulberea rezultată cu distribuția țintă a dimensiunii particulelor. Acest lucru ajută la determinarea dacă problema principală este legată de proprietățile materialului, acumularea de căldură, condițiile de alimentare sau performanța de măcinare.
Pasul 2: Potriviți condițiile de șlefuire cu proprietățile materialului

Verificați distanța discului de șlefuit, viteza de avans, viteza de rotație reglabilă, acolo unde este cazul, și finețea țintă.
Dacă materialul devine lipicios, nu reduceți automat distanța dintre disc și nu creșteți intensitatea șlefuirii. În anumite condiții, aceste ajustări pot crește frecarea și temperatura.
Ajustați câte un parametru major și comparați rezultatele înainte și după fiecare modificare. Obiectivul este de a obține finețea necesară evitând în același timp generarea inutilă de căldură și acumularea de material.
Pasul 3: Controlați creșterea temperaturii în timpul producției continue

Monitorizați schimbările de temperatură în timpul pornirii și al funcționării prelungite. Dacă lipirea devine mai severă pe măsură ce timpul de funcționare crește, comparați tendința temperaturii cu locația și amploarea depozitelor de material.
Verificați, de asemenea, fluxul de aer de răcire, circulația apei acolo unde este cazul și starea canalelor de răcire. În funcție de material, configurația mașinii și sarcina de producție, răcirea cu aer sau răcirea combinată cu aer și apă pot ajuta la eliminarea căldurii generate în timpul pulverizării.
Cu toate acestea, creșterea capacității de răcire nu elimină automat aglomerarea. Adecvarea configurației de răcire trebuie totuși verificată în condițiile materiale și de funcționare reale.
Pasul 4: Menținerea stabilă a hrănirii și a descărcării materialelor

Păstrați hrana stabilă și confirmați că sistemele de transport, sortare și colectare pot gestiona producția reală.
Inspectați canalele de alimentare și de descărcare, echipamentele de sortare și componentele de colectare a prafului pentru blocaje sau acumulare de material.
Dacă camera de măcinare rămâne relativ curată, dar după descărcare apar bulgări, investigați condițiile de transport, cernere, colectare și manipulare a materialelor în aval, mai degrabă decât să presupuneți că problema provine numai din interiorul camerei de măcinare.
Pasul 5: Inspectați starea discului de șlefuit și verificați rezultatele

Verificați uzura discului de șlefuit, uniformitatea suprafeței de lucru și orice modificare a spațiului discului. După fiecare ajustare, comparați rezultatele operaționale în condiții consistente ori de câte ori este posibil.
Concentrați-vă pe următorii indicatori:
-
Temperatura pulberii la puncte de prelevare consistente
-
Locații de lipire și depozitare a materialelor
-
Distribuția dimensiunii particulelor și proporția de particule supradimensionate
-
Producția reală în timpul producției continue
-
Descărcarea pulberii și stabilitatea transportului
O ajustare eficientă ar trebui să reducă lipirea sau aglomerarea, îndeplinind în același timp obiectivele de finețe și producție necesare. Testarea continuă a producției pe o perioadă adecvată este, de asemenea, necesară pentru a confirma că îmbunătățirea poate fi menținută.
Ghid de depanare a aglomerației de pulbere color Masterbatch: Unde apare problema?
Aceste observații sunt mai degrabă indicii de depanare decât diagnostice definitive. Mai mulți factori pot contribui la aceeași problemă, așa că este necesară testarea direcționată pentru a identifica cauzele reale.
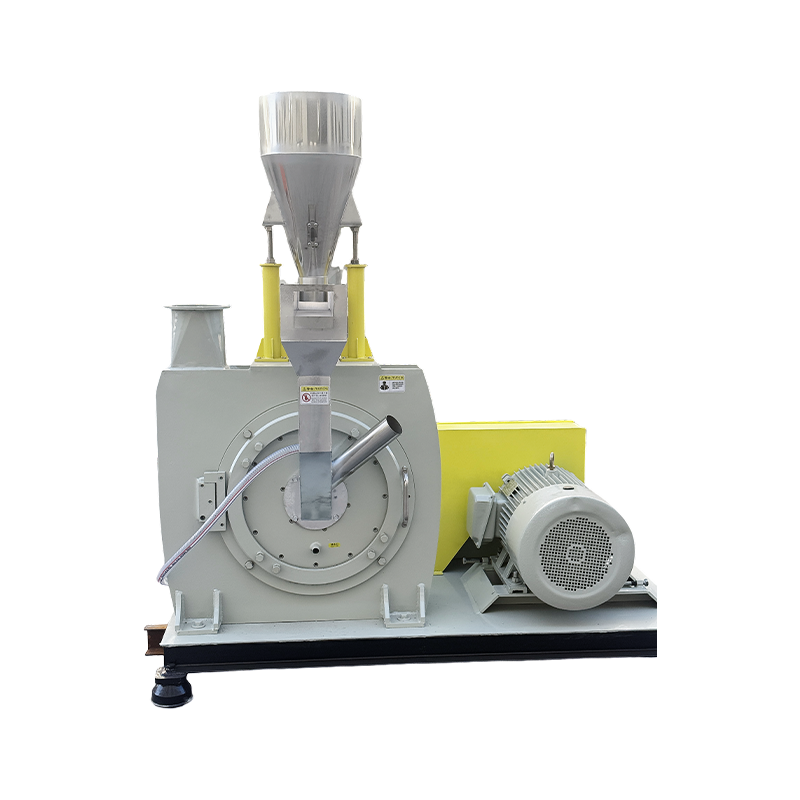
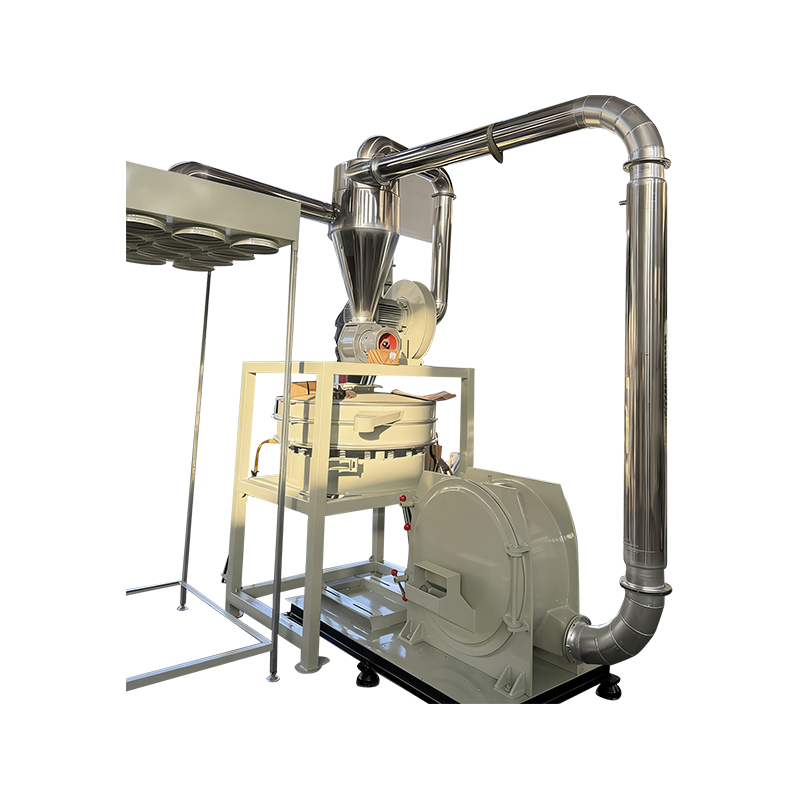
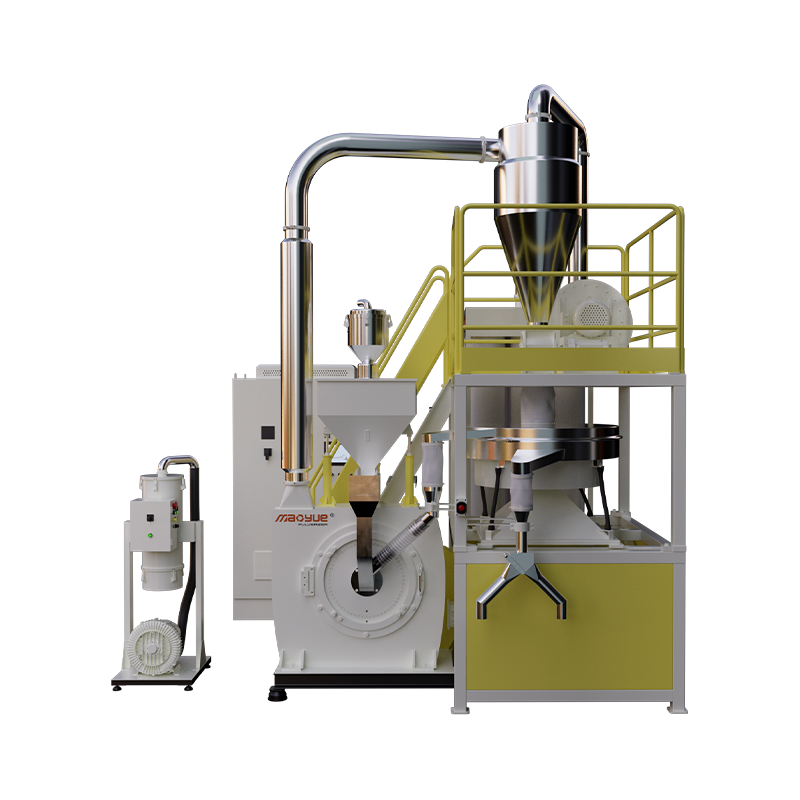
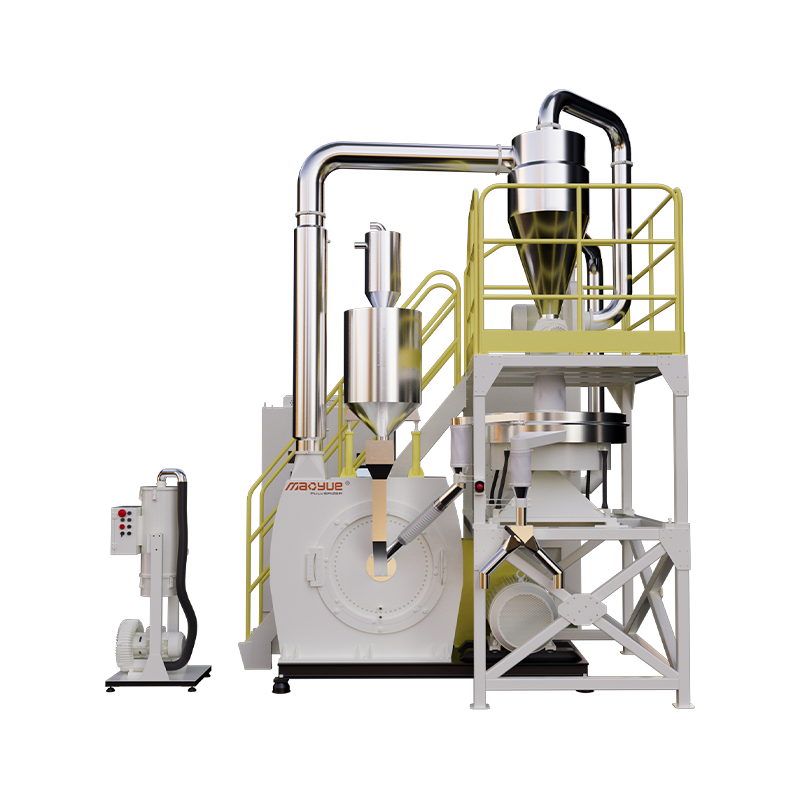
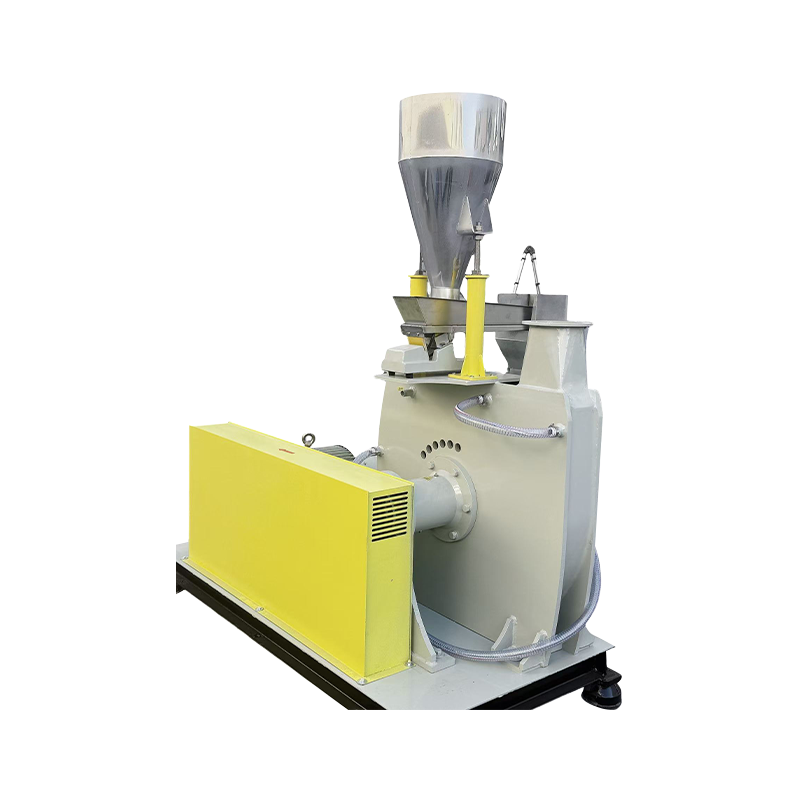
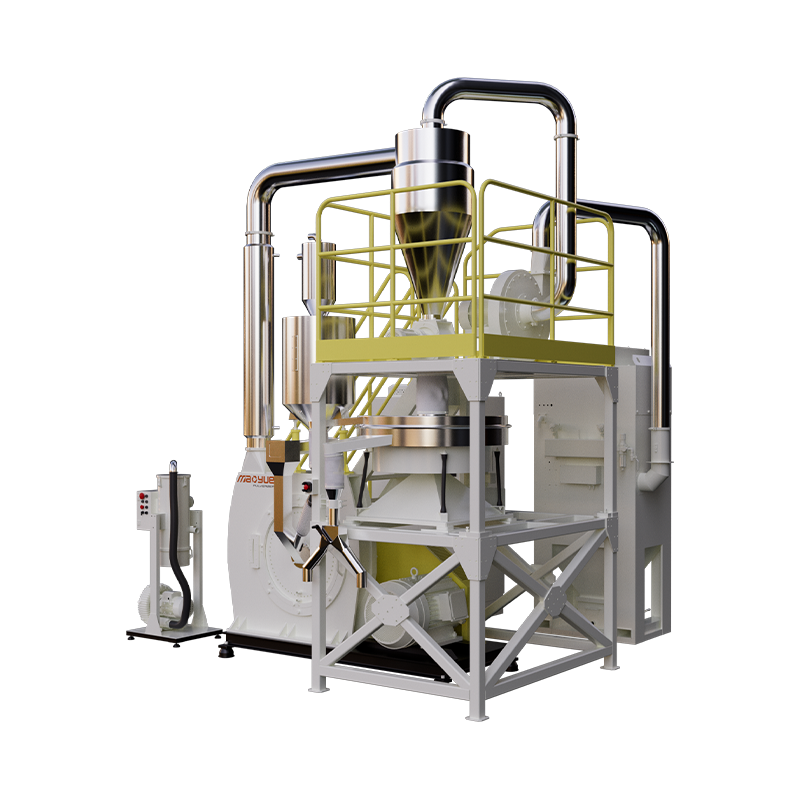
Cum pot ajuta pulverizatoarele Mao Yue la abordarea aglomerării de pulbere Masterbatch de culoare?
Aglomerarea de pulbere de masterbatch de culoare poate rezulta din diferențele dintre purtătorii polimeri, formulări și condițiile de producție. Prin testarea efectivă a materialelor, potrivirea configurației echipamentelor și fabricarea internă a componentelor cheie de lucru, Mao Yue ajută clienții să evalueze adecvarea mașinii înainte de a cumpăra și să ia decizii mai informate de selecție a echipamentelor.

Testarea reală a materialelor pentru o selecție mai informată a echipamentelor
Formulări diferite de masterbatch de culoare pot prezenta diferite creșteri de temperatură, tendințe de lipire și caracteristici de pulbere în timpul pulverizării. Specificațiile mașinii singure nu pot prezice cu exactitate performanța reală a producției.
Mao Yue sprijină testele de materiale folosind materialele de masterbatch de culoare reale ale clienților. Pe baza cerințelor de finețe și de ieșire țintă, testele evaluează starea pulberii, puterea, schimbările de temperatură și lipirea observabilă în condițiile de testare convenite.
Aceste teste îi ajută pe clienți să evalueze adecvarea mașinii pentru materialele lor specifice înainte de a cumpăra și oferă o bază mai practică pentru selecția echipamentului decât bazarea doar pe specificațiile generale.
Potriviți configurațiile echipamentelor și proceselor la cerințele de producție
Selectarea echipamentului necesită mai mult decât luarea în considerare a fineței și a randamentului țintei. Proprietățile materialelor, condițiile de alimentare, cerințele de răcire și sistemele de colectare din aval trebuie de asemenea evaluate.
Pe baza rezultatelor testelor materialelor și a cerințelor de producție, Mao Yue evaluează configurațiile adecvate ale discurilor de șlefuit, metodele de alimentare, soluțiile de răcire și sistemele de colectare a materialelor. În funcție de aplicație, poate fi luată în considerare răcirea cu aer sau răcirea combinată cu aer și apă, evaluând adecvarea față de performanța reală de funcționare.
Această abordare bazată pe materiale și proces îi ajută pe clienți să înțeleagă modul în care diferitele configurații pot afecta calitatea pulberii, capacitatea de producție și stabilitatea operațională înainte de cumpărare, reducând incertitudinea selectării echipamentelor bazate exclusiv pe capacitatea teoretică sau configurațiile standard.
Producția internă a discurilor de șlefuit și a componentelor cheie

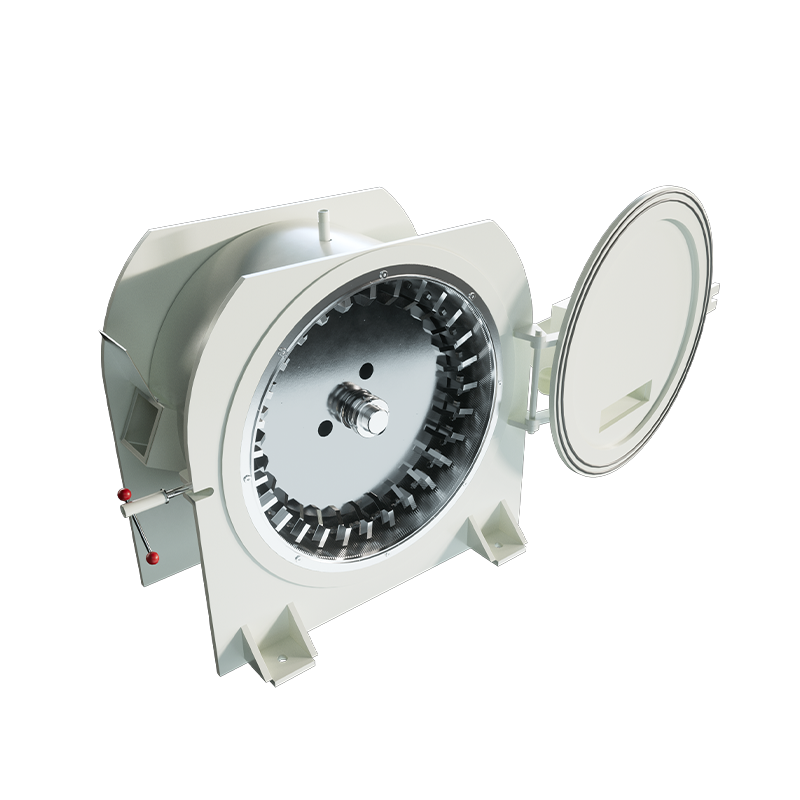
Discurile și lamele de șlefuit sunt componente critice de lucru ale pulverizatoarelor din plastic de tip disc. Geometria lor de lucru, starea suprafeței și uzura pot afecta performanța de șlefuire, randamentul și distribuția dimensiunii particulelor.
Mao Yue își produce propriile discuri și lame de șlefuit, menținând controlul asupra designului componentelor cheie, proceselor de fabricație și inspecției. Acest lucru ajută la gestionarea consistenței producției și face ca starea discului de șlefuit să fie un factor important de examinat atunci când performanța producției se schimbă.
Când apar variații de dimensiunea particulelor, fluctuații de producție sau lipire crescută, proprietățile materialului, parametrii de funcționare și starea componentelor cheie pot fi evaluate împreună pentru a determina dacă uzura discului de șlefuire sau modificările stării de lucru sunt factori care contribuie, mai degrabă decât să atribuie automat toate problemele de aglomerare mașinii sau temperaturii.
Pentru clienții care necesită producție continuă pe termen lung, acest control asupra producției și inspecției componentelor cheie oferă o bază mai fiabilă pentru întreținerea echipamentelor, evaluarea condițiilor de producție și ajustările ulterioare ale procesului.
Obțineți o soluție de pulverizare Color Masterbatch pentru materialul dvs
Aglomerarea de pulbere de masterbatch de culoare poate implica mai mulți factori, inclusiv proprietățile materialului, condițiile de măcinare și configurația echipamentului. O soluție adecvată ar trebui să se bazeze pe materialele reale și pe cerințele de producție.
Contactați Mao Yue cu tipul dumneavoastră de masterbatch de culoare, dimensiunea alimentului, finețea țintă, rezultatul așteptat și problemele actuale de aglomerare pentru a aranja o încercare reală a materialului. În condițiile de testare convenite, Mao Yue poate evalua finețea pulberii, randamentul, schimbările de temperatură și lipirea observabilă pentru a sprijini selecția echipamentului și potrivirea configurației.