

 中文简体
Pulberea de rotoformare PE poate deveni prea fierbinte în timpul pulverizării atunci când căldura generată în timpul procesului depășește capacitatea reală de disipare a căldurii a sistemului. Frecarea mecanică, impactul, forfecarea, condițiile de alimentare, golul de pulverizare, dimensiunea particulelor țintă și timpul de funcționare continuă pot afecta creșterea temperaturii.
Cheia nu este pur și simplu adăugarea mai multor echipamente de răcire, ci menținerea unui echilibru stabil între generarea de căldură, disiparea căldurii, calitatea pulberii și producția continuă.
Ce face ca pulberea PE să devină prea fierbinte în timpul pulverizării?
Frecare mecanică și impact
În timpul pulverizării, materialul PE este supus continuu la impact, forfecare și măcinare. O parte din energia mecanică este transformată în căldură.
Dacă procesul de pulverizare necesită o acțiune mecanică excesivă, se poate genera mai multă căldură, determinând creșterea temperaturii pulberii.
Dimensiunea țintă mai fină a particulelor
Un mai fin dimensiunea particulelor țintă de obicei necesită o pulverizare mai intensă, ceea ce poate crește sarcina mecanică și generarea de căldură.
Prin urmare, dimensiunea particulelor țintă și controlul temperaturii trebuie să fie considerate împreună, mai degrabă decât tratate ca factori complet separați.
Hrănire instabilă
Alimentarea instabilă poate provoca fluctuații ale încărcăturii de material din interiorul camerei de pulverizare.
Hrănirea excesivă poate crește sarcina mecanică și generarea de căldură, în timp ce alimentarea insuficientă sau instabilă poate face procesul de pulverizare mai puțin stabil.
Gap de pulverizare necorespunzător
Spațiul de pulverizare trebuie să fie potrivit cu materialul PE, dimensiunea de alimentare, dimensiunea particulelor țintă și capacitatea necesară.
Un spațiu de pulverizare mai mic nu este întotdeauna mai bun. Un spațiu excesiv de mic poate crește sarcina mecanică, frecarea și creșterea temperaturii.
Acumularea de căldură în timpul funcționării continue
Pulverizatorul PE poate funcționa la o temperatură normală când începe producția, dar temperatura poate crește treptat în timpul funcționării continue.
Acest lucru se poate întâmpla atunci când rata de acumulare a căldurii depășește capacitatea reală de disipare a căldurii. Prin urmare, performanța temperaturii ar trebui evaluată în condiții reale de producție continuă.
Ce probleme poate cauza temperatura excesivă a pulberii PE?
Temperatura excesivă poate afecta stabilitatea procesului de pulverizare PE și poate afecta în continuare starea finală a pulberii.
Pudra PE se poate înmuia sau lipi
Temperatura excesivă poate face ca materialul PE să se înmoaie, crescând riscul ca materialul să se lipească de camera de pulverizare sau de componentele interne.
Acest lucru poate cauza acumularea de material și poate face pulverizarea continuă mai dificilă.
Temperatura ridicată poate crește aglomerația de pulbere

Când pulberea PE devine prea fierbinte, particulele fine pot începe să formeze aglomerate.
Aglomerarea poate afecta curgerea pulberii, eficiența screeningului și colectarea pulberii.
Calitatea pulberii Variatie
Când fluctuațiile de temperatură sunt însoțite de înmuiere, lipire sau aglomerare, dimensiunea particulelor și comportamentul de curgere al pulberii se pot modifica.
Prin urmare, controlul temperaturii afectează nu numai funcționarea echipamentului, ci și calitatea finală a pulberii.
Cum poate fi controlată temperatura de pulverizare PE?
Controlul temperaturii de pulverizare PE nu ar trebui să se bazeze numai pe sistemul de răcire. Generarea de căldură inutilă ar trebui redusă, urmată de îmbunătățirea capacității efective de disipare a căldurii a sistemului.
Controlați condițiile de hrănire

Condițiile de alimentare trebuie controlate în funcție de caracteristicile materialului PE, dimensiunea de alimentare, dimensiunea particulelor țintă și capacitatea necesară pentru a reduce fluctuațiile încărcăturii de material din interiorul camerei de pulverizare.
Potriviți golul de pulverizare cu pulberea țintă

Spațiul de pulverizare corespunzător trebuie determinat în funcție de specificațiile materialelor reale și ale pulberii țintă.
Scopul este de a atinge dimensiunea necesară a particulelor evitând în același timp aportul inutil de energie mecanică.
Selectați o metodă de răcire adecvată

Răcirea cu aer poate elimina în mod continuu căldura generată în timpul procesului de pulverizare.
Când generarea de căldură este relativ ridicată sau temperatura continuă să crească în timpul funcționării continue, se poate adăuga răcire cu apă pentru a crește capacitatea totală de disipare a căldurii.
Prin urmare, metoda de răcire ar trebui selectată în funcție de condițiile reale de producție, mai degrabă decât de utilizarea aceleiași configurații pentru fiecare proiect PE.
De ce numai capacitatea de răcire nu este suficientă?
Temperatura de pulverizare a PE depinde în esență de echilibrul dintre generarea și disiparea căldurii.
Procesul complet ar trebui considerat ca un întreg:
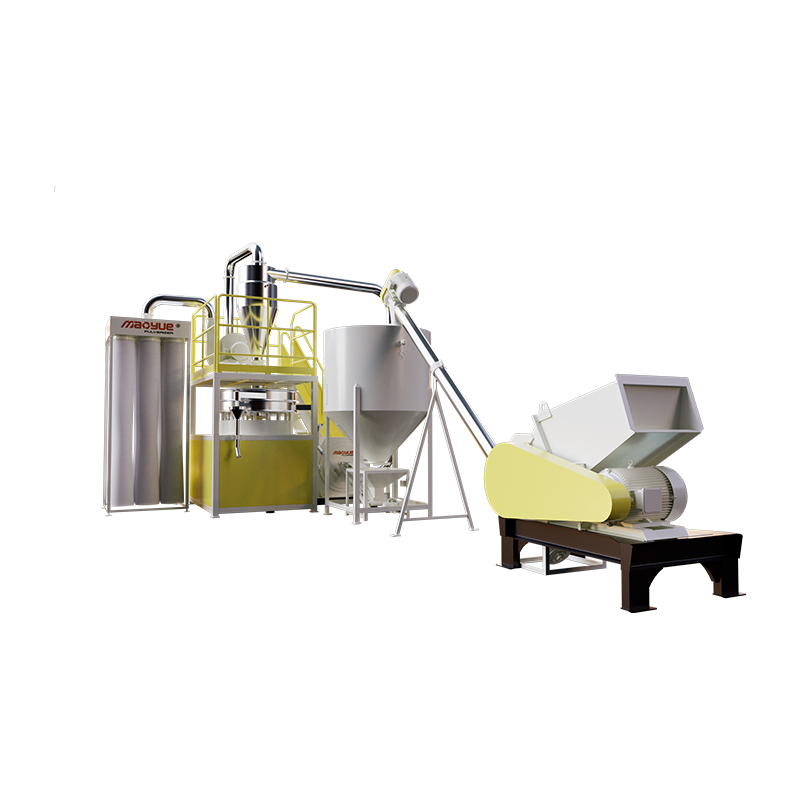
Hrănire → Îndepărtarea fierului → Pulverizare → Răcire → Cerere → Colectare
Hrănirea afectează sarcina de pulverizare; condițiile de pulverizare afectează generarea de căldură; răcirea afectează disiparea căldurii; în timp ce screening-ul și colectarea afectează starea finală a pulberii.
Prin urmare, dacă se generează deja căldură excesivă în timpul pulverizării, simpla adăugare a unui sistem de răcire mai mare poate să nu rezolve cauza principală.
Cum controlează Mao Yue temperatura de pulverizare a PE?
Pentru aplicații cu pulbere de rotoformare PE, Mao Yue nu rezolvă problemele de temperatură prin simpla adăugare de echipamente de răcire.
În schimb, Mao Yue evaluează materialul real, condițiile de pulverizare, componentele de bază, capacitatea de răcire și performanța producției continue ca un sistem complet.
Abordarea de control al temperaturii de pulverizare PE a lui Mao Yue include:
Testarea reală a materialelor → Potrivirea condițiilor de pulverizare → Componente stabile ale miezului → Potrivirea capacității de răcire → Verificarea continuă a producției

Testarea efectivă a materialelor
Înainte de a determina echipamentul și soluția de proces, Mao Yue poate testa materialul real al clientului în condițiile de producție necesare.
Testarea poate include:
Scopul testării nu este doar acela de a confirma dacă „PE poate fi pulverizat”.
Este pentru a verifica dacă echipamentul poate realiza combinația necesară de:
Dimensiunea particulelor țintă Capacitate necesară Temperatură stabilă Funcționare continuă
Acesta este motivul pentru care Mao Yue efectuează testarea efectivă a materialelor înainte de a determina soluția echipamentului.
Potrivirea condiției de pulverizare
Mao Yue nu determină parametrii de pulverizare pur și simplu pe baza denumirii materialului „PE”.
Peleții din PE, PE reciclat, tăierea marginilor peliculei, resturile de producție și diferitele grade de PE rotomolding se pot comporta diferit în timpul alimentării și pulverizării.
Prin urmare, condițiile de pulverizare trebuie să fie potrivite în funcție de materialul real, dimensiunea de alimentare, dimensiunea particulelor țintă, capacitatea necesară și condițiile de operare.
Scopul nu este pur și simplu de a produce pulbere mai fină, ci de a atinge specificațiile necesare pentru pulbere, reducând în același timp acțiunile mecanice inutile și creșterea temperaturii.
Componente de pulverizare a miezului stabil
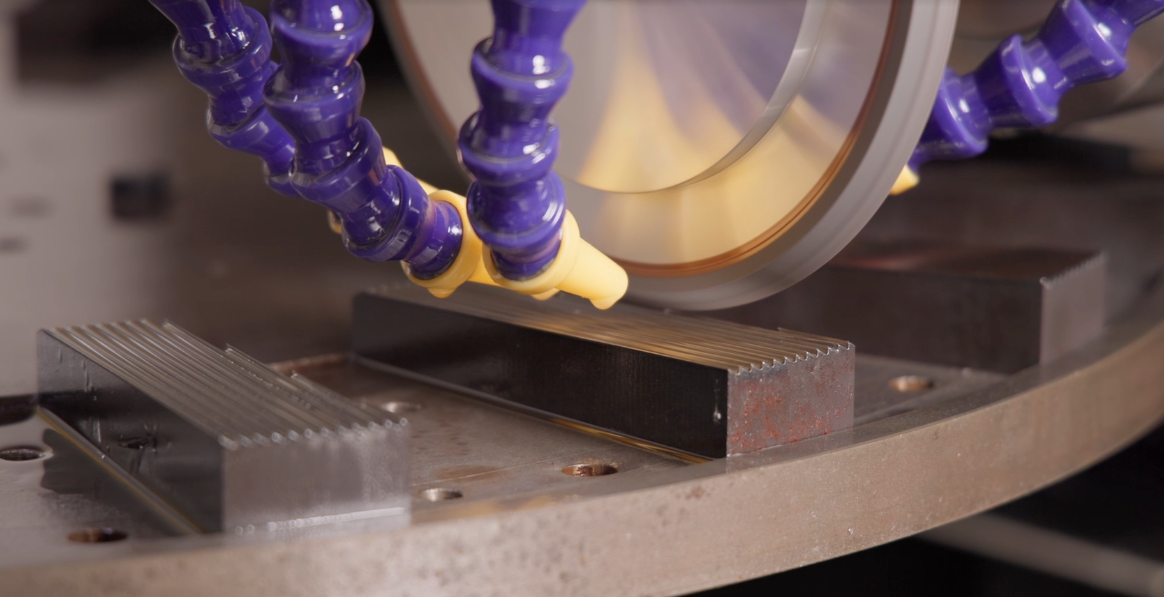
Mao Yue își produce propriile componente de pulverizare de bază, inclusiv discuri și lame de pulverizare.
De la prelucrare și șlefuire până la inspecție, aceste componente de bază sunt supuse controlului intern al calității pentru a menține condiții stabile de funcționare.
Pentru pulverizarea PE, stabilitatea componentelor de bază afectează nu numai durata de viață, ci și stabilitatea golului de pulverizare, acțiunea mecanică și performanța de funcționare pe termen lung.
Componentele de bază stabile ajută la menținerea condițiilor de pulverizare consistente, ceea ce face ca sarcina mecanică și creșterea temperaturii să fie mai ușor de controlat.
Potriviți capacitatea de răcire cu generarea reală de căldură
Odată ce condițiile de pulverizare sunt determinate, capacitatea de răcire trebuie să se potrivească cu căldura reală generată în timpul producției.
În funcție de condițiile de producție ale diferitelor proiecte PE, Mao Yue poate evalua:
Răcire cu aer
Răcirea cu aer elimină în mod continuu căldura generată în timpul pulverizării și este potrivită pentru condiții de producție în care creșterea temperaturii este relativ controlabilă.
Răcire cu aer cu apă
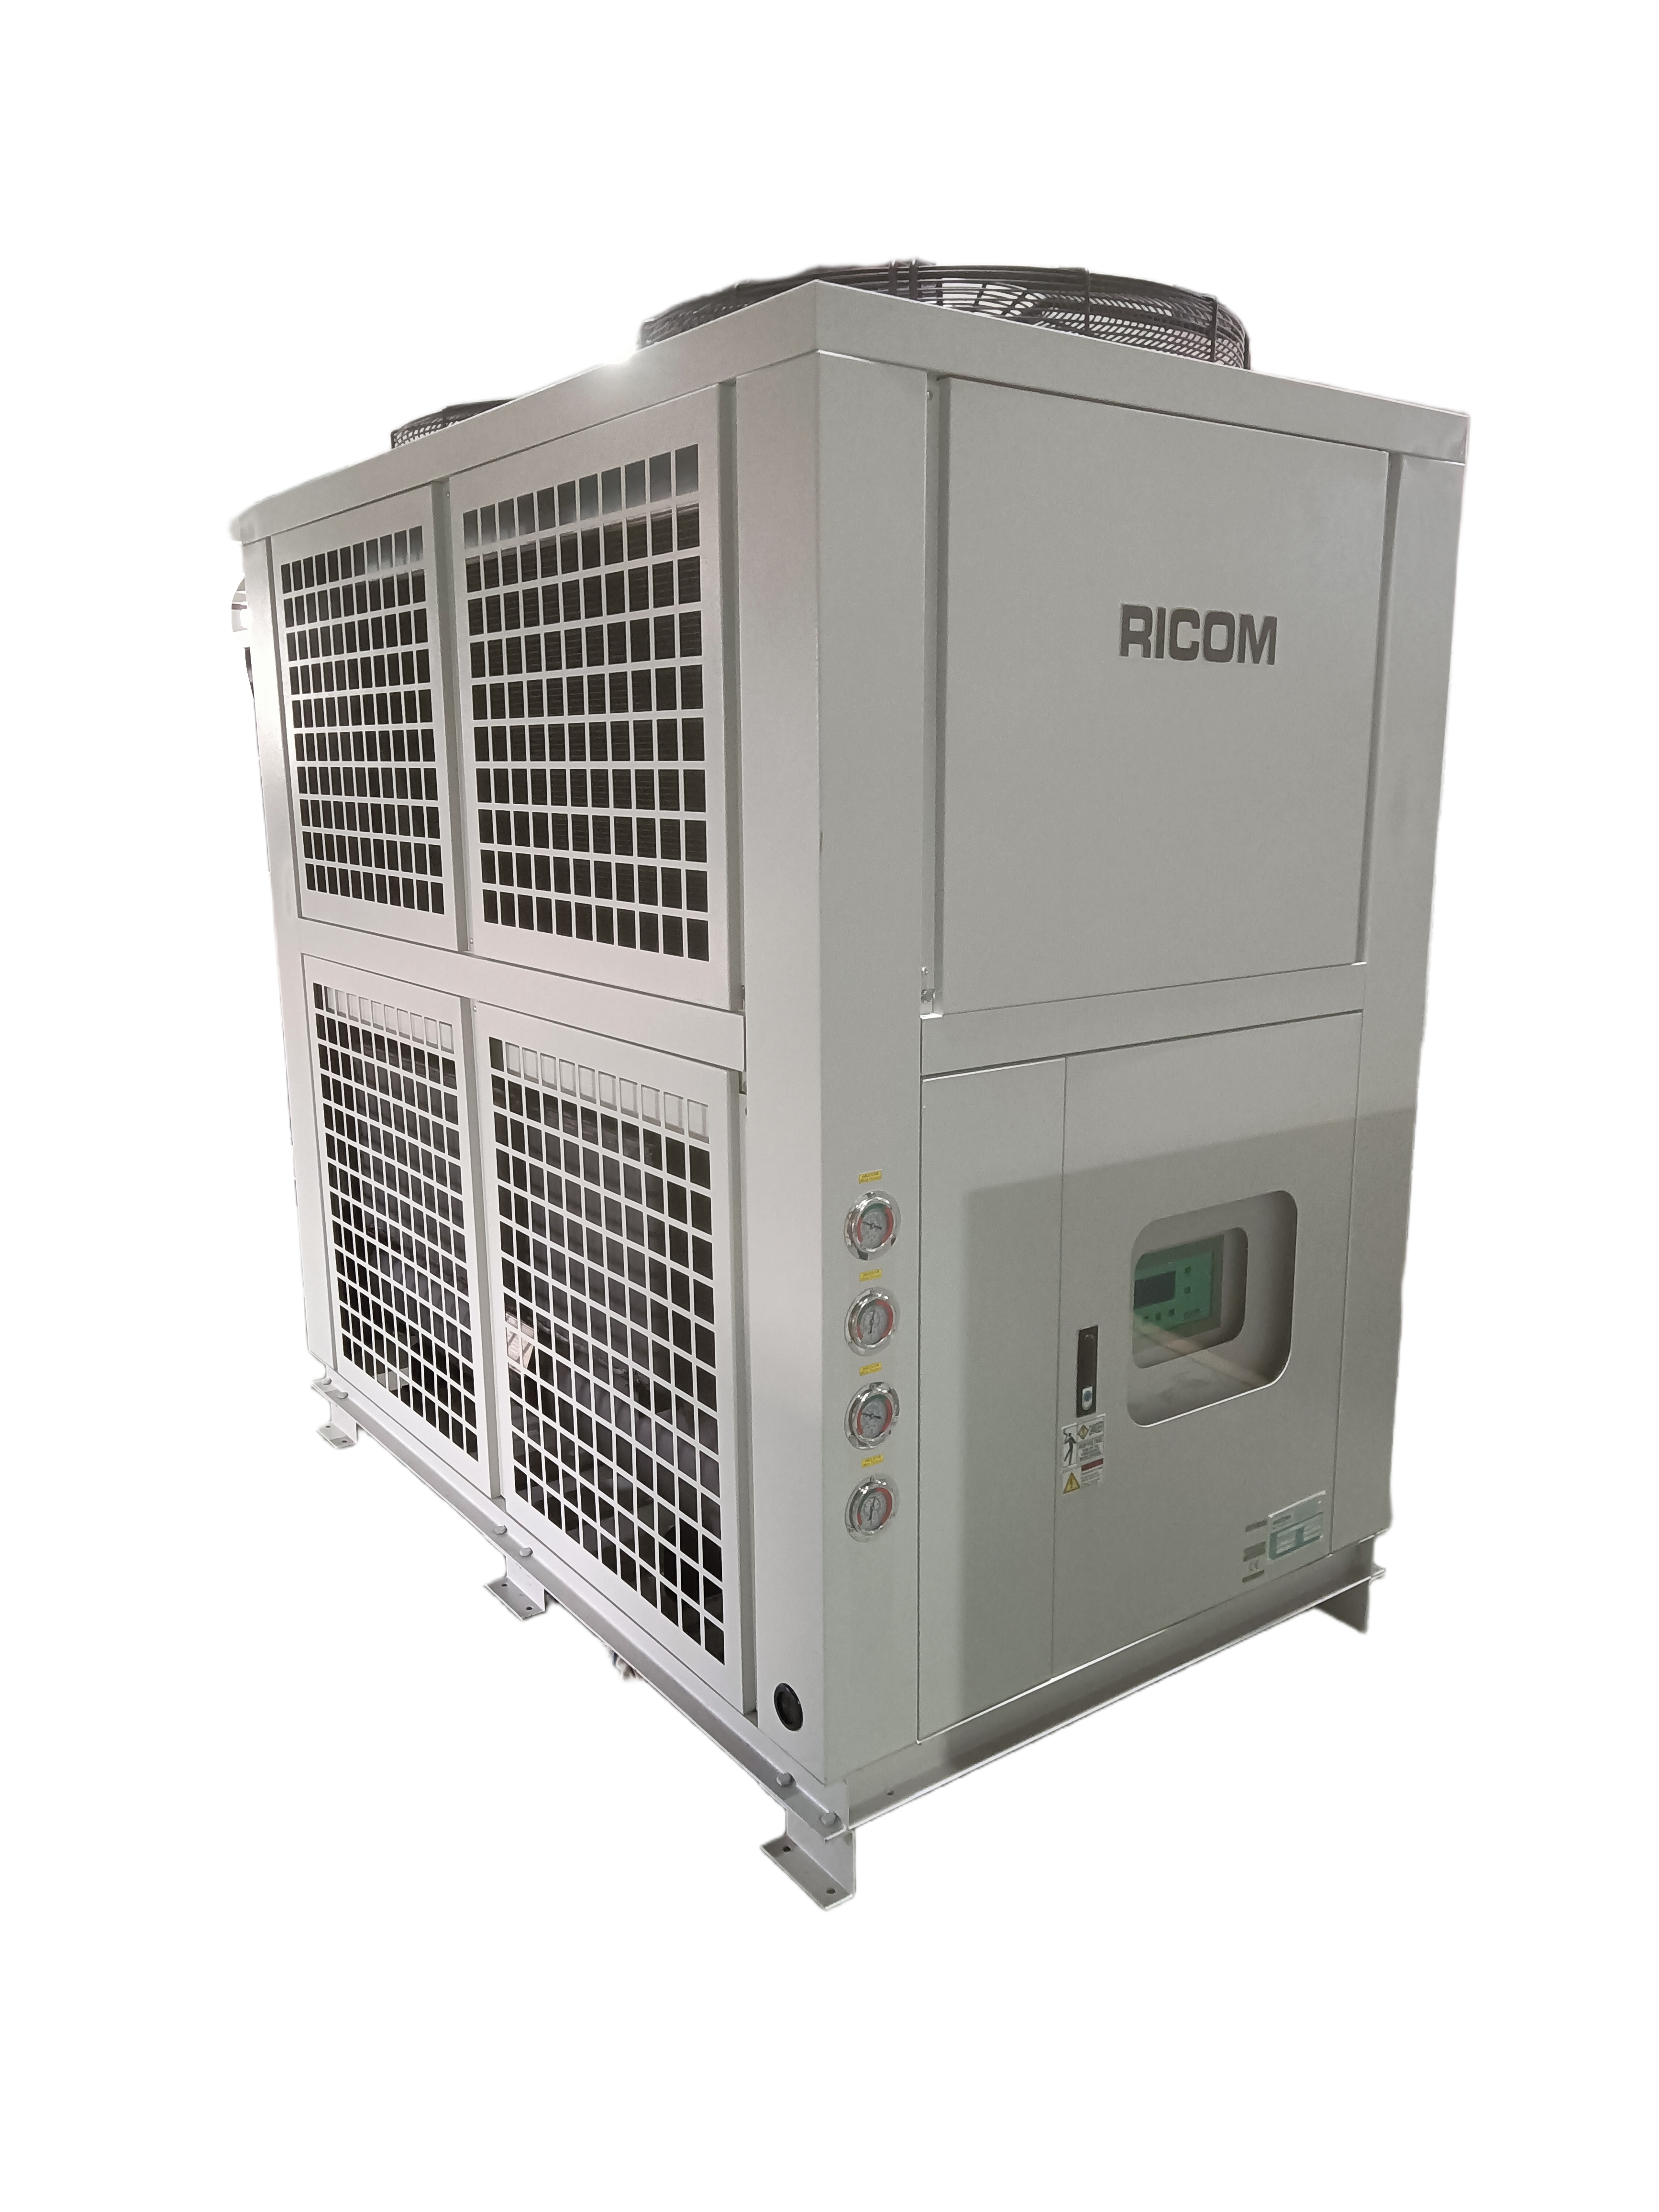
Când generarea de căldură este relativ ridicată sau temperatura continuă să crească în timpul funcționării continue, se poate adăuga răcire cu apă pentru a crește capacitatea totală de disipare a căldurii.
Prin urmare, răcirea cu aer cu apă nu este o configurație fixă pentru fiecare proiect de pulverizare PE.
Mao Yue evaluează rezultatele reale ale testului materialului, dimensiunea țintă a particulei, capacitatea necesară, timpul de funcționare și performanța de creștere a temperaturii pentru a determina o metodă de răcire mai potrivită.
Verificarea continuă a producției
Un pulverizator PE care funcționează la o temperatură normală atunci când începe producția nu înseamnă neapărat că temperatura va rămâne stabilă în timpul funcționării continue pe termen lung.
Pe măsură ce timpul de funcționare crește, dacă rata de generare a căldurii rămâne mai mare decât capacitatea de disipare a căldurii, căldura se poate acumula treptat, determinând în cele din urmă temperatura pulberii să crească, să se înmoaie, să se lipească sau să se aglomereze.
Prin urmare, controlul temperaturii nu trebuie evaluat doar pe baza performanței pe termen scurt după pornire.
Mao Yue acordă atenție următorilor factori în timpul producției continue reale:
-
Se modifică temperatura pulberii
-
Tendința de creștere a temperaturii în timpul funcționării continue
-
Stabilitatea hranei
-
Sarcina de pulverizare
-
Dimensiunea particulelor de pulbere
-
Fluibilitatea pulberii
-
Lipire sau aglomerare
-
Performanță de răcire
Aceste rezultate de producție ajută la determinarea dacă condițiile de pulverizare și soluția de răcire sunt potrivite.
Abordarea de control al temperaturii de pulverizare PE a lui Mao Yue
Pentru pulberea de rotoformare PE, controlul temperaturii nu depinde de o singură componentă sau de o singură metodă de răcire.
Mao Yue evaluează starea completă de producție prin:
Testarea efectivă a materialelor
↓
Potrivirea condiției de pulverizare
↓
Componente de bază stabile
↓
Potrivirea capacității de răcire
↓
Verificarea continuă a producției
Scopul final este menținerea unei temperaturi stabile și a producției continue, îndeplinind în același timp cerințele privind dimensiunea particulelor țintă, capacitatea și calitatea pulberii.
Aceasta este, de asemenea, o parte esențială a evaluării echipamentelor și proceselor lui Mao Yue pentru proiectele de rotomolding PE pulbere.
Cum se identifică cauza supraîncălzirii pulverizatorului PE?
Temperatura excesivă în timpul pulverizării PE poate apărea sub diferite forme în timpul producției.
Această abordare este mai utilă decât simpla întrebare dacă pulverizatorul are un sistem de răcire.
Întrebări frecvente
De ce se încălzește pulberea PE în timpul pulverizării?
PE este un material termoplastic. În timpul pulverizării de mare viteză, materialul este supus la impact, forfecare și măcinare, iar energia mecanică este transformată în căldură.
De ce se lipește pulberea PE de camera de pulverizare?
Când pulberea PE devine prea fierbinte, o parte din material se poate înmuia, crescând riscul de a se lipi de interiorul camerei de pulverizare.
Dacă hrănirea este instabilă, sarcina de pulverizare este mare sau mașina funcționează continuu pentru o perioadă lungă de timp, căldura se poate acumula în continuare.
Răcirea cu aer este suficientă pentru pulverizarea PE?
Dacă doar răcirea cu aer este suficientă, depinde de materialul PE real, dimensiunea particulelor țintă, capacitatea necesară și timpul de funcționare continuă.
Pentru condiții de producție cu o creștere relativ controlabilă a temperaturii, răcirea cu aer poate elimina în mod continuu căldura generată în timpul pulverizării.
Dacă generarea de căldură este relativ ridicată sau este necesar un control mai strict al temperaturii în timpul funcționării continue, se poate adăuga răcire cu apă pentru a îmbunătăți disiparea generală a căldurii.
Prin urmare, dacă este necesară răcirea cu apă nu poate fi determinat doar din faptul că materialul este PE.
Poate Mao Yue să testeze materialul PE înainte de selectarea echipamentului?
Da. Mao Yue poate testa materialul PE real al clientului pe baza dimensiunii de alimentare, a dimensiunii particulelor țintă, a capacității necesare și a condițiilor de operare pentru a evalua condițiile de pulverizare, performanța temperaturii și soluția de răcire.
Aveți nevoie de ajutor pentru a controla temperatura de pulverizare a PE?
Dacă pulberea dvs. de rotomolding PE se confruntă cu oricare dintre următoarele probleme:
-
Temperatura pulberii crește prea repede în timpul pulverizării
-
Pulberea PE se lipeste de camera de pulverizare
-
Aglomerare de pulbere
-
Fluxitate instabilă a pulberii
-
Variație de calitate a pulberii
-
Eficiență redusă de screening
-
Dificultate în menținerea producției continue
Nu selectați un sistem de răcire bazat doar pe specificațiile echipamentului.
Trimiteți lui Maoyue materialul PE și cerințele de producție.
Putem evalua soluția de pulverizare și răcire PE în funcție de materialul dvs., dimensiunea particulelor țintă, capacitatea necesară, timpul de funcționare și cerințele de control al temperaturii.
Trimiteți informațiile dvs. despre materialele PE
Material: PE / HDPE / LDPE / LLDPE
Dimensiunea furajului: _______
Dimensiunea particulelor țintă: _______
Capacitate: _______ kg/h
Timp de funcționare zilnic: _______ h/zi
Aplicație finală: Rotomolding / Altele
Problemă curentă: Temperatură excesivă / Lipire / Aglomerare / Altele
Trimiteți informațiile despre materialul PE către Mao Yue pentru a obține o soluție de pulverizare și răcire potrivită condițiilor dvs. de producție.