

 中文简体
Pulberea de rotoformare PE poate conține încă prea multe particule grosiere chiar și atunci când dimensiunea medie a particulelor țintă este atinsă. Dimensiunea medie a particulelor reflectă starea generală a pulberii, în timp ce fracția grosieră reprezintă proporția de particule supradimensionate care se încadrează în afara intervalului de dimensiune țintă a particulei.
Prin urmare, adevărata întrebare nu este doar dacă pulberea PE este suficient de fină, ci:
De unde provin aceste particule supradimensionate și cum poate fi controlată fracția grosieră?
Ce sunt particulele grosiere în pulberea de rotomolding PE?
În pulberea de rotoformare PE, particulele grosiere se referă, în general, la particule supradimensionate care se încadrează în afara intervalului de dimensiune țintă a particulei.
De exemplu, dacă o aplicație specifică de rotoformare PE are un interval țintă de 20-40 mesh, particulele semnificativ mai mari decât acest interval pot fi considerate parte a fracțiunii grosiere.
Fracția grosieră nu este aceeași cu dimensiunea medie a particulelor. Un lot de pulbere poate avea o dimensiune medie de particule care îndeplinește ținta, conținând în același timp o proporție relativ mare de particule supradimensionate.
Prin urmare, controlul producției trebuie să ia în considerare ambele:
Fracție grosieră controlată cu dimensiunea particulelor țintă
Cum puteți determina dacă există prea multe particule grosiere în pulberea PE?
Inspecția vizuală poate identifica unele particule grosiere evidente, dar nu poate determina cu exactitate proporția de particule grosiere.
O abordare mai fiabilă este utilizarea aceleiași metode de eșantionare, screening sau analiză a dimensiunii particulelor în diferite loturi de producție.
În producția efectivă, următoarele date pot fi monitorizate:
-
Distribuția mărimii particulelor
-
Fracție grosieră
-
Debit
-
Temperatura pulberii
-
Decalaj de măcinare
-
Timpul de funcționare și starea componentelor de șlefuire
Scopul testării nu este numai de a determina fracția grosieră, ci, mai important, de a identifica sursa problemei:
Sunt aceste particule supradimensionate generate în timpul procesului de pulverizare sau rămân în pulberea finală din cauza eficienței insuficiente a screening-ului?
Această distincție determină ce etapă a procesului trebuie ajustată.
Particulele supradimensionate sunt generate în timpul pulverizării sau sunt lăsate în urmă de screening?
Acesta este unul dintre pașii importanți în diagnosticarea particulelor grosiere excesive.
Nu toate problemele cu particule grosiere au originea în camera de pulverizare.
În unele cazuri, pulverizatorul a produs deja o distribuție a dimensiunii particulelor care îndeplinește cerințele țintă, dar sistemul de screening nu reușește să îndepărteze efectiv particulele supradimensionate, permițându-le să intre în pulberea finală.
Prin urmare, aceste două situații trebuie să fie distinse.
Dacă în timpul pulverizării sunt generate particule supradimensionate:
Concentrați-vă pe verificare:
-
Decalaj de măcinare
-
Stare disc și lame
-
Stabilitatea hranei
-
Condiții de operare pulverizante
În acest caz, procesul de pulverizare ar trebui să fie principalul obiectiv pentru ajustare.
Dacă particulele supradimensionate rămân după pulverizare:
Concentrați-vă pe verificare:
-
Dimensiunea deschiderii ecranului
-
Eficiența screening-ului
-
Starea ecranului
-
Posibil blocaj
-
Curgerea pulberii prin sistemul de cernere
În acest caz, dacă problema reală vine de la sistemul de ecranare, ajustarea repetă a golului de măcinare poate să nu rezolve cauza principală.

De unde provin particulele grosiere din pulberea de rotomolding PE?
Odată ce sursa particulelor grosiere a fost identificată, condițiile de proces corespunzătoare pot fi verificate și ajustate.
Poate un spațiu de măcinare excesiv să crească particulele grosiere?

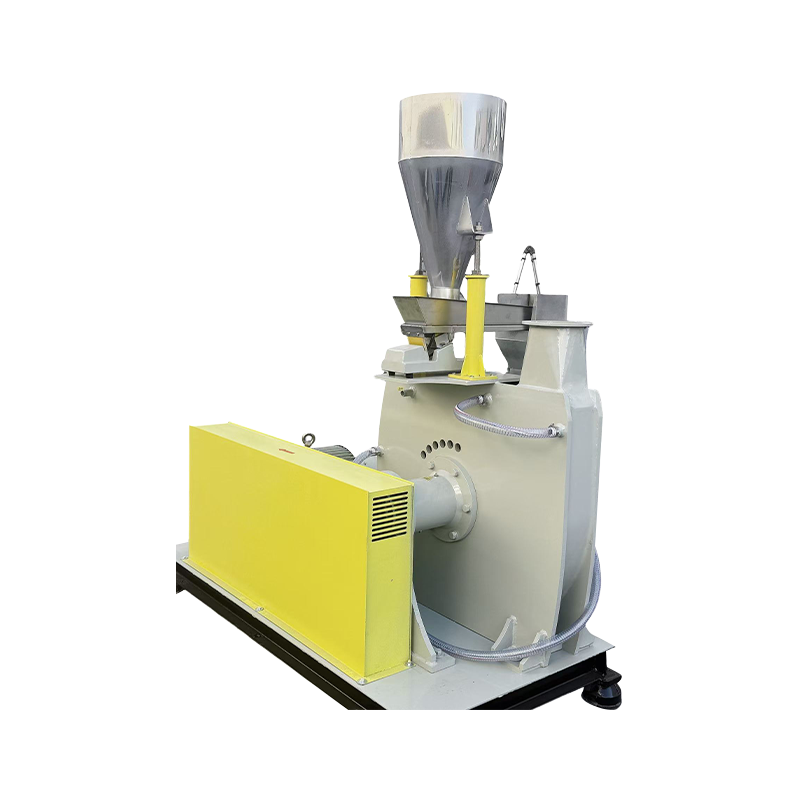
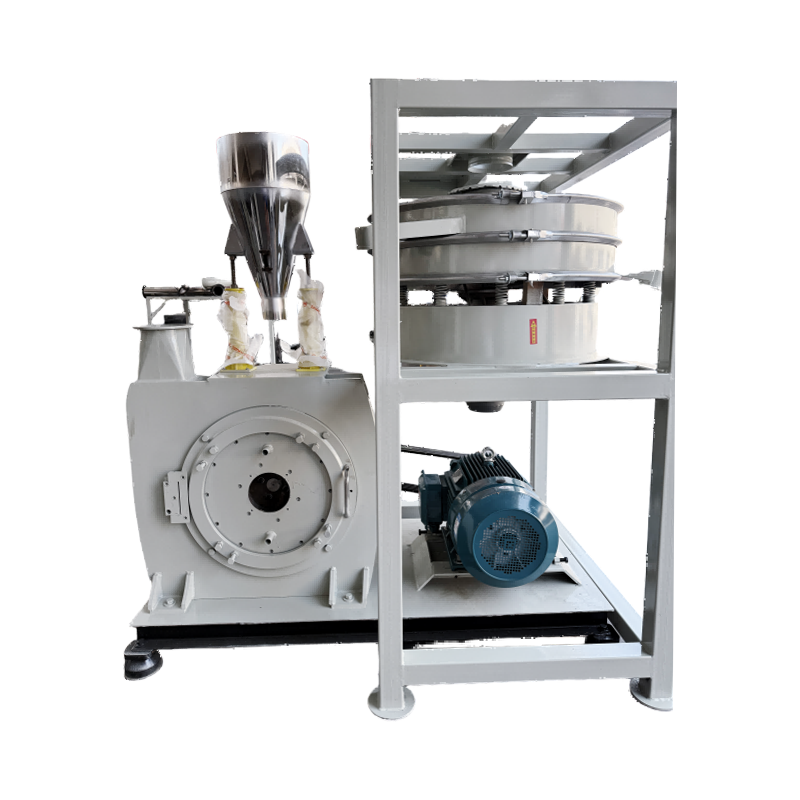
Într-un pulverizator de plastic de tip disc, materialul PE trece prin zona de măcinare dintre discul rotativ și discul staționar.
Dacă spațiul de măcinare este prea mare, un material poate părăsi zona de măcinare fără a primi suficientă acțiune de măcinare, ceea ce poate crește proporția de particule supradimensionate în pulberea finală.
Cu toate acestea, un spațiu de măcinare mai mic nu este întotdeauna mai bun.
Un spațiu excesiv de mic poate crește frecarea, creșterea temperaturii, consumul de energie și uzura discului.
Scopul este de a stabili un spațiu de măcinare stabil care să se potrivească cu materialul PE, condiția de alimentare, dimensiunea particulelor țintă și cerințele de debit.
Accentul nu trebuie să fie pe realizarea celui mai mic decalaj posibil, ci pe menținerea unor condiții de pulverizare adecvate și stabile pentru producția efectivă.
Poate uzura discului și a lamei să crească particulele supradimensionate?

Componentele de rectificat nu mențin exact aceeași geometrie de lucru pe toată durata de viață.
Pe măsură ce marginile de lucru se uzează treptat, condițiile reale de șlefuire se pot schimba. Chiar dacă mașina continuă să funcționeze normal, proporția de particule grosiere din pulberea finală poate crește treptat.
Prin urmare, uzura nu trebuie judecată doar în funcție de faptul dacă echipamentul poate încă funcționa.
Este mai util să compari:
-
Fracție grosieră
-
Distribuția mărimii particulelor
-
Debit
-
Consumul de energie
-
Temperatura pulberii
-
Decalaj de măcinare adjustments
Dacă aceste date arată modificări continue pe măsură ce timpul de funcționare crește, starea discurilor și a lamelor de șlefuit trebuie verificată.
Întrebarea cheie este dacă componentele de măcinare mai pot menține controlul necesar dimensiunii particulelor.
Dimensiunea particulelor de hrană și stabilitatea alimentării pot afecta fracția grosieră?

Materialele PE care intră în pulverizator pot avea diferite forme și dimensiuni ale particulelor, cum ar fi peleți, material reciclat, resturi de producție și material PE preprocesat.
Variațiile mari ale dimensiunii particulelor de alimentare pot modifica sarcina de măcinare.
Stabilitatea hranei este la fel de importantă. Dacă viteza de alimentare fluctuează continuu, încărcarea materialului din interiorul camerei de pulverizare se va modifica, de asemenea, ceea ce poate afecta debitul și distribuția dimensiunii particulelor.
Prin urmare, dimensiunea particulelor de alimentare și viteza de alimentare trebuie controlate împreună.
Alimentarea stabilă ajută pulverizatorul să mențină o sarcină de măcinare mai consistentă și o distribuție a dimensiunii particulelor.
Poate temperatura excesivă să afecteze fracția grosieră?

PE este relativ sensibil la temperatură în timpul pulverizării mecanice.
Dacă temperatura materialului devine prea mare, PE se poate înmuia, făcând procesul de pulverizare mai puțin stabil și pot afecta controlul dimensiunii particulelor.
Prin urmare, scopul sistemului de răcire nu este pur și simplu de a atinge temperatura scăzută posibilă, ci de a menține condiții de procesare adecvate și stabile.
În funcție de configurația materialului și a echipamentului, pot fi utilizate răcirea cu aer, răcirea cu apă sau o combinație a ambelor.
Scopul este de a menține condiții stabile de pulverizare și calitate constantă a pulberii.
Eficiența de screening insuficientă poate lăsa particule grosiere în pulberea finală?

Da. Acesta este un factor important de luat în considerare la diagnosticarea particulelor grosiere excesive.
Dacă procesul de pulverizare a produs deja o distribuție relativ adecvată a dimensiunii particulelor, dar sistemul de cernere nu reușește să îndepărteze efectiv particulele supradimensionate, particulele grosiere pot rămâne în pulberea finală de PE.
Prin urmare, sistemul de sortare ar trebui evaluat ca parte a procesului general de pulverizare, mai degrabă decât tratat ca o etapă complet separată.
Cum puteți reduce particulele grosiere din pulberea de rotomolding PE?
Modul eficient de a reduce particulele grosiere este de a nu modifica mai mulți parametri ai echipamentului în același timp.
Mai întâi, identificați sursa particulelor grosiere, apoi ajustați condițiile relevante ale procesului și verificați rezultatele prin datele de producție reale.
O abordare practică este:
Măsură
Utilizați o metodă de testare consecventă pentru a măsura fracția grosieră și distribuția dimensiunii particulelor.
Identificați Sursa
Determinați dacă particulele supradimensionate sunt generate în timpul pulverizării sau rămân după cernere.
Ajustați
Pe baza rezultatelor testelor, verificați condițiile relevante de pulverizare, alimentare, răcire sau cernere.
Verificați
Comparați fracția grosieră, distribuția dimensiunii particulelor, debitul și starea pulberii înainte și după ajustare.
O abordare bazată pe date este mai fiabilă decât evaluarea calității pulberii doar prin inspecție vizuală.
Cum să alegi un pulverizator PE pentru controlul particulelor grosiere?
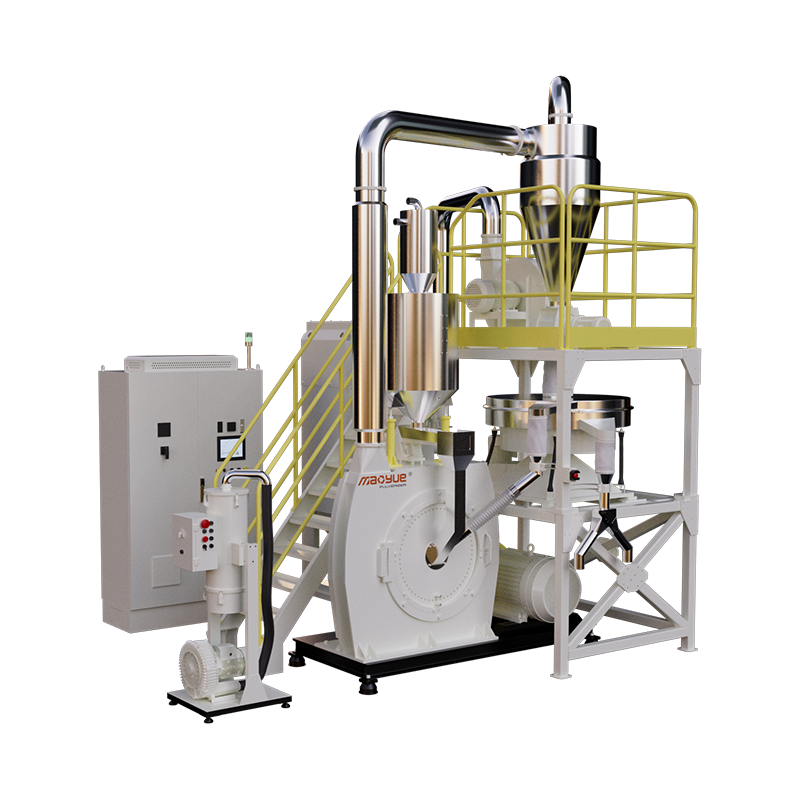
Atunci când alegeți un pulverizator de plastic PE, puterea motorului și debitul teoretic singure nu pot determina dacă mașina poate controla eficient particulele supradimensionate.
O evaluare mai practică ar trebui să se concentreze pe patru domenii.
Controlul măcinare
Verificați dacă distanța de măcinare poate fi ajustată în funcție de material și dimensiunea particulelor țintă și menținută constant în timpul producției.
Starea componentelor de măcinare
Evaluați materialul, precizia de prelucrare, tratamentul termic și starea de uzură a discurilor și a lamelor de șlefuit.
Stabilitatea procesului
Luați în considerare controlul alimentării, condițiile de răcire și monitorizarea parametrilor de funcționare.
Screening și colectare
Verificați dacă sistemul de screening poate separa eficient particulele supradimensionate și menține o colectare stabilă a pulberii.
Întrebarea importantă este:
Poate pulverizatorul PE să mențină intervalul de dimensiune țintă a particulelor și o fracție grosieră controlată în timpul producției continue?
Cum diagnosticează și rezolvă Mao Yue particulele grosiere excesive în pulberea de rotomolding PE?
Atunci când clienții se confruntă cu particule grosiere excesive în pulbere PE, soluția nu ar trebui să înceapă prin simpla creștere a puterii motorului sau modificarea unui singur parametru al echipamentului.
Etapa 1 este de a stabili relația dintre material, condițiile de pulverizare, distribuția dimensiunii particulelor și rezultatele screening-ului.
Pasul 1: Testați materialul PE real
Când este necesară testarea materialelor, Mao Yue poate folosi materialul PE real al clientului pentru testele de pulverizare.
Testul poate fi efectuat pe baza următoarelor informații:
-
Tipul de material PE
-
Dimensiunea curentă a particulelor de alimentare
-
Dimensiunea țintă a particulelor de pulbere
-
Debit necesar
-
Orele de funcționare zilnice
-
Problemă curentă cu particule grosiere
Acest lucru ajută la determinarea dacă problema este legată de starea materialului, condițiile de alimentare sau procesul de pulverizare.
Pasul 2: Stabiliți condiții adecvate de pulverizare
Condițiile de pulverizare ar trebui să fie potrivite cu materialul PE real, mai degrabă decât selectate pe baza puterii nominale a motorului echipamentului.
Evaluarea poate include:
-
Decalaj de măcinare
-
Condiția de hrănire
-
Condiții de răcire
-
Sarcina de măcinare
-
Dimensiunea particulelor țintă
Scopul este de a stabili condiții stabile de pulverizare care să atingă dimensiunea țintă a particulei, evitând în același timp frecarea inutilă, creșterea temperaturii și uzura componentelor.
Pasul 3: Verificați rezultatele screening-ului
Dacă materialul pulverizat are deja o distribuție a dimensiunii particulelor relativ adecvată, dar pulberea finală conține încă prea multe particule supradimensionate, procesul de cernere ar trebui examinat în continuare.
Acest lucru ajută la evitarea ajustării repetate a pulverizatorului atunci când problema reală vine de la sistemul de cernere.
Pasul 4: Verificați rezultatele cu datele de producție
După ce ajustările procesului sunt finalizate, rezultatele ar trebui verificate folosind datele de producție reale.
Următoarele date pot fi comparate:
-
Fracție grosieră
-
Distribuția mărimii particulelor
-
Debit
-
Temperatura pulberii
-
Stabilitate de operare
Aceasta creează o buclă completă de proces:
Material real → Condiții de pulverizare → Cerere → Date despre dimensiunea particulelor → Ajustare proces
În loc să alegeți un pulverizator pe baza numai fișei de specificații a echipamentului, este mai eficient să evaluați echipamentul și procesul în ansamblu în funcție de cerințele reale de pulbere.
Concluzie: Controlul particulelor grosiere este o problemă de control al procesului
Particulele grosiere excesive în pulberea de rotoformare PE nu sunt doar o chestiune că pulberea „nu este suficient de fină”.
Controlul eficient al particulelor grosiere necesită luarea în considerare atât a proceselor de pulverizare, cât și a proceselor de cernere, menținând în același timp un echilibru între dimensiunea particulelor țintă, fracția grosieră controlată și stabilitatea producției.
Un proces stabil de producție de pulbere de rotoformare PE ar trebui să obțină în cele din urmă:
Fracție grosieră controlată cu dimensiunea particulelor țintă Stable Production Consistent Powder Quality
Pulberea dumneavoastră de rotomolding PE conține prea multe particule grosiere?
Dacă pulberea dvs. de rotoformare PE conține prea multe particule supradimensionate, îi puteți furniza lui Maoyue informațiile despre producția dvs. reală.
Vă recomandăm să furnizați:
-
Tipul de material PE
-
Dimensiunea curentă a particulelor de alimentare
-
Dimensiunea țintă a particulelor de pulbere
-
Debit necesar
-
Model de pulverizator existent, dacă este disponibil
-
Datele de testare ale particulelor grosiere sau ale dimensiunii particulelor, dacă sunt disponibile
Dacă aveți deja date de testare a dimensiunii particulelor, le puteți trimite împreună cu informațiile de mai sus.
Dacă nu aveți date complete de testare, puteți pur și simplu să furnizați materialul PE, dimensiunea țintă a particulelor de pulbere și debitul necesar.
Mao Yue poate evalua procesul de pulverizare pe baza cerințelor dvs. reale de material și de producție și poate aranja testarea materialului atunci când este necesar.
Trimiteți-ne materialul dvs. PE, dimensiunea țintă a particulelor de pulbere și debitul necesar pentru a discuta soluția dvs. de pulverizare și testarea materialelor.