

 中文简体
Introducere: Dimensiunea stabilă a particulelor de pulbere începe cu un proces stabil de pulverizare
Pentru producția de rotomolding, pulberea PE nu este doar o chestiune de măcinare suficient de fin a materialului.
Dimensiunea particulelor și distribuția mărimii particulelor pulberii de rotoformare PE pot afecta alimentarea, transportul, distribuția pulberii în interiorul matriței, încălzirea, topirea și fuziunea.
Atunci când proporția de particule grosiere și fine variază între loturi, curgerea pulberii, alimentarea, distribuția mucegaiului și comportamentul de încălzire și topire pot fi de asemenea afectate.
Deci, de ce dimensiunea particulelor de pulbere de rotomolding PE este inconsecventă?
În cazuri, nu este cauzată de un singur factor.
Spațiul discului pulverizator, uzura discului și a lamei, stabilitatea alimentării, caracteristicile materiilor prime, temperatura de măcinare, cernuirea și condițiile de operare pot afecta dimensiunea finală a particulelor de pulbere.
Prin urmare, pentru procesoarele PE și producătorii de pulbere de rotoformare, întrebarea cheie nu este doar dacă un pulverizator poate produce pulbere fină, ci dacă procesul de pulverizare poate rămâne stabil și poate produce continuu pulbere PE în intervalul de dimensiune țintă a particulei.
Acesta este motivul pentru care proiectarea echipamentelor, controlul procesului și testarea reală a materialelor sunt importante.
Ce este dimensiunea particulelor de pulbere de rotomolding PE?
Dimensiunea particulelor se referă la dimensiunea particulelor individuale de pulbere produse după ce materialul PE este pulverizat.
Cu toate acestea, în producția reală, calitatea pulberii de PE nu poate fi evaluată pe baza unei singure valori a dimensiunii particulelor.
Distribuția dimensiunii particulelor trebuie, de asemenea, luată în considerare. Descrie proporția de particule cu dimensiuni diferite în pulbere.
De exemplu, un lot de pulbere poate avea o dimensiune medie a particulelor care îndeplinește ținta, conținând în același timp prea multe particule grosiere sau fine excesive.
Prin urmare, pur și simplu spunând:
„Acest pulverizator poate produce pulbere de 40 de ochiuri.”
nu descrie pe deplin calitatea pulberii.
Pentru aplicațiile de rotoformare, mai mulți factori ar trebui luați în considerare împreună:
-
Dimensiunea particulelor țintă
-
Distribuția dimensiunii particulelor
-
Conținut de particule grosiere
-
Conținutul amenzilor
-
Fluibilitatea pulberii
-
Temperatura pulberii
-
Stabilitatea hranei
-
Cerințe finale de aplicare
Prin urmare, dimensiunea stabilă a particulelor nu este doar o specificație a pulverizatorului. Face parte din controlul general al calității producției.

De ce este inconsecventă dimensiunea particulelor de pulbere de rotomolding PE?
Modificările dimensiunii particulelor de pulbere de rotoformare PE în timpul producției pot fi de obicei legate de mai mulți factori.
Gap instabil al discului pulverizator
Distanța dintre discul rotativ și discul fix afectează direct procesul de pulverizare.
Dacă golul este prea mare, este posibil ca materialul să nu fie suficient de pulverizat.
Dacă spațiul este prea mic, poate crește sarcina de pulverizare și frecarea, rezultând mai multe fine și o creștere mai mare a temperaturii.
Mai important, dacă spațiul de pulverizare se modifică în timpul funcționării, dimensiunea finală a particulelor de pulbere se poate modifica și ea.
Prin urmare, un pulverizator PE ar trebui să aibă un design fiabil și reglabil al discului.
Pentru producția continuă, stabilirea decalajului o dată nu este suficientă. Condițiile de pulverizare trebuie să rămână adecvate pentru materia primă și ținta de producție, cu capacitatea de a ajusta decalajul atunci când este necesar.
Uzura discului și a lamei
Componentele de pulverizare a miezului unui pulverizator de plastic sunt expuse la frecare continuă și la forțe mecanice în timpul funcționării.
Pe măsură ce timpul de funcționare crește, suprafețele de lucru ale discurilor și ale lamelor se uzează treptat, iar geometria lor originală se poate modifica.
Acest lucru poate afecta:
-
Eficiență de pulverizare
-
Timpul de rezidență material
-
Dimensiunea particulelor de pulbere
-
Forma particulelor
-
Consumul de energie
-
Creșterea temperaturii
O mașină nouă poate produce pulberea țintă în mod constant, în timp ce performanța pulberii se poate modifica după o funcționare prelungită.
Prin urmare, uzura discului și a lamei trebuie evaluată împreună cu stabilitatea dimensiunii particulelor.
Întrebarea cheie nu este pur și simplu:
„Care este duritatea lamei?”
O întrebare mai importantă este:
„Poate echipamentul să mențină condiții stabile de pulverizare și specificațiile de pulbere țintă după producție continuă?”
Acesta este motivul pentru care materialul lamei, tratamentul termic, precizia prelucrării, echilibrarea dinamică și întreținerea contează.
Hrănirea instabilă provoacă fluctuații în sarcina de pulverizare
Chiar și atunci când pulverizatorul în sine a fost reglat corespunzător, alimentarea instabilă poate provoca fluctuații ale pulberii finale.
Dacă prea mult material intră brusc în camera de măcinare, sarcina de pulverizare poate crește rapid.
Dacă viteza de avans scade brusc, echipamentul va funcționa într-o stare de încărcare diferită.
Aceste modificări pot afecta:
-
Eficiență de pulverizare
-
Timpul de rezidență material
-
Temperatura
-
Distribuția dimensiunii particulelor
-
Ieșire reală
Prin urmare, pentru producția de pulbere de rotomolding PE, alimentarea stabilă este, de asemenea, parte a controlului dimensiunii particulelor.
Un sistem de alimentare stabil ajută la menținerea unui flux de material mai continuu și mai controlabil în camera de pulverizare.
Diferitele materii prime PE au caracteristici diferite
Diferitele materii prime PE nu se comportă neapărat la fel în timpul pulverizării.
Materialele PE pot diferi prin:
-
Duritate
-
Caracteristici de topire
-
Dimensiunea originală a particulei
-
Umiditate sau contaminanți
-
Conținut aditiv
-
Temperatura materialului
-
Densitate în vrac
Peleții din PE, PE reciclat, tăierea marginilor filmului și deșeurile de producție pot necesita, de asemenea, condiții diferite de pulverizare.
Prin urmare, utilizarea exactă a acelorași setări de echipament pentru toate materialele PE nu produce neapărat aceleași rezultate de pulbere.
O abordare mai fiabilă este testarea materialului real și apoi determinarea parametrilor de pulverizare adecvați.
Temperatura excesivă de măcinare poate afecta starea pulberii
PE generează căldură prin frecare în timpul pulverizării mecanice de mare viteză.
Dacă temperatura devine prea mare, PE se poate înmuia, ceea ce face dificilă menținerea comportamentului de măcinare dorit al materialului.
În funcție de material și condițiile de funcționare, temperatura excesivă poate cauza:
-
Aglomerare de pulbere
-
Aderență de șnur sau material
-
Fluxitate redusă
-
Dimensiunea inconsecventă a particulelor
-
Eficiență redusă de screening
Prin urmare, controlul temperaturii trebuie luat în considerare împreună cu controlul mărimii particulelor.
Răcirea nu este o soluție pentru orice problemă de dimensiunea particulelor, dar poate fi o parte importantă a menținerii unui proces stabil de pulverizare PE.
Screening-ul afectează distribuția finală a dimensiunii particulelor
Pulverizarea singură nu produce automat o distribuție stabilă a dimensiunii particulelor.
Etapa de screening determină ce particule intră în produsul pulbere final.
Dacă se schimbă condițiile de screening, se poate modifica și proporția de particule grosiere și fine din pulberea finală.
Prin urmare, un sistem complet de producție de pulbere PE ar trebui să ia în considerare:
Hrănire → Pulverizare → Răcire → Cerere → Colectare pulbere
mai degrabă decât să se concentreze doar asupra pulverizatorului în sine.
Ghid de depanare a dimensiunii particulelor de pulbere PE
Când dimensiunea particulelor se modifică în timpul producției, un pas este de a identifica care parte a procesului cauzează variația.
Această abordare de depanare poate ajuta la identificarea dacă variația provine din etapa de pulverizare, hrănire, răcire sau cernere.
Cum să îmbunătățiți stabilitatea dimensiunii particulelor pulberii de rotomolding PE
Odată identificate cauzele potențiale, metodele de control al dimensiunii particulelor devin mai clare.
Controlați distanța dintre discul pulverizatorului

Un spațiu de disc stabil și reglabil poate fi ajustat în funcție de materia primă PE, dimensiunea particulelor de alimentare, dimensiunea pulberii țintă și puterea necesară. Nu urmăriți pur și simplu un decalaj mai mic; scopul ar trebui să fie atingerea constantă a dimensiunii particulelor țintă.
Utilizați componente de pulverizare rezistente la uzură

Inspectați în mod regulat discurile și lamele pentru uzură și întrețineți-le sau înlocuiți-le atunci când este necesar.
Mențineți o alimentare stabilă cu materiale

În funcție de materia primă și de cerințele de producție, pot fi utilizate sisteme de alimentare automate, vibratoare, verticale, în vid sau prin îndepărtarea fierului pentru a menține un flux stabil de material în camera de pulverizare.
Controlul temperaturii de pulverizare

Selectați răcirea cu aer, răcirea cu apă sau răcirea cu aer și apă în funcție de material și puterea necesară și monitorizați temperatura de funcționare.
Controlați pulberea finală prin screening

Pulberea finală trebuie evaluată mai degrabă după screening decât pe baza pulberii care iese direct din camera de pulverizare.
Screeningul poate ajuta la separarea:
-
Particule grosiere
-
Particule de dimensiunea țintă
-
Amenzi excesive
Acest lucru ajută la controlul suplimentar al distribuției dimensiunii particulelor pulberii finale.
Specificația corespunzătoare a ecranului trebuie determinată în funcție de dimensiunea pulberii țintă și de aplicarea finală.
Sunt 40 de ochiuri suficiente pentru a defini calitatea pulberii PE?
„Mașina dumneavoastră poate produce pulbere de 40 de ochiuri?”
Aceasta este o întrebare frecventă atunci când clienții aleg un pulverizator PE.
Întrebarea este importantă, dar numai 40 de ochiuri nu definește pe deplin calitatea pudrei.
Două pulberi pot fi ambele descrise ca 40 mesh, în timp ce distribuțiile lor reale ale dimensiunilor particulelor pot fi diferite.
De exemplu, o pulbere poate conține o proporție mai mare de particule grosiere, în timp ce alta poate conține mai multe fine.
Prin urmare, pulberea PE ar trebui evaluată pe baza mai multor parametri:
Această abordare oferă o evaluare mai practică a pulberii PE decât simpla comparare a specificației unei singure ochiuri.
Ai nevoie de pulbere de rotomolding PE cu ochiuri de 40 de ochiuri?
Nu alegeți un pulverizator doar pe baza dimensiunii ochiului. Trimite-ne materialul tău PE și dimensiunea particulelor țintă pentru testare.
Cum abordează Mao Yue incoerența dimensiunii particulelor de pulbere de rotomolding PE?
Fabricarea internă a componentelor de pulverizare a miezului

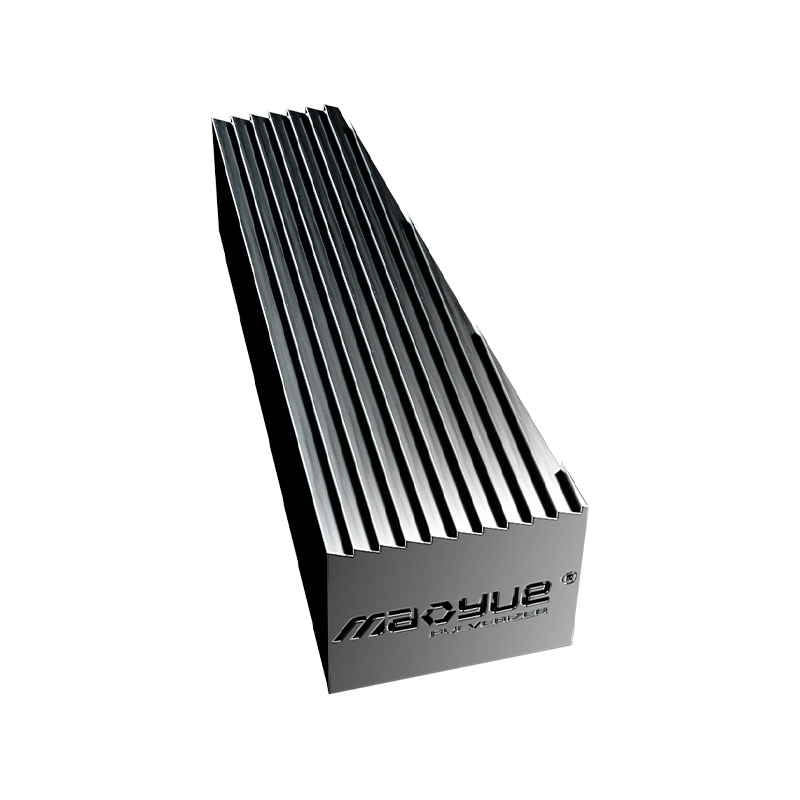
Mao Yue produce propriile discuri și lame pulverizatoare, cu control asupra dezvoltării matriței, prelucrarii, procesării marginilor și inspecției. Acest lucru ajută la menținerea preciziei de prelucrare și a geometriei de lucru a componentelor de pulverizare a miezului.
Prelucrare de precizie și echilibrare dinamică
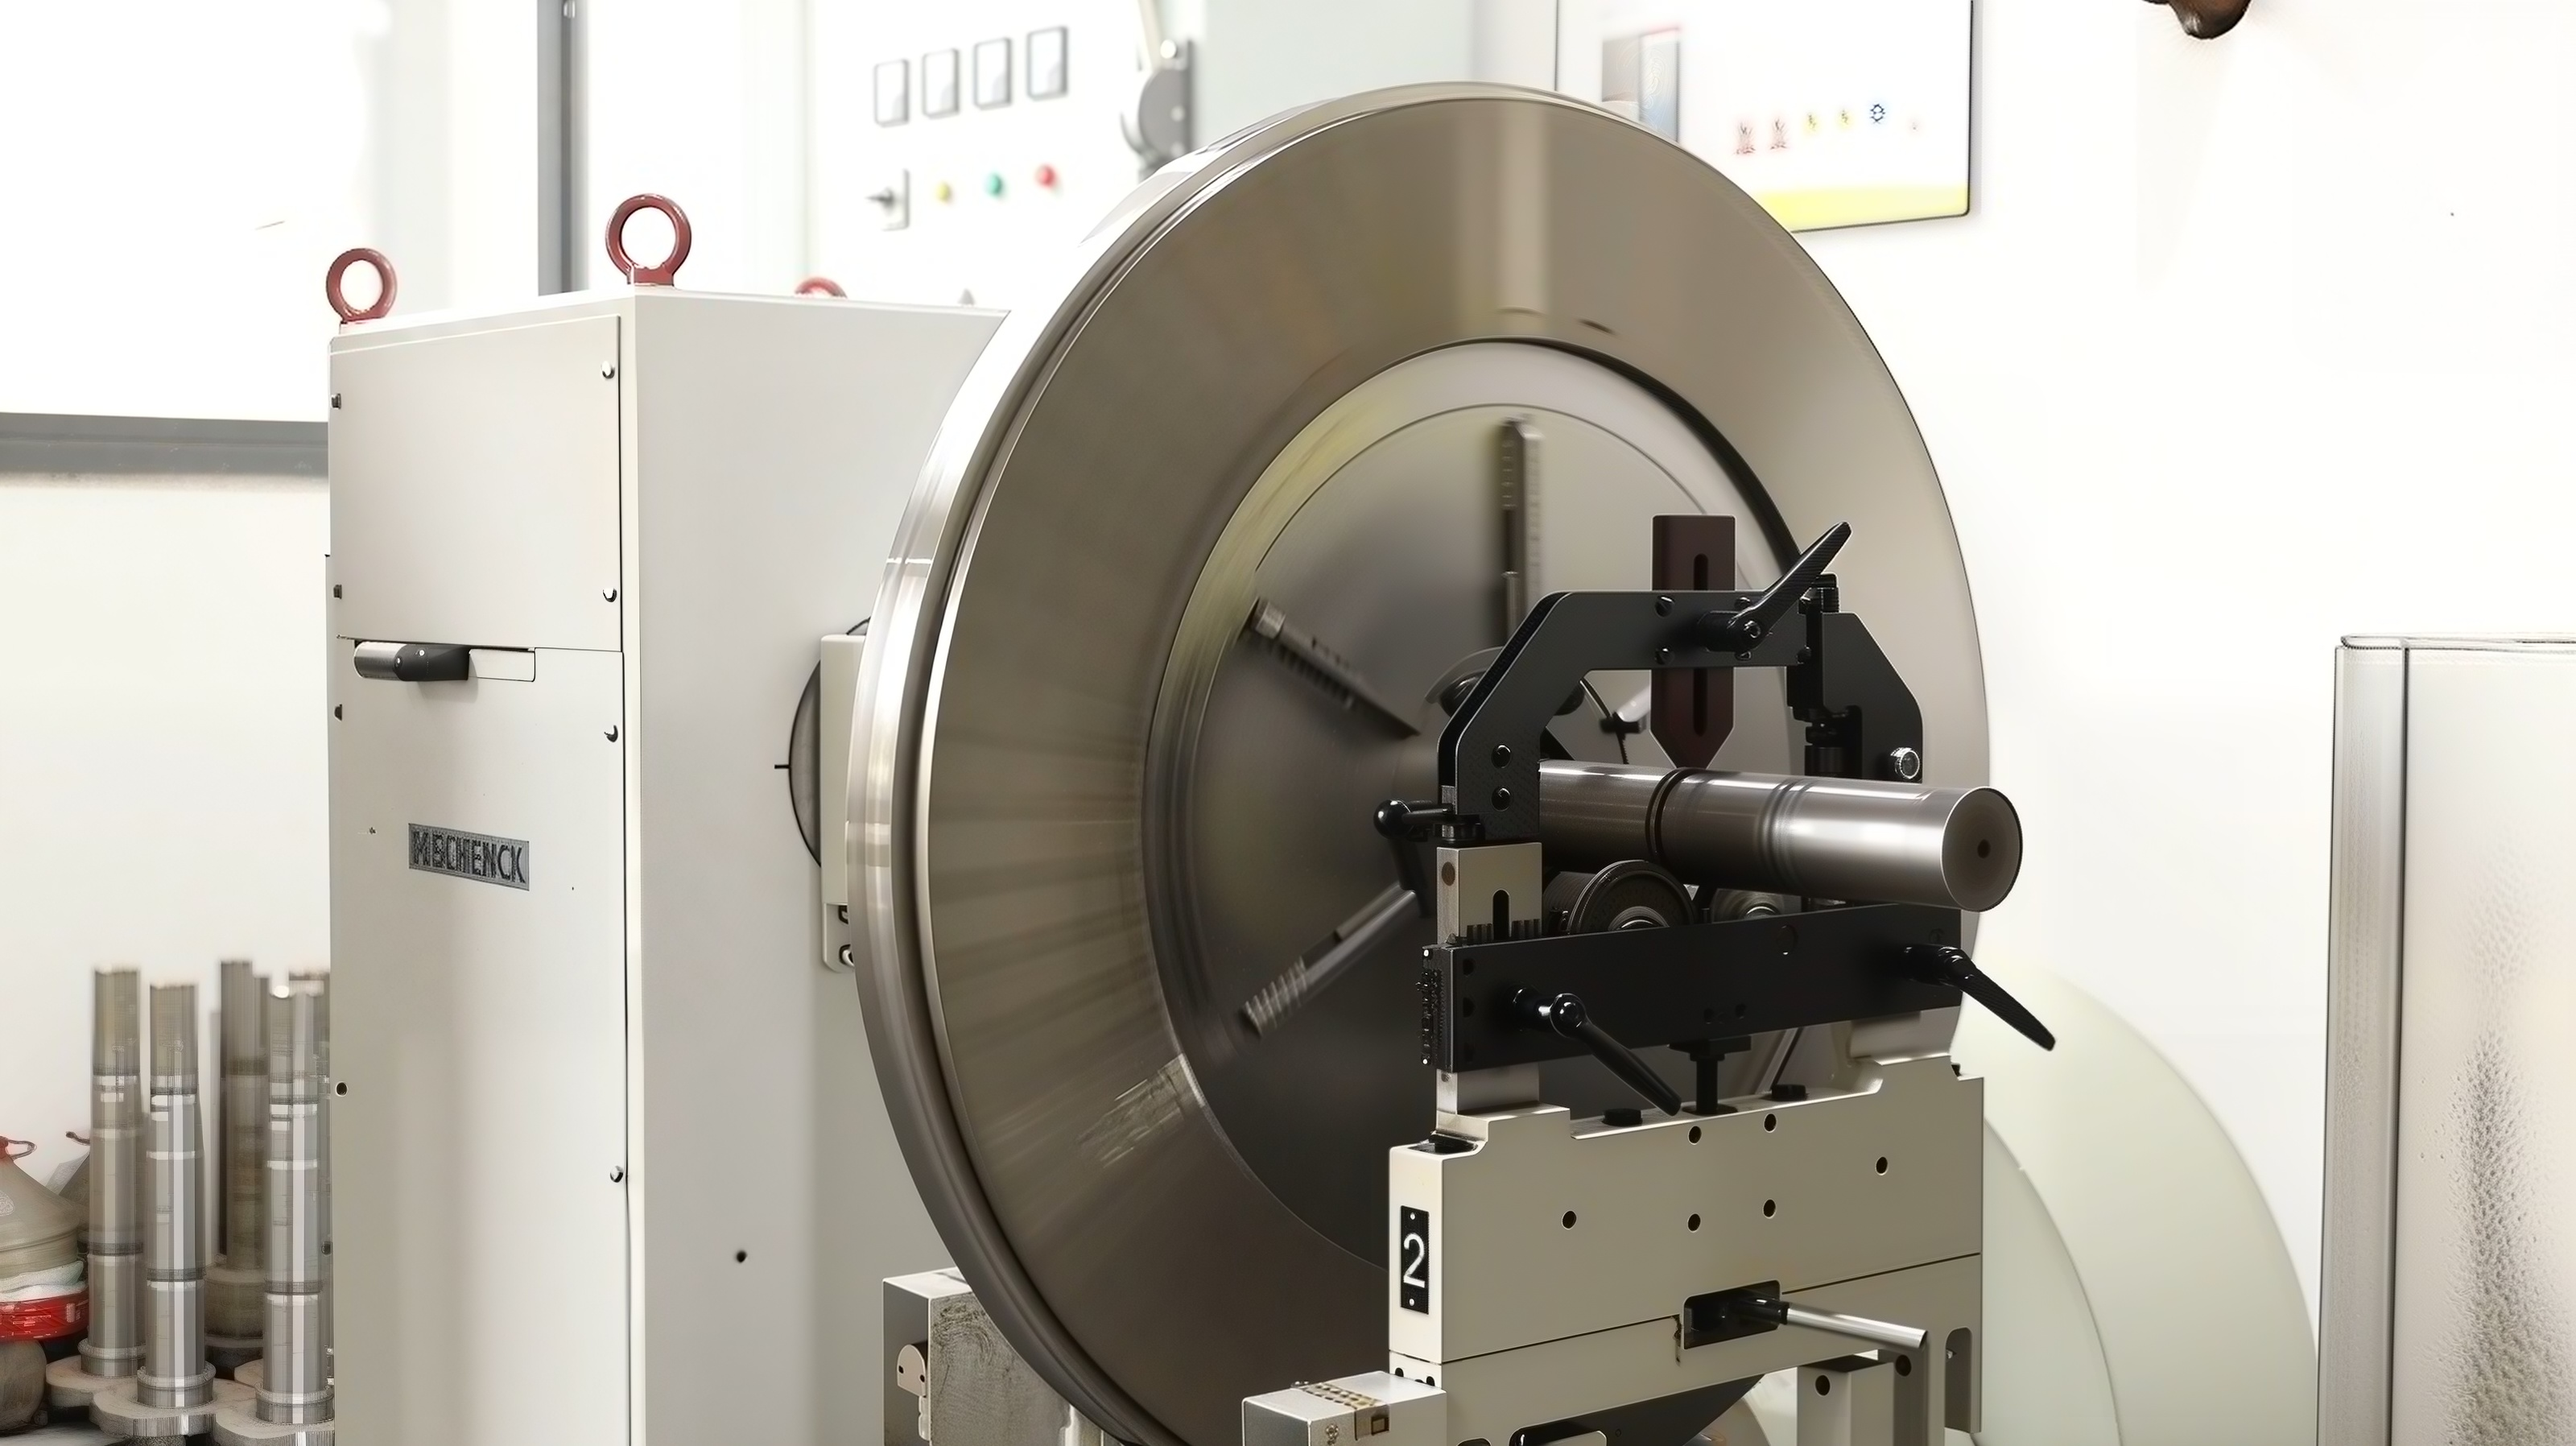
Discurile pulverizatoare trebuie să mențină geometria și echilibrul stabil în timpul funcționării la viteză mare. Mao Yue folosește prelucrarea de precizie și echilibrarea dinamică pentru a reduce variațiile de funcționare și pentru a ajuta la menținerea unor condiții stabile de pulverizare.
Controlați întregul proces, nu doar un parametru
Mao Yue nu selectează echipamentul bazat doar pe diametrul discului, puterea motorului sau dimensiunea ochiului țintă. În schimb, procesul complet de pulverizare este evaluat pe baza alimentării, a golului discului, a stării componentelor, a temperaturii, a cernuirii și a testării materialelor reale.
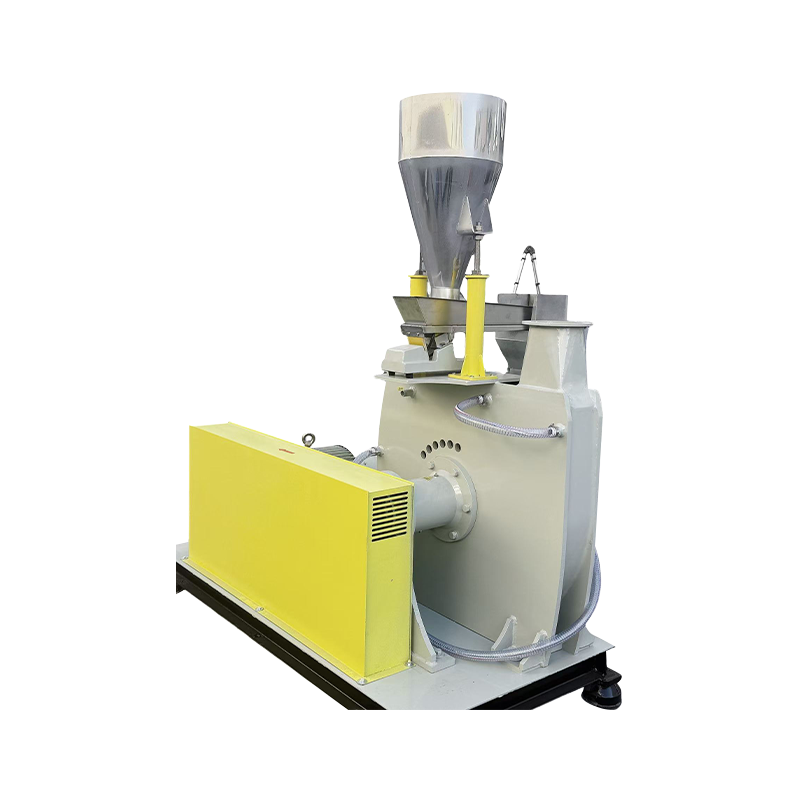
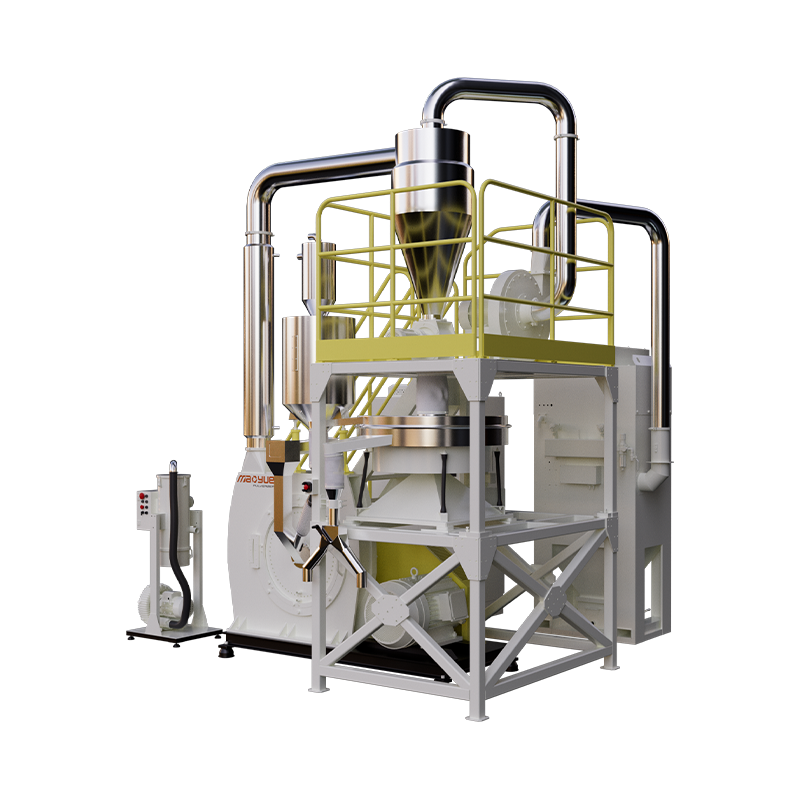
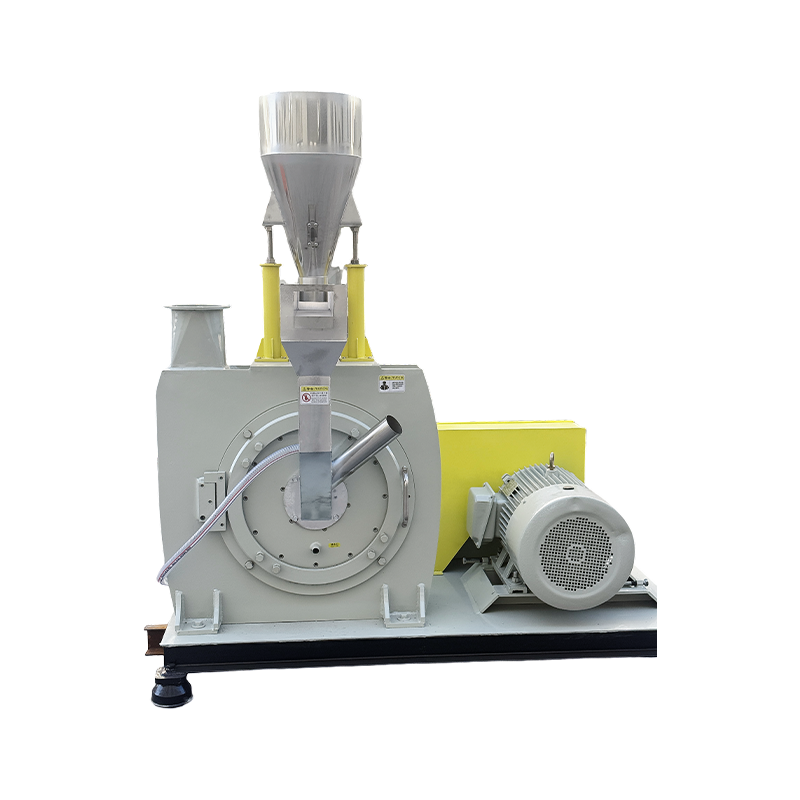
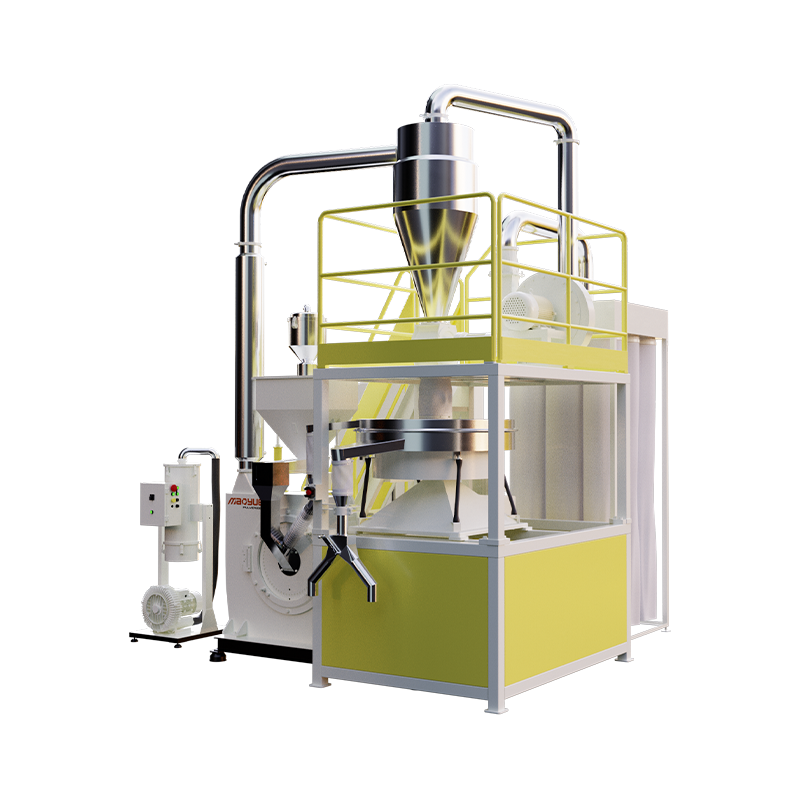
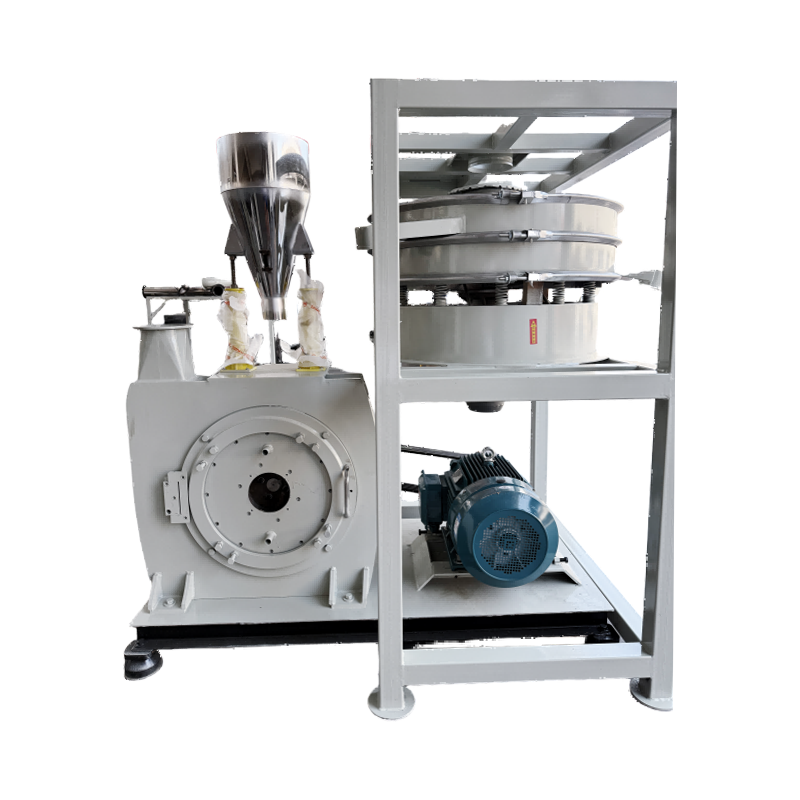
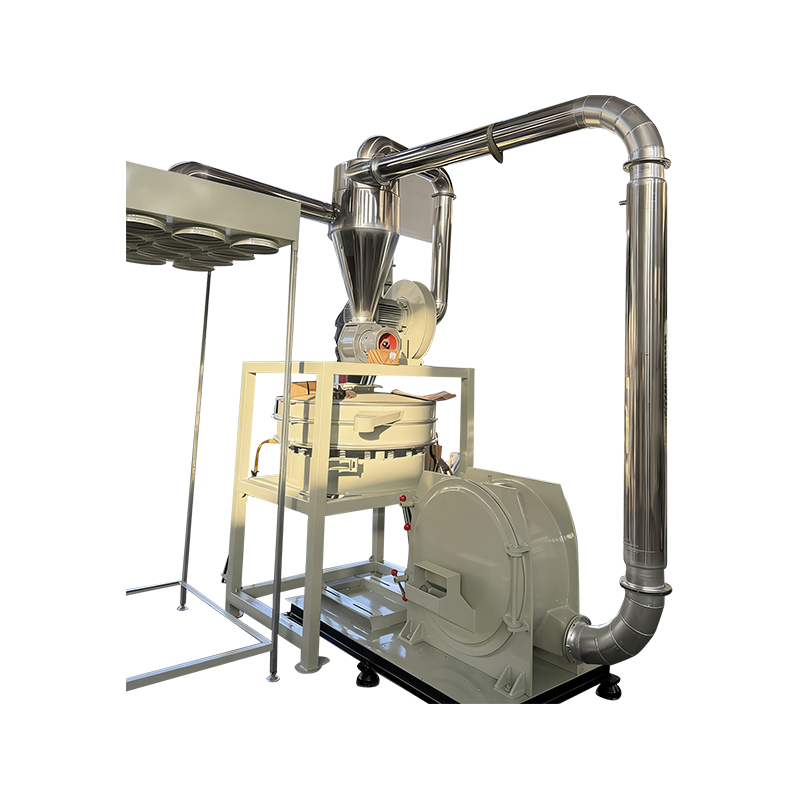
Pulverizator Mao Yue PE: Controlul stabilității pulberii în întregul sistem
Mao Yue se concentrează nu pe un singur parametru al pulverizatorului, ci pe procesul complet de pulverizare PE.
În funcție de cerințele proiectului, sistemul poate integra:
Alimentare → Îndepărtarea fierului → Pulverizare → Răcire cu aer/apă → Cerere → Separare cu ciclon → Colectare praf → Colectare pulbere

De ce să testați materialul PE real înainte de a alege un pulverizator?
Diferitele materii prime PE se pot comporta diferit în timpul procesului de pulverizare. Ca rezultat, aceeași configurație a echipamentului poate produce rezultate diferite cu materiale diferite.
Testarea materialului real înainte de selecția finală a echipamentului oferă o modalitate mai directă de a evalua performanța de pulverizare și condițiile de operare.
Mao Yue vă poate testa și evalua materialul PE pe baza următoarelor informații:
-
Material PE și dimensiunea particulelor de furaj
-
Plasă de pulbere țintă sau dimensiunea particulelor
-
Ieșire necesară
-
Program de lucru pe zi
-
Aplicare finală de rotomulding
-
Probleme curente legate de pulbere
Testarea se concentrează pe:
-
Finețea pulberii și distribuția dimensiunii particulelor
-
Capacitatea de productie
-
Creșterea temperaturii
-
Performanța de hrănire
-
Performanță de colectare a pulberii
Pe baza rezultatelor testelor, pot fi determinate apoi o configurație mai potrivită a pulverizatorului, o metodă de răcire și condiții de funcționare.
Pentru PE reciclat și materiale cu variații semnificative ale caracteristicilor, testarea efectivă a materialelor poate fi deosebit de utilă.
Întrebări frecvente
Pulberea de rotomolding PE mai fină este întotdeauna mai bună?
Nu. Dimensiunea adecvată a particulelor de pulbere depinde de materia primă, condițiile de procesare, mucegai și aplicarea finală. Ceea ce contează este obținerea unei distribuții stabile a dimensiunii particulelor, care să îndeplinească cerințele aplicației, mai degrabă decât să producă pur și simplu o pulbere mai fină.
Uzura lamei poate afecta dimensiunea particulelor de pulbere PE?
Da. Uzura lamelor și discurilor le poate modifica geometria de lucru, ceea ce poate afecta treptat eficiența pulverizării și dimensiunea finală a particulelor de pulbere.
Cum pot controla temperatura în timpul pulverizării PE?
Capacitatea de răcire ar trebui să fie adaptată la materia primă și la puterea necesară. În funcție de condițiile reale de producție, pot fi utilizate răcirea cu aer, răcirea cu apă sau răcirea cu aer și apă.
Cum aleg pulverizatorul PE potrivit?
Începeți cu materia primă reală, dimensiunea țintă a particulei, producția necesară, orele de lucru și aplicarea finală. Testarea materialului real înainte de selecția finală a echipamentului poate oferi o bază mai fiabilă pentru alegerea pulverizatorului potrivit.
Poate Mao Yue să-mi testeze materialul PE?
Da. Puteți furniza o probă de material PE, dimensiunea țintă a particulelor de pulbere, producția necesară, orele de lucru pe zi și aplicarea finală. Mao Yue poate testa materialul real pentru a evalua performanța de pulverizare și a discuta despre configurația adecvată a echipamentului.
Ce cauzează mai multe particule grosiere în pulberea de rotomolding PE?
Cauzele obișnuite includ un spațiu excesiv al discului, uzura discului sau a lamei, modificări ale condițiilor de alimentare și modificări ale condițiilor de screening. Cauza trebuie identificată luând în considerare timpul de producție, modificările calității pulberii și condițiile de funcționare a echipamentului.
Dimensiunea particulelor de pulbere de rotomolding PE este stabilă?
Dacă pulberea dvs. de rotoformare PE prezintă variații de la lot la lot, particule grosiere excesive, fine excesive, alimentare instabilă sau fluctuații de producție, este posibil ca problema să nu fie pulberea în sine.
Întrebarea mai importantă este:
Unde are loc variația dimensiunii particulelor în procesul de pulverizare?
Putem evalua:
-
Dimensiunea ochiului țintă
-
Caracteristicile materiei prime
-
Ieșire necesară
-
Metoda de răcire
-
Configurație pulverizator
-
Testarea efectivă a materialelor
Mao Yue poate testa materialul PE real, poate evalua procesul de pulverizare și poate discuta despre configurația adecvată a pulverizatorului PE pe baza rezultatelor testului.
Căutați un pulverizator PE care poate produce pulbere stabilă de rotoformare? Testați-vă materialul real înainte de selecția finală a echipamentului.