

 中文简体
Chiar și atunci când un pulverizator pare să funcționeze normal, pulberea de masterbatch color poate încă prezenta dimensiuni inconsecvente ale particulelor. Unele particule pot fi prea grosiere, altele prea fine sau distribuția dimensiunii particulelor se poate modifica în timpul producției continue.
Aceste variații pot afecta manipularea pulberii, procesarea în aval și stabilitatea producției. Cauzele obișnuite includ variațiile materiilor prime, uzura discului de șlefuit, setările distanței dintre disc, schimbările de temperatură, alimentarea instabilă și problemele de filtrare. Pentru a alege o măsură eficientă de îmbunătățire, primul pas este de a identifica unde are loc variația dimensiunii particulelor.
Șase cauze principale ale inconsecvenței dimensiunii particulelor de pulbere Masterbatch de culoare
Variații ale proprietăților materiilor prime
Purtătorul polimeric, pigmenții, materialele de umplutură și aditivii din masterbatch-ul color pot afecta duritatea materialului, duritatea, proprietățile termice și comportamentul de măcinare. Prin urmare, chiar și atunci când parametrii de funcționare a pulverizatorului rămân neschimbați, diferențele de formulare, lotul de material sau dimensiunea de alimentare pot cauza variații în distribuția dimensiunii particulelor de pulbere.
Cum se verifică și se verifică
-
Comparați informațiile despre materiile prime, înregistrările formulărilor și dimensiunile furajelor din diferite loturi.
-
Acolo unde condițiile echipamentului permit, testați materialele din diferite loturi, păstrând în același timp alte condiții de funcționare cât mai consistente posibil.
-
Utilizați aceleași metode de eșantionare și de testare a dimensiunii particulelor pentru a compara rezultatele din fiecare lot.
Dacă modificările dimensiunii particulelor coincid cu schimbările în loturile de materii prime și diferențele rămân în condiții de echipamente comparabile, proprietățile materiilor prime pot fi un factor care contribuie. Dacă atât materiile prime, cât și parametrii de funcționare se modifică simultan, sunt necesare teste suplimentare pentru a distinge efectele lor individuale.
Uzura discului de șlefuire modifică performanța de șlefuire
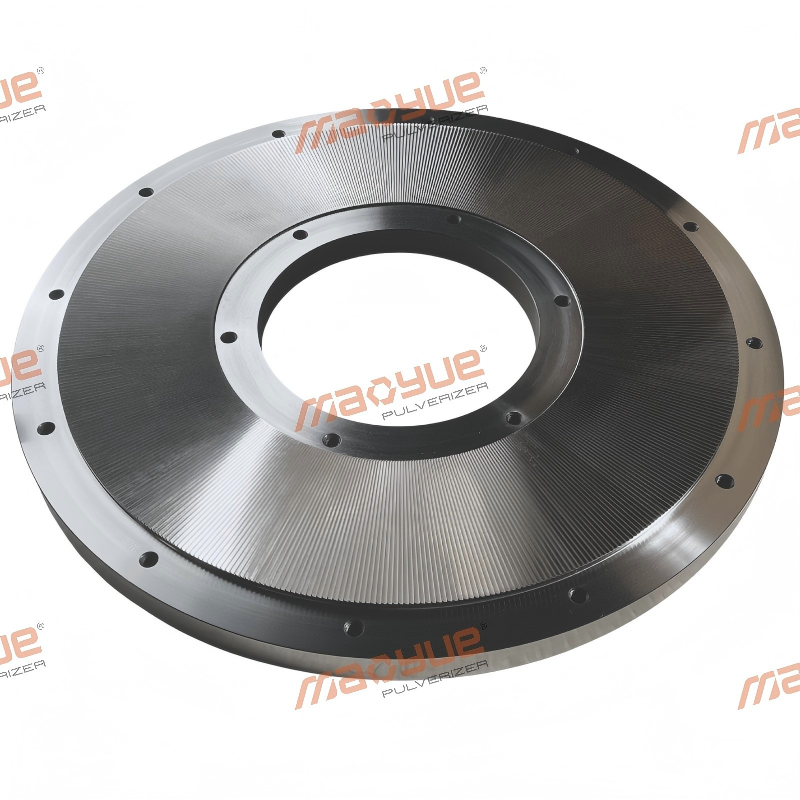
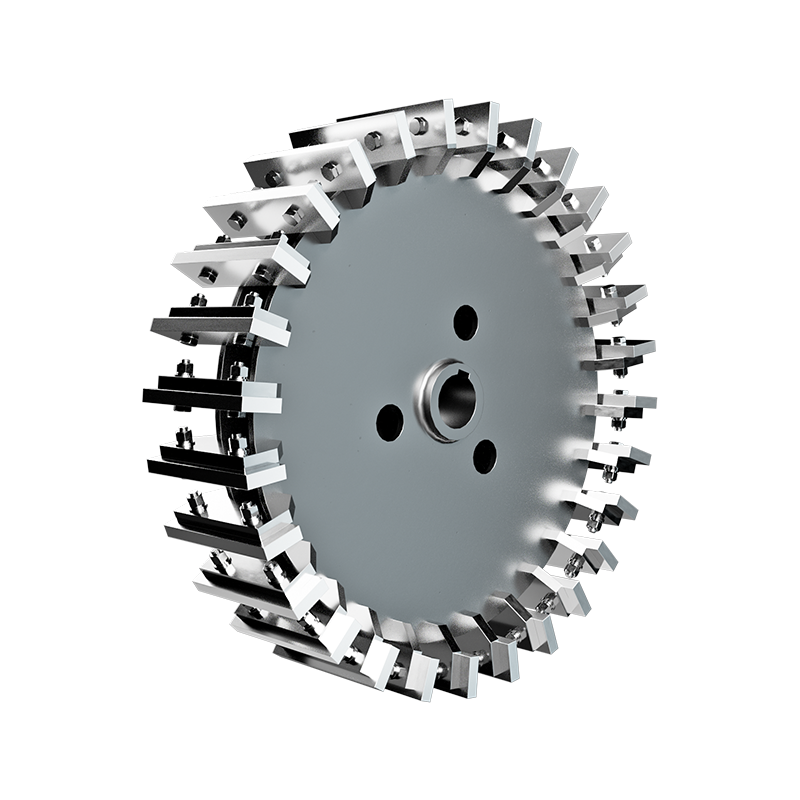
Geometria suprafeței de lucru a discului de șlefuit afectează procesul de șlefuire. Pe măsură ce discul este utilizat în timp, se poate dezvolta uzură, deteriorare neuniformă sau depuneri de materiale, care pot modifica performanța de șlefuire.
În alte condiții similare, aceste modificări pot crește proporția de particule grosiere sau pot afecta distribuția dimensiunii particulelor. Cu toate acestea, rezultatele anormale de dimensiunea particulelor singure nu dovedesc că disc de slefuire este uzat și nu trebuie folosit ca bază unică pentru înlocuirea acestuia.
Cum se verifică și se verifică
-
Inspectați suprafața de lucru a discului de șlefuit pentru uzură neuniformă, deteriorare sau depuneri de material.
-
Examinați înregistrările de service ale componentelor, înregistrările de întreținere și probele de pulbere colectate la diferite etape de funcționare.
-
Păstrați materia primă, viteza de avans și spațiul discului de șlefuit cât mai consistent posibil atunci când comparați rezultatele testelor de dimensiunea particulelor.
Dacă se găsesc anomalii vizibile pe suprafața de lucru și modificările dimensiunii particulelor persistă în condiții de funcționare comparabile, starea discului de șlefuit poate fi un factor important care contribuie. Compararea rezultatelor înainte și după întreținere sau înlocuire a componentelor poate ajuta la verificarea acestei evaluări, luând în considerare orice alte modificări ale condițiilor de funcționare.
Un spațiu necorespunzător al discului de șlefuit afectează dimensiunea particulelor

Spațiul discului de măcinare afectează intensitatea măcinarii și caracteristicile pulberii rezultate. Dacă golul nu se potrivește cu proprietățile materialului și cu dimensiunea particulelor țintă, pulberea finită poate conține prea multe particule grosiere sau o proporție necorespunzătoare de fine.
Un decalaj prea mare poate duce la o reducere insuficientă a dimensiunii. În anumite condiții de echipamente și materiale, un spațiu prea îngust poate crește frecarea, generarea de căldură sau sarcina mecanică. Prin urmare, ajustarea intervalului trebuie să echilibreze cerințele legate de dimensiunea particulelor, debitul și stabilitatea continuă de funcționare, mai degrabă decât să vizeze pur și simplu cel mai mic decalaj posibil.
Cum se verifică și se verifică
-
Verificați dacă setarea curentă a intervalului se potrivește cu specificațiile pulberii țintă.
-
Verificați dacă mecanismul de reglare poate menține decalajul setat în mod constant.
-
În intervalul de funcționare permis al echipamentului, reglați câte o variabilă principală și comparați distribuția dimensiunii particulelor înainte și după reglare.
-
Înregistrați debitul și temperatura în același timp pentru a determina dacă îmbunătățirile dimensiunii particulelor sunt însoțite de modificări semnificative ale altor indicatori de funcționare.
Dacă setarea ajustată aduce distribuția dimensiunii particulelor mai aproape de intervalul țintă și produce rezultate similare în teste repetate în condiții comparabile, aceasta poate fi mai potrivită pentru aplicație. Dacă există puține îmbunătățiri, reevaluați alți factori care contribuie în loc să continuați să reduceți decalajul fără dovezi suficiente.
Temperatura excesivă cauzează înmuierea sau aglomerarea materialului
Măcinarea mecanică generează căldură. În funcție de purtătorul polimeric și de formulare, cresterea temperaturilor poate înmuia materialul, crește tendința acestuia de a adera la suprafața de lucru a discului de șlefuit sau poate face ca particulele fine să se lipească și să formeze aglomerate.
Ca rezultat, particulele anormal de mari din pulberea finită nu sunt neapărat cauzate de măcinarea insuficientă. Ele se pot forma și atunci când particulele mai mici se lipesc între ele. Distingerea acestor două condiții ajută la prevenirea ajustărilor inadecvate ale parametrilor de măcinare.
Cum se verifică și se verifică
-
Înregistrați schimbările de temperatură în timpul pornirii și al funcționării continue.
-
Inspectați camera de șlefuire și suprafețele de lucru pentru depuneri de material sau aderență.
-
Comparați probele de pulbere colectate în timpul pornirii cu cele colectate după ce mașina a funcționat pentru o perioadă de timp.
-
Utilizați o metodă de testare adecvată pentru a evalua dacă particulele grosiere anormale s-au putut forma prin aglomerare.
Dacă temperaturile în creștere coincid cu o aderență sau aglomerare crescută, înmuierea termică poate fi un factor care contribuie. Dacă nu se observă o aderență evidentă, dar proporția de particule grosiere rămâne ridicată, sunt necesare verificări suplimentare ale condițiilor de măcinare, a stării componentelor și a performanței de cernere.
Hrănirea instabilă provoacă fluctuații în condițiile de măcinare

Alimentarea stabilă ajută la menținerea unei sarcini de funcționare relativ consistente în interiorul camerei de măcinare. Dacă materialul intră în pulverizator intermitent, sarcina echipamentului poate fluctua, modificând condițiile în care are loc măcinarea.
Când modificările dimensiunii particulelor coincid cu fluctuațiile încărcăturii echipamentului sau ale vitezei de avans, sistemul de alimentare trebuie inspectat mai degrabă decât să se presupună imediat că discul de șlefuit este uzat sau deteriorat.
Cum se verifică și se verifică
-
Observați dacă materialul intră în pulverizator continuu și constant.
-
Verificați sistemul de alimentare pentru a depune punte, acumulare de material sau descărcare restricționată.
-
Comparați viteza de alimentare, încărcarea echipamentului și înregistrările debitului pentru a determina dacă modificările dimensiunii particulelor au loc aproximativ în același timp cu fluctuațiile de alimentare.
-
După îmbunătățirea stabilității hrănirii, colectați noi probe folosind aceeași metodă de eșantionare și comparați rezultatele.
Dacă fluctuațiile de hrănire au o relație clară de timp cu modificările dimensiunii particulelor, iar pulberea devine mai consistentă după ce hrănirea este stabilizată, condițiile de hrănire pot fi un factor care contribuie. Dacă problema persistă după ce hrănirea devine stabilă, investigați alte etape ale procesului.
Screening-ul și clasificarea nu sunt corespunzatoare

Măcinarea reduce dimensiunea materialului, în timp ce cernuirea separă particulele în funcție de condițiile relevante de separare. Chiar dacă pulberea care părăsește pulverizatorul îndeplinește așteptările, o configurație nepotrivită a ecranului, o plasă de sită deteriorată, o etanșare slabă sau o ocolire a materialului pot afecta în continuare produsul final.
Cum se verifică și se verifică
Acolo unde dispunerea echipamentului o permite, colectați mostre separate de la ieșirea pulverizatorului și produsul finit după cernere. Comparați-le folosind aceeași metodă de testare.
-
Dacă eșantionul de ieșire al pulverizatorului conține deja prea multe particule în afara specificațiilor, investigați în continuare materiile prime și condițiile de măcinare.
-
Dacă proba de ieșire îndeplinește cerințele, dar produsul finit nu, acordați prioritate verificărilor integrității ecranului, specificațiilor ecranului, etanșării și ocolirii materialului.
-
Dacă anomaliile de dimensiunea particulelor pot fi legate de reziduurile de material sau contaminarea, inspectați și procesele de transport, colectare și curățare din aval.
Compararea probelor din diferite etape de proces ajută la identificarea locului în care apare anomalia dimensiunii particulelor și la determinarea zonelor care trebuie investigate mai întâi.
Dacă rezultatele testelor diferă semnificativ înainte și după screening, este necesară o evaluare suplimentară a specificațiilor ecranului, eficiența screeningului și starea materialului. Deschiderea nominală a ecranului în sine nu poate garanta că pulberea finită îndeplinește intervalul de dimensiune țintă a particulei.
Cum se identifică cauza reală a inconsecvenței dimensiunii particulelor de pulbere Masterbatch de culoare
Singurul pas în depanare este de a determina dacă apar diferențe de dimensiune a particulelor între loturile de materii prime sau se dezvoltă în timpul producției continue a aceluiași lot. De asemenea, este important să se identifice cel mai timpuriu stadiu al procesului în care apare anomalia.
Pentru diferențele dintre loturi, acordați prioritate comparațiilor de informații despre materie primă, înregistrări de formulare și dimensiunea furajului. Pentru variațiile care se dezvoltă în timp în cadrul aceluiași lot, evaluați împreună starea discului de șlefuire, temperatura materialului, viteza de avans și înregistrările de funcționare a echipamentului.
Dacă problema poate apărea în timpul cernării sau manipulării în aval, comparați probele de la ieșirea pulverizatorului cu cele din produsul finit ori de câte ori este posibil. Acest lucru ajută la evitarea atribuirii fiecărei anomalii de dimensiune a particulei procesului de măcinare.
Odată identificați potențialii factori care contribuie, controlați principalele variabile acolo unde este posibil și efectuați comparații folosind metode consistente de eșantionare și testare. Evaluați rezultatele în raport cu specificațiile dimensiunii particulelor țintă, selectând o metodă adecvată, cum ar fi analiza prin sită sau difracția cu laser, în funcție de aplicația actuală. Rezultatele din diferite metode de testare nu trebuie comparate direct fără o bază validă pentru comparație.
După efectuarea unei ajustări, comparați distribuția dimensiunii particulelor, proporția de particule care nu sunt specificate și datele de operare relevante. Rezultatele care pot fi reproduse în condiții comparabile oferă dovezi mai puternice pentru identificarea cauzei și evaluarea ajustării. Un singur test poate oferi indicii utile, dar poate să nu fie suficient pentru a confirma cauza principală.
Tabel de diagnosticare rapidă pentru probleme de dimensiunea particulelor
Acest tabel de diagnosticare ajută la prioritizarea inspecțiilor. Nu ar trebui să fie folosit singur pentru a face o determinare finală a cauzei principale.
De ce este importantă o distribuție stabilă a dimensiunii particulelor?
Pentru pulberea de masterbatch color, scopul nu este doar acela de a produce particule mai fine. Pulberea trebuie să îndeplinească cerințele privind dimensiunea particulelor specifice formulării, aplicării și metodei de procesare din aval.
O distribuție stabilă a dimensiunii particulelor ajută la menținerea unei manipulări și alimentare consecvente a pulberii, la reducerea variațiilor între loturile de producție și la asigurarea faptului că pulberea finită rămâne mai aproape de specificațiile necesare aplicației.
Cu toate acestea, dimensiunea particulelor nu este singurul factor care determină dispersia pigmentului sau calitatea produsului final. Proprietățile purtătorului polimerului, caracteristicile pigmentului, formularea și condițiile de procesare în aval pot avea, de asemenea, un impact.
Prin urmare, performanța de măcinare ar trebui evaluată în funcție de dacă pulberea îndeplinește în mod constant specificațiile țintă și cerințele reale de aplicare, mai degrabă decât să se bazeze doar pe dimensiunea medie a particulelor sau pe aspectul vizual.

Cum Mao Yue ajută la îmbunătățirea consistenței de șlefuire a culorii Masterbatch
Dimensiunea inconsecventă a particulelor de pulbere masterbatch nu înseamnă neapărat că întregul pulverizator trebuie înlocuit. O abordare mai practică este de a identifica unde apare mai întâi anormalitatea, apoi de a utiliza rezultatele testelor pentru a determina dacă trebuie abordate pregătirea materiilor prime, condițiile de măcinare, componentele de bază sau screeningul în aval.
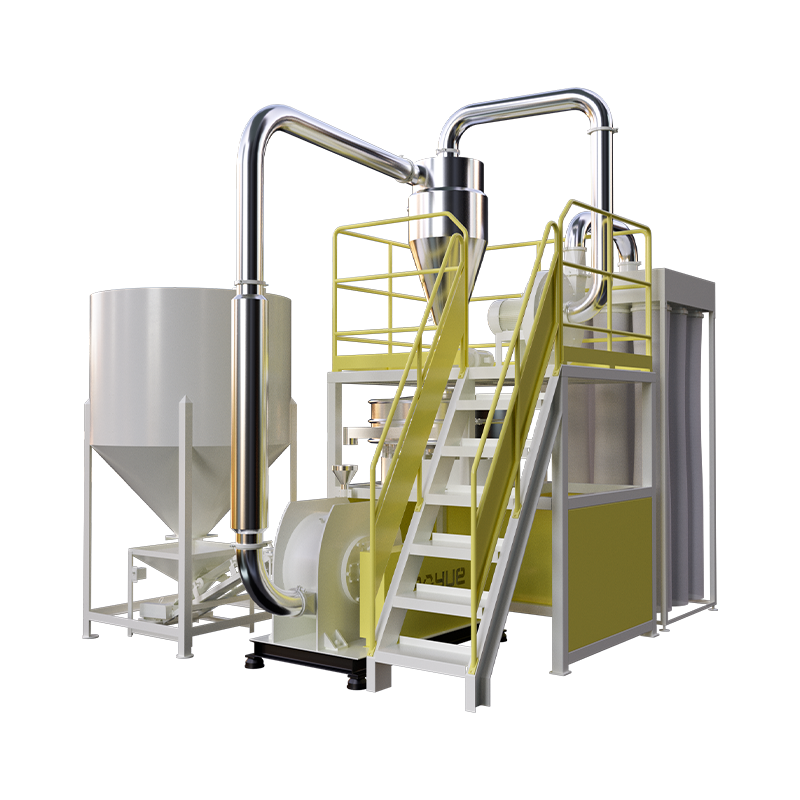
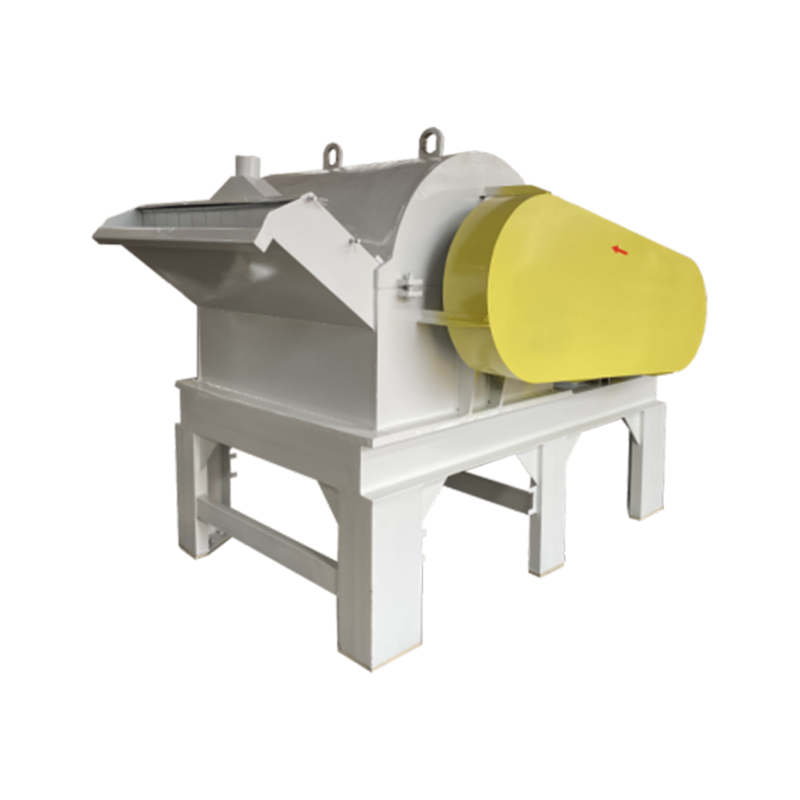
Mao Yue este specializată în cercetare și dezvoltare și producția de pulverizatoare de plastic tip disc. Combinând testarea reală a materialelor, producția internă a discurilor și a lamelor de șlefuit și potrivirea condițiilor de funcționare, Mao Yue poate ajuta clienții să evalueze performanța de șlefuire și configurațiile echipamentelor pe baza cerințelor lor specifice.
Testați materialele reale înainte de a selecta echipamentul

Formulările de masterbatch de culori diferite se pot comporta diferit în timpul măcinarii. Numele materialului sau dimensiunea ochiului țintă nu este suficient pentru a determina modul în care va funcționa un pulverizator în condițiile reale de producție.
Acolo unde condițiile de testare permit, Mao Yue poate testa materialele furnizate de clienți și poate înregistra rezultate relevante, inclusiv finețea pulberii, debitul, schimbările de temperatură și condițiile de operare, în conformitate cu domeniul de aplicare al testului.
Compararea acestor rezultate cu specificațiile țintă ale clientului ajută la evaluarea dacă configurația actuală a echipamentului se potrivește aplicației și dacă este necesară o evaluare suplimentară a parametrilor de măcinare sau a condițiilor de răcire.
Pentru problemele care implică mai mulți factori care contribuie, pot fi necesare teste suplimentare. Un singur test nu trebuie tratat ca o dovadă concludentă a cauzei principale.
Fabricarea internă a discurilor și a lamelor de șlefuit

Starea discurilor și a lamelor de șlefuit afectează geometria de lucru și performanța de șlefuire. Mao Yue își produce propriile discuri și lame de șlefuit, ajutând la menținerea controlului asupra proceselor de fabricație și inspecție pentru aceste componente de bază.
Când dimensiunea particulelor se modifică în timp, inspecțiile suprafeței de lucru, înregistrările de service ale componentelor și rezultatele testelor de pulbere pot fi evaluate împreună pentru a determina dacă starea componentelor poate afecta performanța de măcinare.
Dacă dovezile disponibile nu justifică înlocuirea componentelor, alți factori de funcționare ar trebui investigați mai întâi. Compararea rezultatelor înainte și după întreținere sau înlocuire poate oferi o bază mai fiabilă pentru gestionarea viitoare a componentelor și poate ajuta la evitarea înlocuirii discurilor de șlefuit doar din cauza unui singur rezultat anormal de dimensiunea particulelor.
Potriviți condițiile de măcinare cu pulberea țintă

Consistența mărimii particulelor depinde nu numai de starea discului de măcinare, ci și de spațiul discului, de condițiile de alimentare, de configurația de răcire și de configurarea ecranului.
Mao Yue poate evalua configurațiile relevante ale echipamentelor și condițiile de operare pe baza proprietăților materialului clientului, a dimensiunii particulelor țintă și a cerințelor de debit. Acolo unde condițiile permit, compararea distribuției dimensiunii particulelor, a debitului și a temperaturii înainte și după ajustări ajută la determinarea dacă modificările au atins rezultatele scontate.
Dacă anormalitatea provine de fapt în sistemul de cernere sau de procesare din aval, sistemul relevant ar trebui să fie inspectat în loc să se continue ajustarea parametrilor discului de măcinare.
Această abordare, bazată pe testele reale ale materialelor și datele de operare, ajută clienții să selecteze configurațiile adecvate ale echipamentelor și măsurile de depanare, reducând în același timp ajustările inutile ale parametrilor și înlocuirea componentelor.
Obțineți o soluție de pulverizare Color Masterbatch pentru materialul dvs
Dacă pulverizatorul dumneavoastră de masterbatch de culoare produce particule grosiere excesive, o proporție anormală de fine, aglomerare de pulbere sau variații de dimensiune a particulelor între loturi, îi puteți furniza lui Mao Yue următoarele informații pentru o evaluare inițială a cerințelor aplicației dumneavoastră:
-
Tipul de material: Suport polimer și detalii de formulare cunoscute.
-
Dimensiunea alimentului: dimensiunea originală a particulelor sau a materialului.
-
Dimensiunea țintă a particulei: dimensiunea necesară a ochiului de plasă sau intervalul de dimensiuni ale particulelor.
-
Debit țintă: Capacitate de procesare estimată în kg/h.
-
Problemă curentă: problema observată și când sau unde apare în procesul de producție.
Dacă este disponibil, puteți furniza și rezultate ale testelor de dimensiunea particulelor, înregistrări ale temperaturii sau probe colectate în diferite etape de funcționare. Aceste informații pot ajuta la restrângerea cauzelor posibile și la determinarea dacă este necesară testarea reală a materialelor.
Contactați Mao Yue pentru a discuta despre o soluție de pulverizare a plasticului, adaptată la materialul dvs. de masterbatch de culoare, dimensiunea particulelor țintă și cerințele de producție.